- Služby 3D tisku

- Služby CNC obrábění

- Služby vakuového lití

- Služby povrchové úpravy

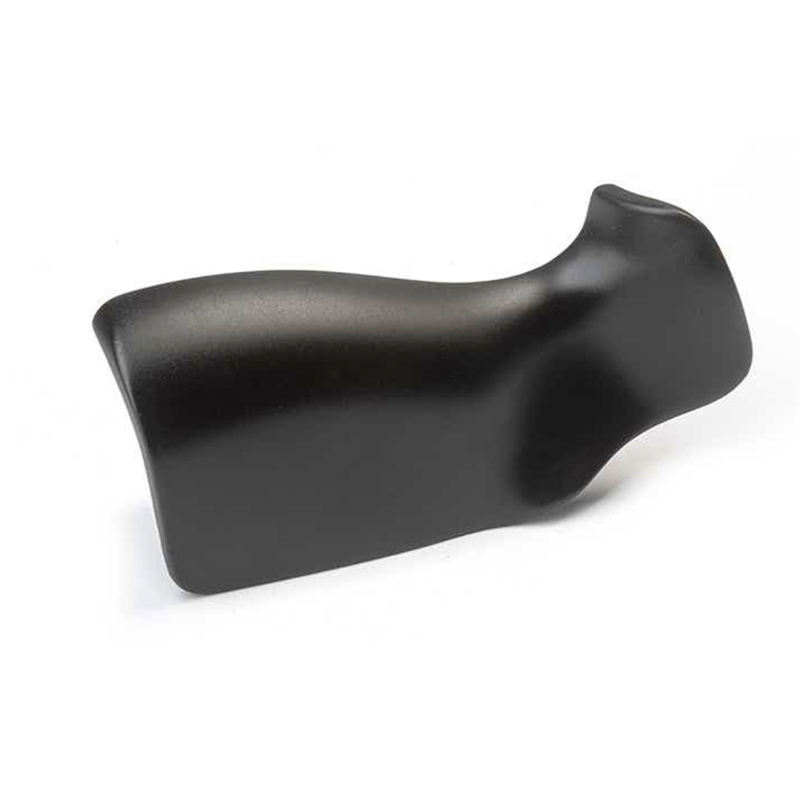
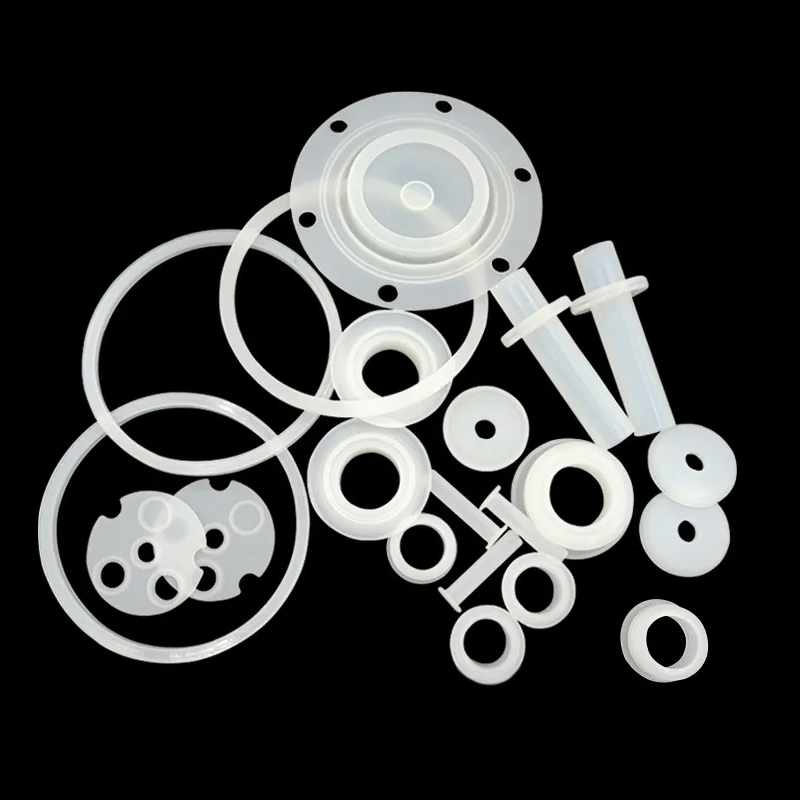
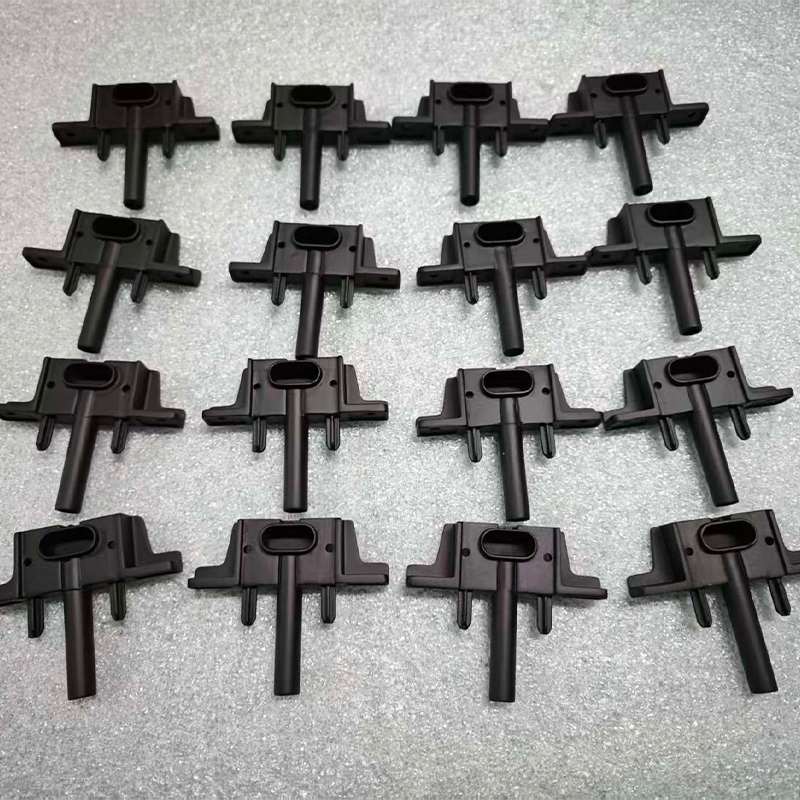
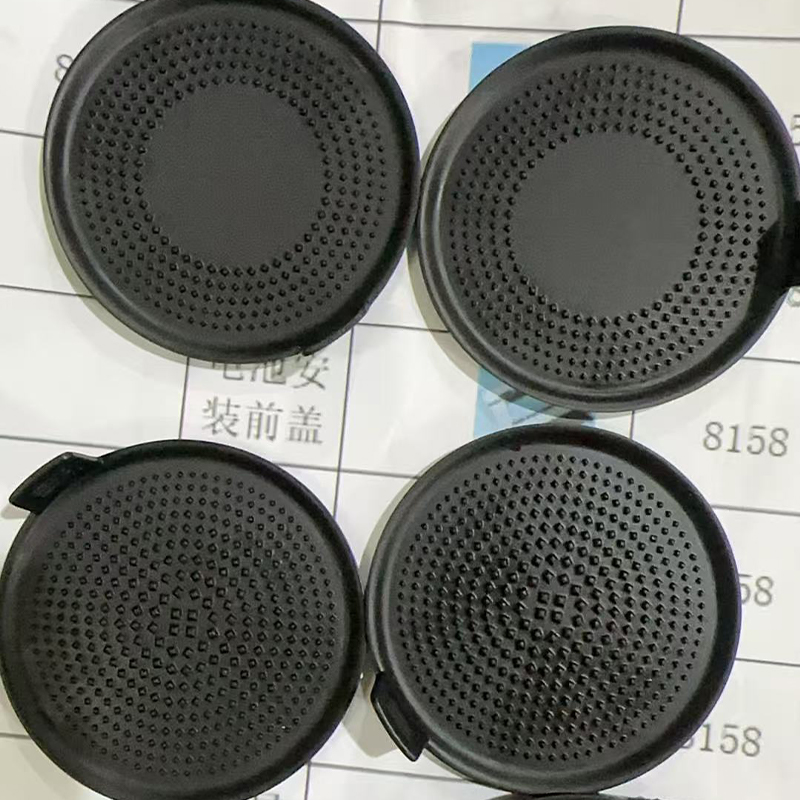
Služby vakuového lití: Jak to funguje a kdy je použít
Služby vakuového lití : Krátká odpověď pro kupující prototypů a malosériových zákazníků
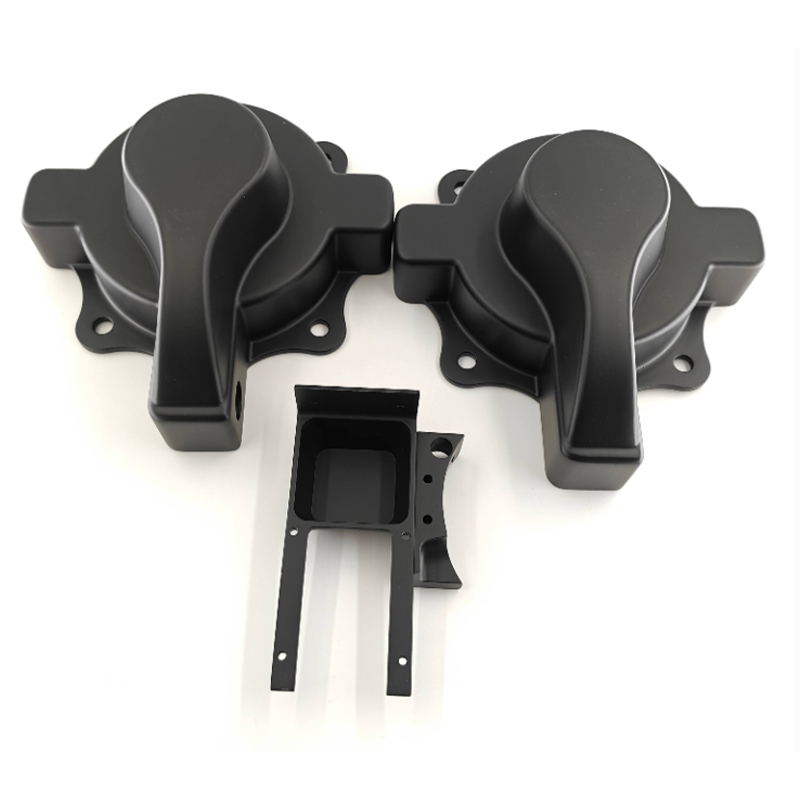
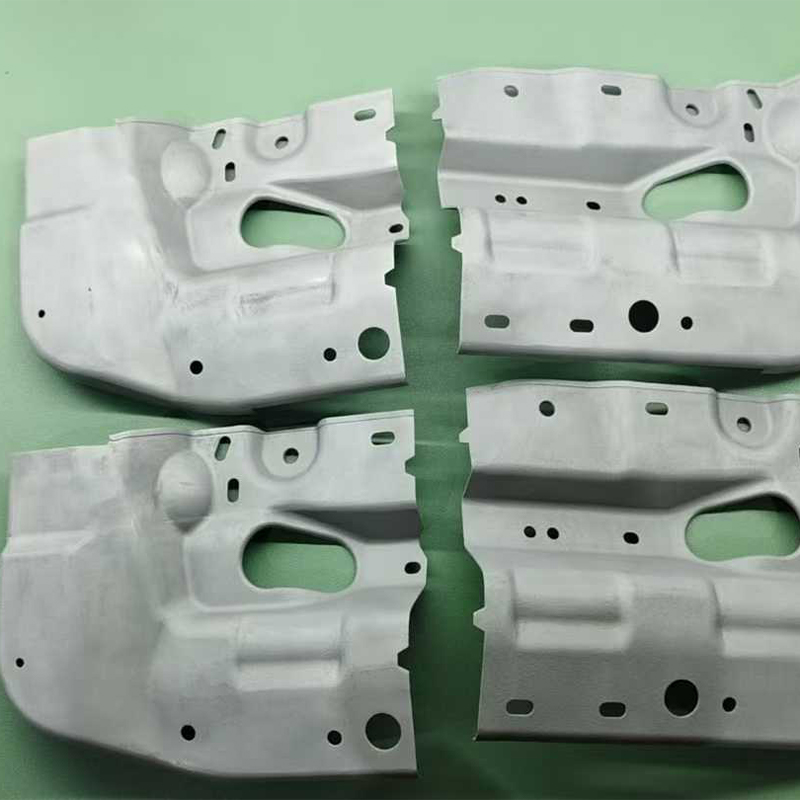
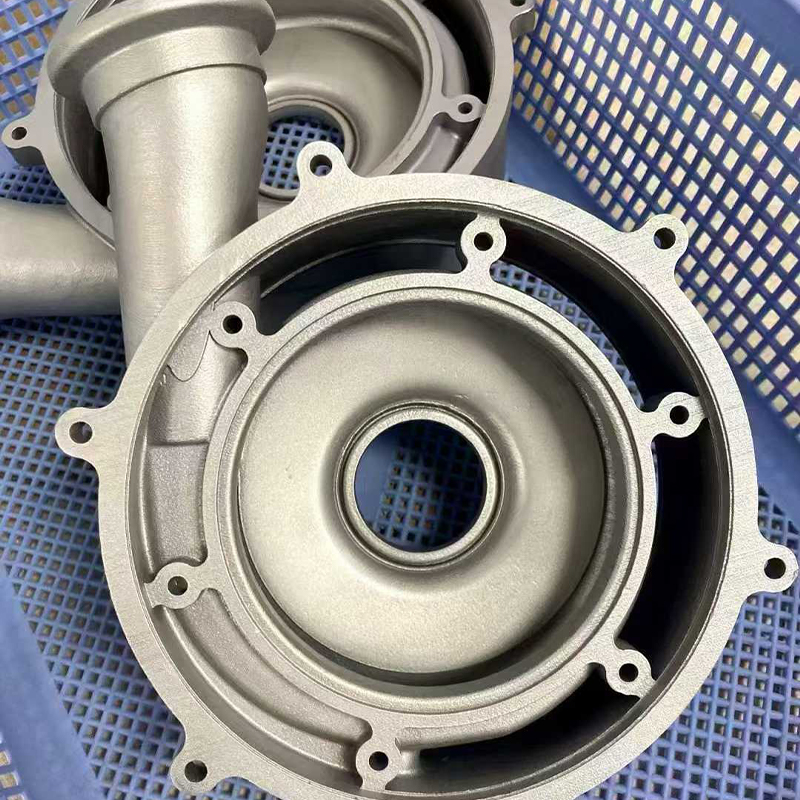
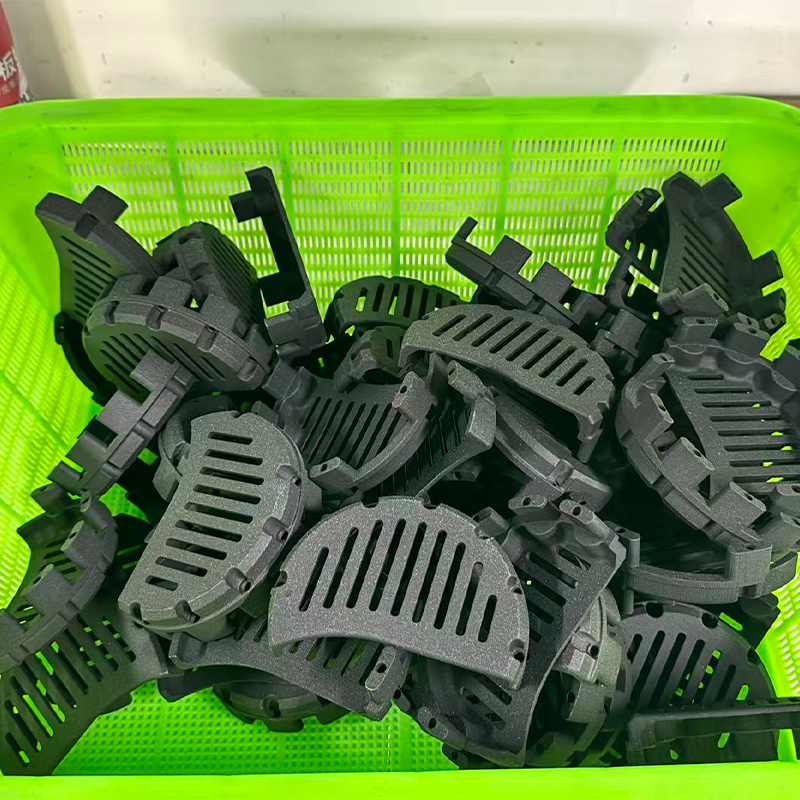
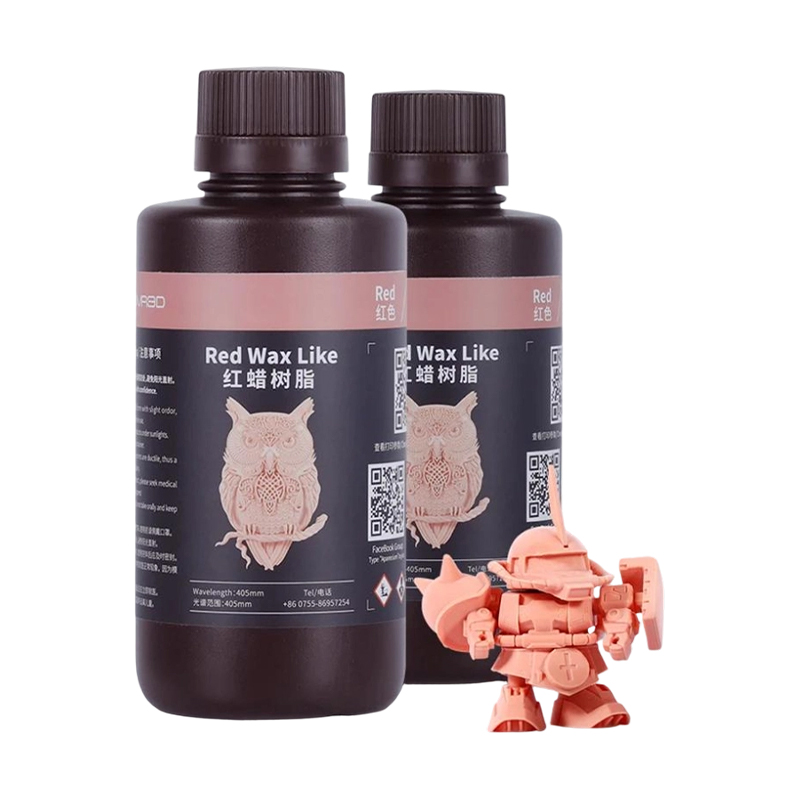
Představte si toto: váš tým má 3D vytištěnou předlohu, která konečně vypadá správně, kontrolu návrhu za tři týdny a potřebuje dvacet pouzder, která by se cítila a chovala se jako produkční díly. Vytištění dvaceti kopií by trvalo příliš dlouho a stále by vypadalo jako výtisky a tvrdé nástroje by byly předčasné. Služby vakuového lití řeší přesně tuto mezeru. Dodavatel kolem vašeho mistra postaví silikonovou formu, nalije do ní ve vakuu polyuretanovou pryskyřici a vytvrdí kopie v teplé peci. Výsledkem je malá dávka, obvykle kolem 10 až 30 kusů na formu, s jemnými detaily povrchu a výběrem pryskyřic, které imitují ABS, polypropylen, pryž nebo čirý plast.
Ta jedna věta je závěr. Zbytek této příručky vysvětluje, proč to funguje, kde to přestává fungovat a jak informovat výrobce vakuového lití, aby byla první várka použitelná spíše než cvičení. Udržujeme jazyk praktický: v čem je proces dobrý, na co si dát pozor na výkresu a jaké otázky položit dodavateli před odesláním souborů.
Pro koho je tento průvodce určen
- Vývojáři produktů, kteří potřebují díly na úrovni vzhledu nebo funkčnosti pro recenze, testy a pilotní sestavení.
- Týmy nákupu a získávání zdrojů krátkodobě porovnávají dodavatele vakuového lití s tiskem nebo obráběním.
- Startupy připravující marketingové vzorky a ukázky pro investory před tím, než se zapojí do vstřikovacích forem.
- Inženýři, kteří chtějí ověřit lícování, montáž a ergonomii s díly, které vypadají a působí téměř finálně.
Vakuové lití se někdy nazývá uretanové lití nebo polyuretanové lití. Všechny tři názvy popisují stejnou rodinu prací: flexibilní silikonový nástroj, dvousložková tekutá pryskyřice a vakuová komora, která odstraňuje zachycený vzduch. Vzhledem k tomu, že nástroj je silikon a ne ocel, doba realizace nástroje je krátká a změny designu se snáze absorbují. Tato flexibilita je hlavním důvodem, proč kupující hledají výrobce vakuového lití, když jsou mezi prototypem a plnou výrobou.
Několik rychlých očekávání pomáhá nastavit tón. Vakuové lití kopíruje povrch předlohy, takže na předloze velmi záleží. Forma má omezenou životnost, a proto tento proces vyhovuje krátkým sériím. Pryskyřice napodobují běžné plasty, ale nejsou s nimi totožné, takže jakýkoli test, který závisí na přesných materiálových datech, by měl být naplánován s ohledem na toto. A proces odměňuje včasné rozhovory s dodavatelem o tloušťce stěny, dělicích liniích a povrchové úpravě.
Vakuové lití promění jednoho dobrého mistra v malou dávku dílů podobných výrobě bez času a námahy ocelových forem.
Jak funguje vakuové lití krok za krokem
Jakmile uvidíte sekvenci, většina otázek týkajících se nabídky se zodpoví sama. Proces má pět fází a každá fáze má typický způsob, jak se pokazit. Jejich znalost vám pomůže přečíst si plán dodavatele a zjistit, kde bude požadavek na změnu stát čas.
- Mistrovská příprava: předloha je obvykle 3D vytištěna nebo obrobena CNC, poté broušena, natřena základním nátěrem a leštěna. Každý škrábanec na masteru se objeví na každém odlitku, takže tato etapa nastavuje strop kvality.
- Formovací krabice a dělicí plán: master je zavěšen v krabici s branami a průduchy umístěnými tam, kde by pryskyřice měla vstupovat a vzduch by měl odcházet. Dělicí čára je zvolena tak, aby skryla švy na nekritických plochách.
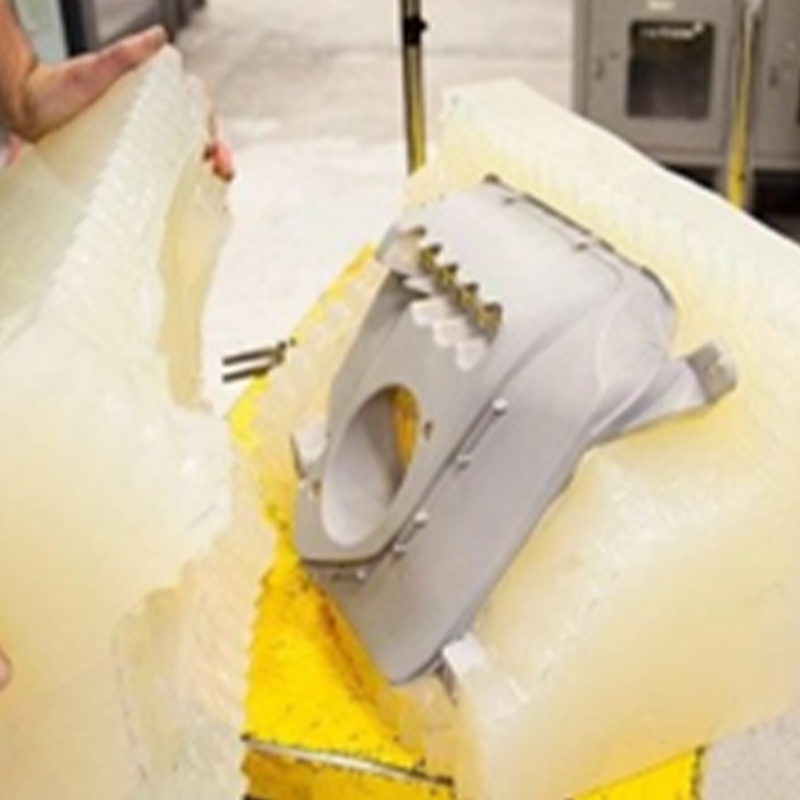
- Lití a vytvrzování silikonu: tekutý silikon se nalije na matrici, obvykle ve vakuu, a vytvrdí se v peci. Blok se poté rozřízne podél plánované dělicí linie a matrice se odstraní.
- Odlévání pryskyřice ve vakuu: dvě pryskyřičné složky se zváží, smíchají, odplyní a nalijí do uzavřené formy uvnitř vakuové komory. Vakuum vytahuje vzduch z dutiny, takže pryskyřice může dosáhnout tenkých stěn a jemné struktury.
- Vytvrzování, odformování a konečná úprava: forma jde do teplé pece, běžně v rozsahu 60 až 70 stupňů Celsia na několik hodin. Díly jsou poté demontovány, oříznuty, broušeny, natřeny nebo upraveny podle požadavků projektu.
Vakuum je detail, který dává procesu jeho jméno a jeho přednost. Bez něj zůstávají drobné vzduchové kapsy zachycené v rozích a pod žebry a zanechávají bubliny a krátké výplně. Pryskyřice s ním proudí rovnoměrněji do dutiny, a proto vakuově lité díly často vykazují čistší povrchy a ostřejší texturu než jednoduché otevřené lití.
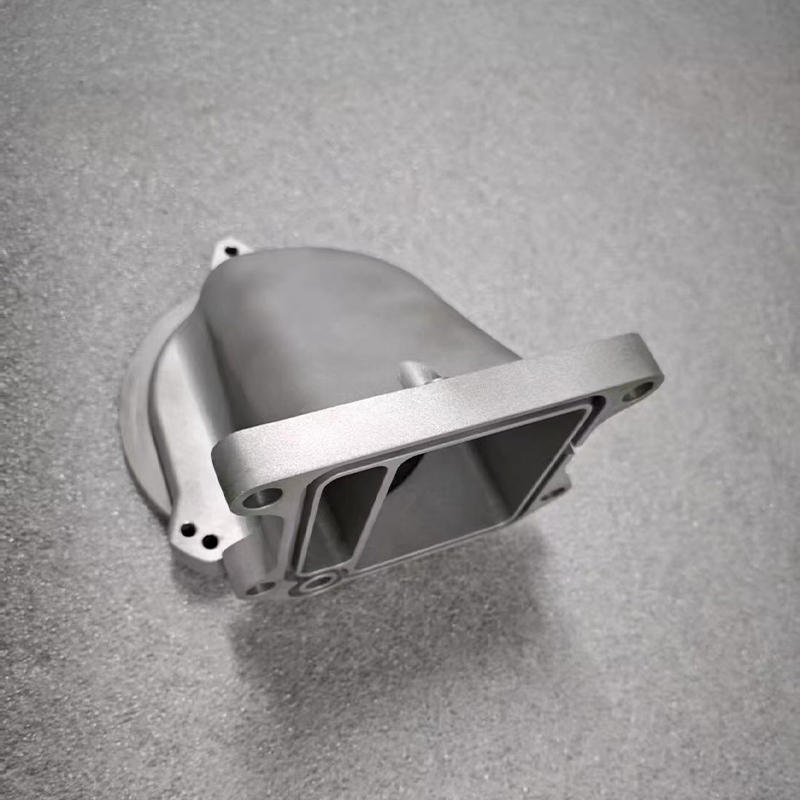
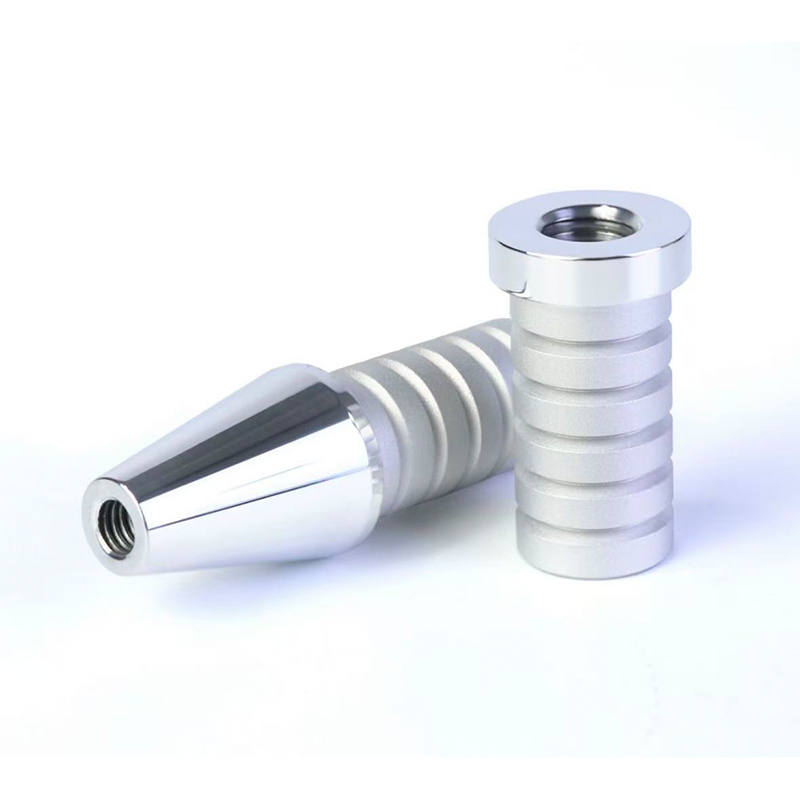
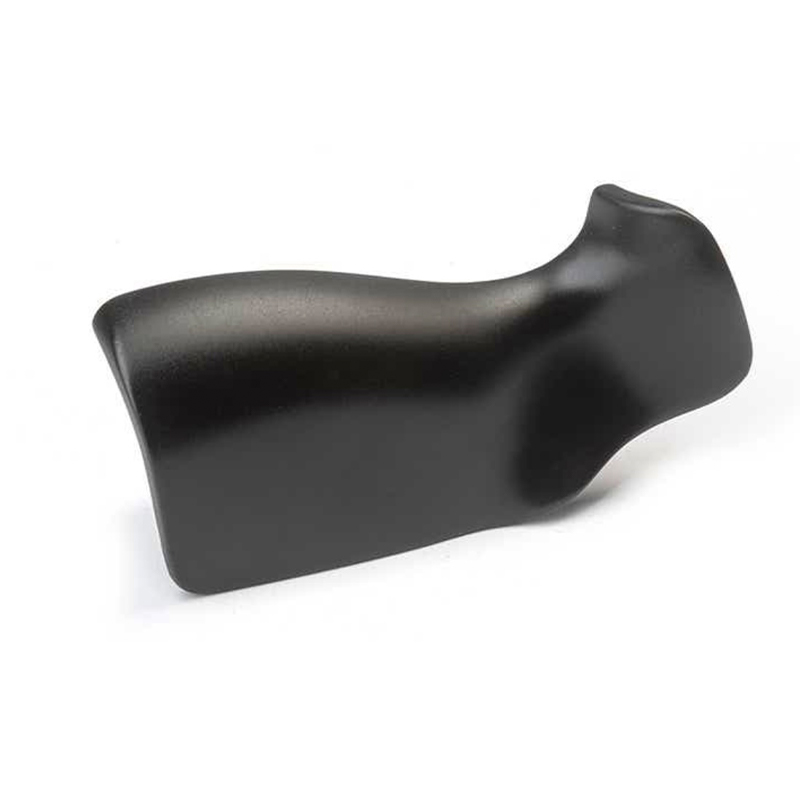
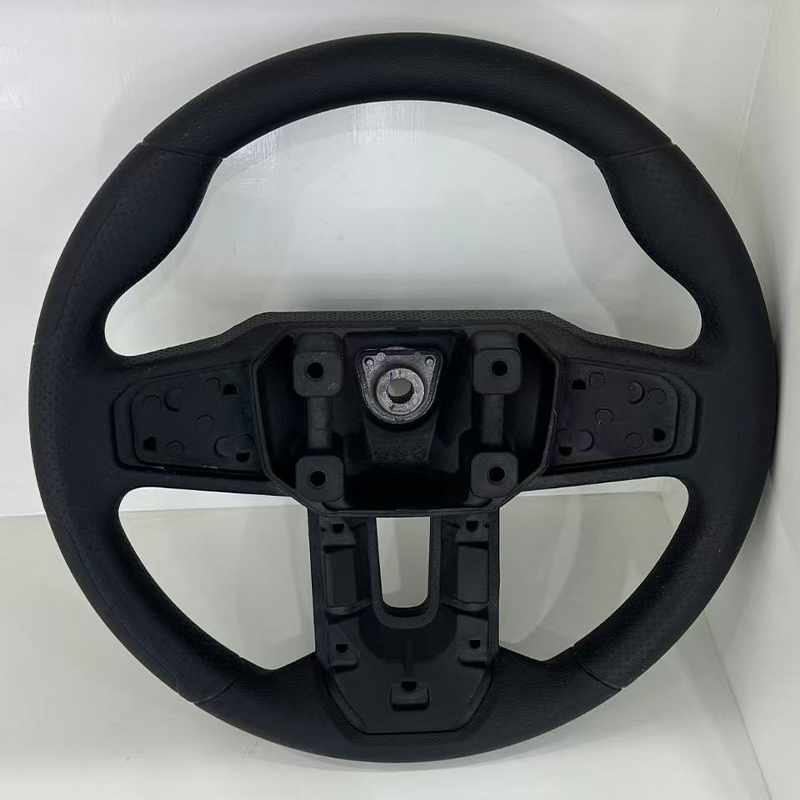
Jak vypadá zařízení
Nástroje, které tvarují formu
| Nástroje na výrobu dílů
|
Kam plyne čas projektu
Kupující se často ptají, proč dávka pěti dílů stále trvá několik pracovních dní. Důvodem je, že fixní práce, příprava předlohy a výroba formy, se množstvím nezmenšuje. Níže uvedený graf ukazuje ilustrativní rozdělení času projektu pro tři velikosti dávek.
Jak várka roste, odlévání a vytvrzování mají větší podíl, zatímco hlavní příprava zabírá menší. Zacházejte s čísly jako s pomůckou při plánování a ne jako s naměřenou průmyslovou statistikou.
Tabulka ukazuje, že pro velmi malou dávku je příprava matrice a formy největší částí plánu, což vysvětluje, proč je požadavek na pět kusů zřídka pětkrát rychlejší než požadavek na dvacet kusů. Jak množství stoupá, cykly lití a vytvrzování zaberou více času, protože každé nalití vyplní jednu sadu dutin a poté čeká v peci. U největší šarže v grafu se předpokládá druhá forma, takže dvě lití mohou probíhat paralelně, což zabraňuje dalšímu růstu podílu vytvrzování. Dokončovací práce a kontrola zůstávají ve všech třech případech na zhruba pětině úsilí, což je připomínkou toho, že lakování, ořezávání a kontrola jsou stálou součástí dodávky. Pro kupující, kteří pracují se službou replikace silikonových forem Jiaheng, je tento vzor užitečný při rozhodování, zda objednat několik kusů navíc v první dávce, protože oprava již byla hotová.
Pevná práce předlohy a formy dominuje v malých sériích, takže objednání několika kusů navíc v prvním spuštění je obvykle efektivní.
Běžné typy pryskyřic pro vakuové lití a jejich vlastnosti
Vakuové lití nepoužívá stejné termoplasty jako vstřikování. Využívá dvousložkové polyuretanové systémy formulované tak, aby je napodobovaly. Shoda je dostatečně dobrá pro mnoho kontrol vhodnosti, pocitu a funkčnosti, i když ne u každé vlastnosti identická. Níže uvedené karty shrnují rodiny, které dodavatel vakuového lití obvykle nabízí.
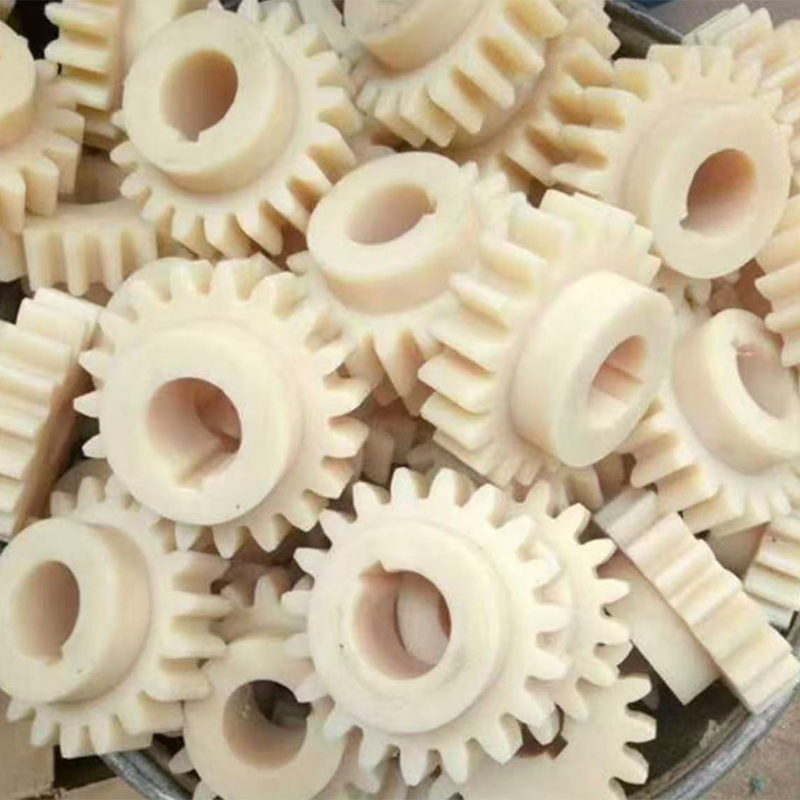
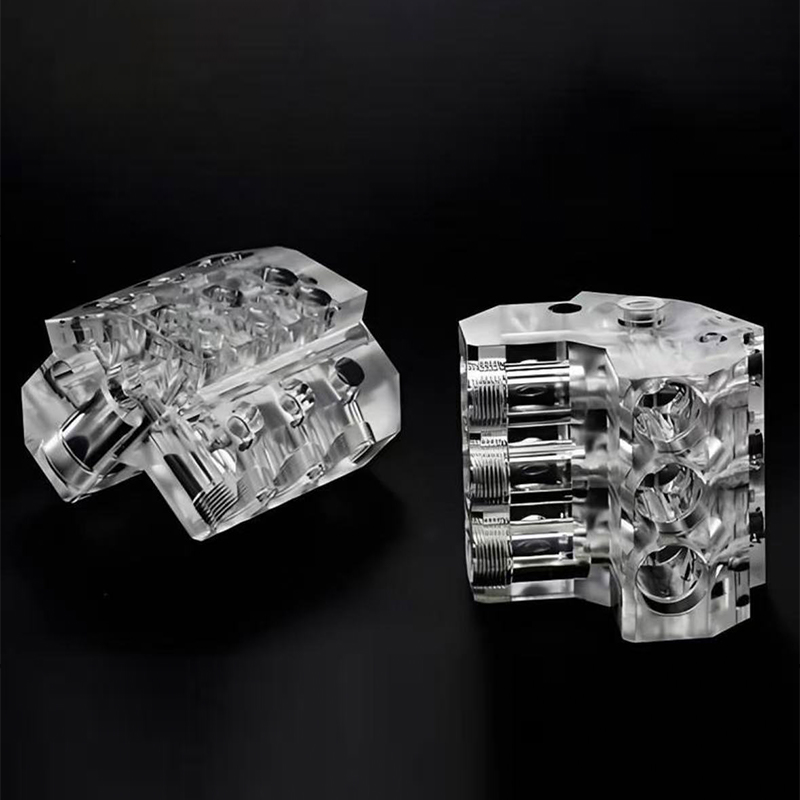
Tuhá pryskyřice podobná ABS Tuhá, rozměrově stálá a snadno se natírá. Běžná volba pro pouzdra, držáky a kryty, které vyžadují pevný pocit. Polopružná pryskyřice podobná PP Mírně pružný s dobrým chováním při únavě. Vhodné pro zacvaknutí, prvky ve stylu obývacích pantů a flexibilní klipy. Pryskyřice podobná kaučuku Dostupné v řadě hodnot tvrdosti Shore A. Používá se pro těsnění, rukojeti, těsnění a povrchy měkké na dotek. Průhledná pryskyřice Vodě čirý nebo tónovaný, po vyjmutí z formy často leštěný. Používá se pro čočky, světlovody, kryty a vitríny. Vysokoteplotní pryskyřice Zachovává si tuhost při vyšších provozních teplotách. Vybráno pro díly v blízkosti motorů, lamp nebo vyhřívaných sestav. Pryskyřice zpomalující hoření Navrženo pro pomalé hoření pro skříně elektroniky a demonstrační jednotky, které čelí přísnějším interním kontrolám.
Barva se obvykle řeší přidáním pigmentu do pryskyřice před naléváním, což dává pevnou barvu po celé délce součásti. To je užitečné pro díly, se kterými se bude během testování manipulovat nebo se poškrábou, protože čip zespodu neodhalí jinou barvu. Pro vysoce lesklý nebo kovový vzhled se po odlití obvykle přidává lak.
| Rodina pryskyřice | Pocit a chování | Typické použití | Možnosti dokončení |
|---|---|---|---|
| Tuhá jako ABS | Pevný, stabilní, dobrý detail | Pouzdra, kryty, konstrukční vzorky | Broušení, lakování, texturování |
| Poloflexibilní jako PP | Pevný, ohýbá bez praskání | Klipy, patentky, flexibilní víčka | Lehké broušení, lakování základním nátěrem |
| Jako guma | Měkká až pevná elastická | Těsnění, rukojeti, těsnění, softwarová tlačítka | Lakování pružnými nátěry |
| Transparentníní | Čirý, lze leštit | Čočky, světlovody, okna | Leštění, čirý lak |
| Vysoká teplota | Tuhý při zvýšené teplotě | Části v blízkosti zdrojů tepla | Lakování, obrábění drobných prvků |
Přizpůsobení pryskyřice aplikaci
Výběr pryskyřice začíná otázkou, co musí daný díl dokázat. Pokud je testem montáž zacvaknutím, polopružná pryskyřice je často informativnější než tuhá. Pokud je vzorek určen pro veletrh, pevná pryskyřice s lakovaným povrchem může vypadat blíže konečnému produktu než surový. Teplotní mapa níže poskytuje redakční pohled na to, které rodiny obvykle vyhovují jakým úkolům.
Tmavší buňky indikují silnější celkovou kondici. Hodnocení jsou výchozím bodem pro konverzaci s vaším dodavatelem, nikoli náhradou za údaje o materiálu konkrétní třídy.
Tepelná mapa ukazuje, že tuhá pryskyřice podobná ABS pokrývá nejširší škálu každodenních úkolů, včetně krytů, testů uložení a modelů vzhledu, a proto je obvyklým výchozím bodem v mnoha projektech. Pryskyřice podobné pryži vynikají ve sloupku těsnění a úchytů, kde je flexibilita hlavním smyslem dílu. Transparentní pryskyřice je jasnou volbou pro čočky a světlovody a dobře funguje také pro marketingové modely, kde záleží na vizuálním dopadu. Jak vysokoteplotní, tak poloflexibilní pryskyřice vyhovují funkčním testům, i když z různých důvodů: jedna pro vystavení teplu a druhá pro opakované ohýbání. Pokud má součást dvě konkurenční potřeby, jako je tuhé tělo a měkké těsnění, dodavatel je může odlévat samostatně nebo použít techniky přelisování, což je jeden z důvodů, proč o montáži včas diskutovat s výrobcem vakuového lití.
Vyberte pryskyřici podle otázky, na kterou musí díl odpovědět: tuhost, pružnost, čirost, tepelná odolnost nebo vzhled.
Aplikace a místa výběru pro služby vakuového lití
Vakuové lití se objevuje ve více průmyslových odvětvích, než většina kupujících očekává, hlavně proto, že vzorec potřeby je všude stejný: hrstka dílů podobných výrobě, brzy z designu, který se může ještě změnit. Dva níže uvedené sloupce spojují typická aplikační pole s body výběru, které rozhodují o tom, zda je vakuové lití tou správnou volbou.
Typické oblasti použití
| Výběr bodů ke kontrole
|
Rychlá cesta k rozhodnutí
- Pokud potřebujete pouze jeden nebo dva díly, tisk nebo přímé obrábění je obvykle rychlejší než výroba formy.
- Pokud potřebujete zhruba 10 až 30 dílů s produkčním vzhledem, vakuové lití obvykle stojí za bližší prozkoumání.
- Pokud potřebujete stovky dílů nebo přesná data o termoplastech, naplánujte si tvrdé nástroje nebo jinou cestu.
- Pokud se konstrukce stále mění, ponechte předlohu flexibilní a před řezáním oceli odlijte první malou dávku.
Týmy se někdy ptají, zda vakuové lití může zcela nahradit malosériovou výrobu. Může u určitých produktů, jako jsou specializovaná zařízení s velmi nízkou roční poptávkou, ale životnost formy a rozdíly v pryskyřici znamenají, že je to častěji most než cíl. Berte to jako fázi, která vám umožní testovat, prodávat vzorky a získávat zpětnou vazbu, zatímco se vytváří produkční nástroj.
Vakuové lití se hodí doprostřed produktové cesty: více dílů než tisk má smysl, méně než je potřeba tvrdých nástrojů.
Podrobné srovnání: Vakuové lití vs 3D tisk, CNC obrábění a vstřikování
Většina projektů používá několik procesů za sebou, takže níže uvedené srovnání není o výběru vítěze, ale spíše o výběru fáze. Každá trasa má množstevní rozsah, kde je to pohodlné, a bod, kde začíná bojovat.
| Faktor | Vakuové lití | 3D tisk | CNC obrábění | Vstřikování |
|---|---|---|---|---|
| Typické množství | Asi 10 až 30 na formu | 1 až několik | 1 pro opakování dávek | Stovky a výše |
| Nástrojové úsilí | Silikonová forma, krátká | žádný | Svítidla a programy | Kalená nebo hliníková forma, delší |
| Detail povrchu | Velmi dobré, mistr kopií | Možné vrstvové linky | Obrobená povrchová úprava | Vynikající, nástrojově definovaný |
| Materiál | Imitace polyuretanových pryskyřic | Pryskyřice, nylon, některé kovy | Skutečné kovy a plasty | Výroba termoplastů |
| Změna designu | Nový mistr, nová forma | Okamžitě | Nový program | Nákladná úprava nástroje |
| Typická role | Pilotní díly podobné výrobě | Rané koncepční modely | Funkční metal parts | Objemová výroba |
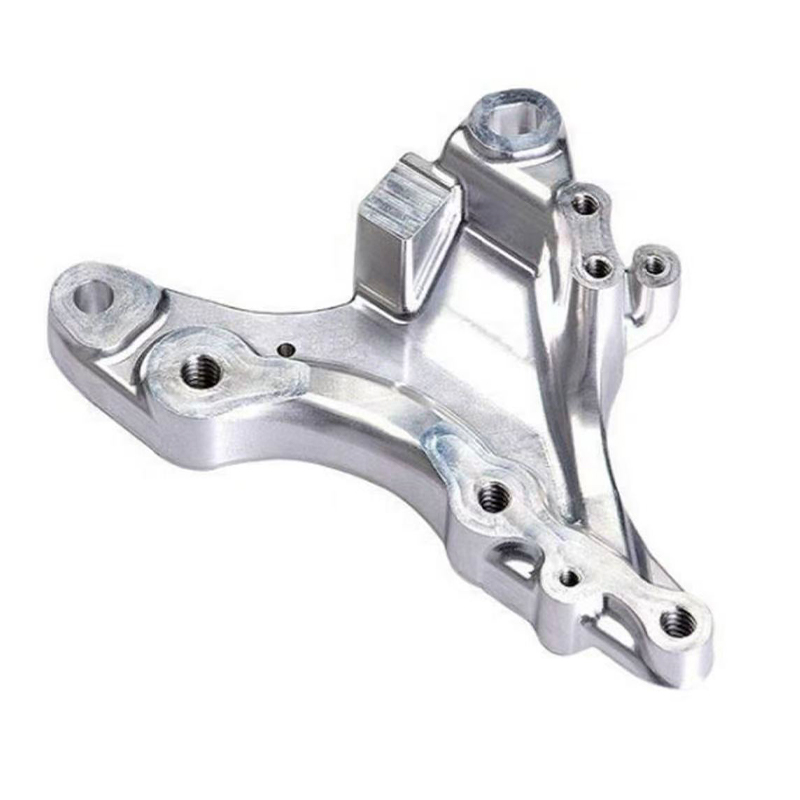
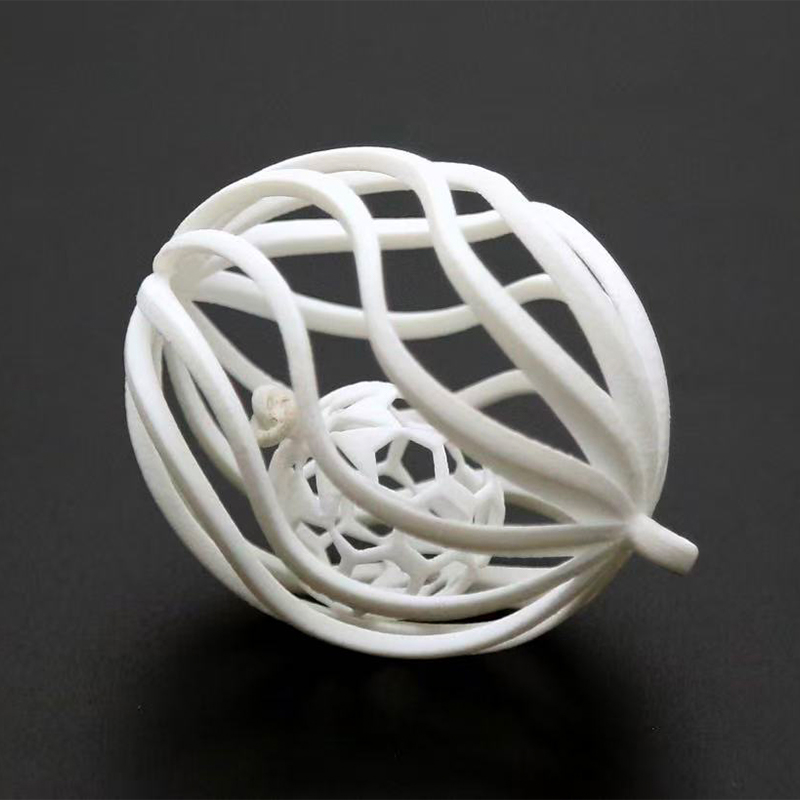
V praxi ukazuje tabulka na rozumnou sekvenci. Vytiskněte první koncept, abyste zkontrolovali tvar, vylepšili design a poté použijte dobře hotovou vytištěnou předlohu jako základ pro silikonovou formu. Odlijte počet dílů potřebný pro testy, recenze nebo vzorky. Když se návrh usadí a množství se zvýší, přejděte k výrobnímu nástroji. Jiaheng podporuje rané a střední fáze na jedné platformě: 3D tisk z pryskyřice, nylonu a kovu, pokročilé obrábění a replikaci silikonových forem, takže master, forma a konečná úprava mohou být koordinovány bez přenosu souborů mezi prodejci.
Radarový graf níže porovnává tři z těchto tras napříč šesti kvalitami, které kupující zmiňují nejčastěji. Hodnocení jsou redakční a ilustrativní. Mají ukazovat tvar, nikoli hodnotit dodavatele nebo předpovídat výkon konkrétní součásti.
Radarový graf ukazuje vakuové lití s největším dosahem k povrchové úpravě a replikaci detailů, protože silikonová forma těsně kopíruje předlohu a vakuum pomáhá pryskyřici dosáhnout jemné textury. Trojrozměrný tisk sahá nejdále směrem k rychlosti malých sérií a ke svobodě geometrie, a proto je tak užitečný pro první koncept a pro tvary, které nelze odlévat. CNC obrábění tlačí směrem ven na mechanickou pevnost, protože díl je vyříznut z pevného bloku skutečného materiálu. Vakuové lití stojí uprostřed na síle a geometrii, což je poctivým odrazem imitace pryskyřic a nutnosti otevřít formu podél dělicí čáry. Tyto tři tvary společně vysvětlují, proč postupný přístup obvykle funguje dobře: tisk k prozkoumání, odlévání k prezentaci a testování a stroj nebo formování, když to vyžaduje síla nebo objem.
Použijte tisk k prozkoumání, vakuové lití k prezentaci a testování a obrábění nebo vstřikování, když to vyžaduje síla nebo objem.
Návrhářské tipy a tolerance pro vakuově lité díly
Většina zklamání z odlévaných dílů se datuje k několika návrhovým možnostem, které mohly být upraveny předtím, než byla postavena předloha. Níže uvedené tipy jsou ty, které výrobce s největší pravděpodobností vznese během revize vyrobitelnosti, takže jejich včasné řešení ušetří řadu revizí.
Tloušťka stěny a žebra
Zaměřte se na stěny v mírném rozsahu, běžně uváděném jako zhruba 1,5 až 3 mm pro mnoho malých dílů, a udržujte tloušťku přiměřeně rovnoměrnou. Silné hrudky se při vytvrzování více smršťují a mohou zanechat stopy po propadnutí. Velmi tenké části se nemusí vyplnit, zvláště daleko od brány. Žebra by měla být tenčí než stěna, kterou podpírají, což snižuje povrchové stopy na protější ploše.
Průvan, podříznutí a dělicí čáry
Silikon je pružný, takže podříznutí, která by zachytila pevnou ocelovou formu, lze často uvolnit roztažením formy. I přesto malý průvan na svislých plochách usnadňuje vyjímání z formy a snižuje opotřebení nástroje. Řekněte dodavateli, které plochy jsou viditelné, protože se pokusí umístit dělicí čáru na skrytou hranu nebo přirozený krok v návrhu.
Tolerance a smrštění
Obecné pokyny pro vakuové lití často uvádějí tolerance zhruba plus minus 0,2 až 0,3 mm u malých rozměrů nebo kolem 0,3 procenta u větších, s určitými odchylkami podle pryskyřice a geometrie. Přispívá smršťování pryskyřice během vytvrzování a mírný pohyb silikonu. Z tohoto důvodu pomáhá označit na výkresu pouze skutečně kritické rozměry. Pokud musí vrtání nebo spojovací povrch držet těsněji, mnoho dodavatelů tento prvek po odlití obrobí.
Povrchová úprava a textura
Odlévaný povrch zrcadlí předlohu. Leštěná předloha dává lesklé části a perličkami otryskaná nebo texturovaná předloha dává matné části. Pokud konečný vzhled zahrnuje barvu, dodavatel obvykle lehce přebrousí a nanese základní a barevné nátěry. Vzhledem k tomu, že společnost Jiaheng poskytuje lakování a další povrchové úpravy ve stejném pracovním postupu, lze sladění barev a úroveň lesku dohodnout během stejného projektu a nikoli prostřednictvím samostatného dodavatele finálních úprav.
| Funkce | Praktické vedení | Důvod |
|---|---|---|
| Tloušťka stěny | Udržujte rovnoměrnou střední tloušťku | Snižuje stopy propadu a krátké výplně |
| Žebra | Tenčí než sousední stěna | Omezuje povrchové značky |
| Koncept | Malý průvan na svislých plochách | Usnadňuje demontáž, prodlužuje životnost formy |
| Kritické rozměry | Označte pouze ty, na kterých záleží | Zaměří kontrolu a dokončení |
| Textura | Zabudujte to do mistra | Textura transfers directly to castings |
Dokonce i stěny, rozumný úkos a krátký seznam kritických rozměrů odstraňují většinu problémů pozorovaných při prvních odlitcích.
Kontrola kvality a povrchová úprava litých dílů
Spolehlivý dodavatel vakuového lití kontroluje kvalitu na několika místech, nejen na konci. Nejdříve kontrola je master, protože tam se chyba zkopíruje do formy a každá část po ní. Druhá kontrola probíhá po prvním odlitku, kdy dodavatel porovnává součást s výkresem a hledá bubliny, krátké výplně a záblesky. Konečná kontrola se týká hotové šarže.
- Hlavní kontrola: rozměry, stav povrchu a ostrost vlastností před vyrobením formy.
- První kontrola článku: první odlitek se změří a zkontroluje před nalitím zbytku vsázky.
- Pozorování v dávce: Konzistence barev, kontrola bublin a viditelný záblesk jsou monitorovány při výstupu dílů.
- Závěrečná kontrola: Před odesláním jsou zkontrolovány kritické rozměry, lícování, povrchová úprava a balení.
Dokončení je místo, kde odlitý díl vypadá jako prototyp nebo jako produkt. Ořezávání odstraňuje brány a větrací otvory. Lehké broušení vyčistí dělicí čáru. Malování dodává barvu, lesk nebo texturu a maskování umožňuje dvě barvy na jedné části. U průhledných dílů zlepšuje čistotu leštění a čirý povlak. Montáž, tamponový tisk, laserové značení a vložky mohou být také uspořádány, když se vzorek musí chovat jako konečný produkt.
Komunikace je důležitá stejně jako měření. Pokud připojíte referenční vzorek, kód barvy nebo fotografii vzhledu, o který usilujete, má dokončovací tým něco konkrétního, co by odpovídalo. Krátký písemný brief s cílovými cíli, viditelnými plochami a kritickými rozměry snižuje šanci na přepracování.
Kvalita ve vakuovém lití začíná u mistra a pokračuje každým litím, proto se zeptejte dodavatelů, jak kontrolují jednotlivé fáze.
Pokyny pro údržbu silikonových forem a odlitků
Údržba ve vakuovém lití má dvě strany: péči o nástroje, které díly vyrábějí, a péči o díly, jakmile je máte ve svých rukou. Obojí ovlivňuje konzistenci, zvláště když plánujete změnit pořadí.
Péče o silikonovou formu
Silikonová forma je spotřební nástroj. Obecné průmyslové pokyny běžně uvádějí životnost zhruba 15 až 25 odlitků, kratší pro jemné detaily, tenké prvky nebo agresivní pryskyřice a někdy delší pro jednoduché tvary. Každé nalití vystavuje silikon tepelnému a chemickému kontaktu, takže okraje změknou a detaily povrchu postupně vyblednou. Dobrá manipulace prodlužuje životnost, aniž by se forma stala dlouhodobou výhodou.
- Po každém nalití opatrně vyčistěte dutinu a vyhněte se ostrým nástrojům, které mohou povrch poškrábat.
- Aplikujte separační prostředek vhodný pro pryskyřici v lehkých rovnoměrných vrstvách, aby se usnadnilo odformování a omezilo trhání.
- Formu skladujte naplocho na chladném a suchém místě, mimo přímé sluneční světlo a zdroje tepla.
- Při skladování udržujte obě poloviny zarovnané, aby se dutina nepropadala nebo nedeformovala.
- Před každým naléváním zkontrolujte dělicí čáru a tenké prvky a v případě, že se zvětší vzplanutí nebo roztržení, formu stáhněte.
Udržujte také mistra. Čistá, dobře označená matrice umožňuje dodavateli předělat formu, když se první opotřebuje, a chrání investice, které jste vložili do přípravy povrchu. Pokud byla předloha vytištěna, uchovávejte ji mimo vlhkost a silné světlo, aby se nezkroutila nebo nezměnila barvu.
Péče o hotové díly
| Typ pryskyřice | Skladování a manipulace | Čištění |
|---|---|---|
| Tuhá jako ABS | Skladujte mimo dlouhodobé vystavení teplu | Jemné mýdlo a voda, měkký hadřík |
| Poloflexibilní jako PP | Vyhněte se dlouhodobému ohnutí | Jemné mýdlo a voda |
| Jako guma | Chraňte před oleji a slunečním zářením | Vlhký hadřík, žádná silná rozpouštědla |
| Transparentníní | Zabalte, abyste zabránili poškrábání | Měkký hadřík nepouštějící vlákna, jemný čisticí prostředek |
| Lakované díly | Vyhněte se stohování bez vycpávek | Měkký hadřík, žádné abrazivní podložky |
Odlévané polyuretanové díly mohou být časem citlivé na vlhkost, teplo a některá rozpouštědla, zejména v prvních dnech po vyjmutí z formy. Ponechání dílů usadit při pokojové teplotě před montáží nebo lakováním snižuje možnost malých rozměrových posunů. U dílů, které budou skladovány měsíce, pomáhá ochranné balení a stabilní prostředí, aby barva a tvar zůstaly věrné schválenému vzorku.
Zacházejte s formou jako s nástrojem s krátkou životností a s mistrem jako se správcem: oba rozhodují o tom, jak opakovatelná bude vaše další várka.
Spolupráce s výrobcem a dodavatelem vakuového lití
Dobré výsledky obvykle pocházejí z toho, že se s dodavatelem zachází spíše jako s technickým partnerem než s prodejním automatem na díly. Krátká instruktážní konverzace na začátku často ušetří několik dní později. Tyto otázky vám pomohou posoudit, zda je k tomu dodavatel vakuového lití nastaven.
- Stavíte mistra v domě a jaké technologie k tomu používáte?
- Které skupiny pryskyřic jsou k dispozici a můžete sdílet typické vlastnosti pro každou z nich?
- Kolik odlitků plánujete na formu a jak zvládáte větší množství?
- Které dokončovací kroky, jako je lakování, leštění nebo texturování, jsou řešeny na jednom místě?
- Co kontrolujete a jaké záznamy mohu obdržet se zásilkou?
- Jak jsou řešeny změny návrhu, jakmile je master schválen?
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. k těmto otázkám přistupuje jako výrobce OEM a ODM. Jeho designérský tým přeměňuje nápady klientů v praktické, atraktivní návrhy produktů a jeho schopnosti zahrnují 3D tisk na pryskyřici, nylon a kov, pokročilé obrábění, replikaci silikonových forem pro efektivní malosériovou výrobu a povrchové úpravy, jako je lakování. Protože tyto kroky spočívají na jedné platformě, může zákazník přejít od návrhu k hotovému vzorku, aniž by musel znovu vysvětlovat projekt několika dodavatelům.
Jak připravit užitečnou anketu
- 3D model v běžném neutrálním formátu plus výkres, který zdůrazňuje kritické rozměry.
- Cílové množství, rodina pryskyřice, kterou máte na mysli, a jakákoli barva nebo odkaz na povrchovou úpravu.
- Krátká poznámka o tom, jak bude díl používán: vystaven, manipulován, sestavován, zahříván nebo ohýbán.
- Požadované dodací lhůty a zda očekáváte změny designu mezi dávkami.
Kompletní dotaz umožňuje dodavateli v první odpovědi navrhnout rozumnou hlavní metodu, pryskyřici a dokončovací plán. Také to signalizuje, že dané části rozumíte, což obvykle vede k užitečnější technické konverzaci. Postupem času může dodavatel, který uchovává vaše soubory, historii forem a poznámky k dokončení, rychleji objednávat a udržovat konzistentní dávky, což je tichá výhoda spolupráce s jedním dlouhodobým partnerem.
Sdílejte účel dílu, nejen jeho geometrii, a váš dodavatel vám může doporučit lepší pryskyřici, povrchovou úpravu a plán zpracování.
Prozkoumejte služby vakuového lití Jiaheng
Pokud jste připraveni přejít z hlavního modelu na malou dávku produkčních dílů, můžete si prohlédnout servisní podrobnosti, možnosti materiálu a proces projektu na vyhrazené stránce pro Služby vakuového lití z Jiaheng. Tým podporuje projekty OEM a ODM a může poradit s přípravou masteru, výběrem pryskyřice, konečnou úpravou a plánováním dávek na jedné platformě.
Odešlete svůj 3D soubor, cílové množství a požadavky na dokončení, abyste mohli zahájit konverzaci s týmem Jiaheng.
Nejčastější dotazy týkající se služeb vakuového lití
Co jsou služby vakuového lití?Vakuové lití services are a small-batch manufacturing process in which a silicone mold is made from a master model and filled with two-part polyurethane resin under vacuum. The vacuum removes air so the resin reaches fine detail, and the cured parts have a surface and feel close to production plastic. A supplier typically also handles master preparation, finishing and inspection. |
Kolik dílů dokáže vyrobit jedna silikonová forma?Obecné pokyny často uvádějí zhruba 15 až 25 odlitků na formu, přičemž méně pro velmi detailní nebo tenkostěnné díly a někdy více pro jednoduché tvary. Pokud potřebujete větší šarži, může dodavatel vyrobit další formy a odlévat je paralelně. Přesný počet závisí na geometrii, pryskyřici a manipulaci. |
Jaký je rozdíl mezi vakuovým litím a 3D tiskem?3D tisk builds a part layer by layer directly from a digital file and suits single concept models and complex geometry. Vacuum casting copies a master into a mold and suits small batches that need smoother surfaces and a wider choice of production-like resins. Many projects use printing for the master and vacuum casting for the batch. |
Kdy mám zvolit vakuové lití místo vstřikování?Vyberte si vakuové lití, když potřebujete rychle 10 až 30 dílů, design se může ještě změnit a vy se ještě nechcete zavázat k tvrdému nástroji. Vstřikování je obvykle lepší cestou, když množství dosahují stovek nebo tisíců a když potřebujete přesné výrobní termoplastické vlastnosti. |
Jaké tolerance mohu očekávat od vakuově litých dílů?Obecné pokyny uvádějí zhruba plus nebo mínus 0,2 až 0,3 mm u malých rozměrů, přičemž větší části vykazují proporcionálně větší odchylky. Svou roli hraje smršťování pryskyřice a pohyb formy. Pokud prvek vyžaduje těsnější lícování, může jej dodavatel po odlití opracovat, takže kritické rozměry jasně označte na svém výkresu. |
Jaké materiály jsou k dispozici pro vakuové lití?Typické možnosti zahrnují tuhou pryskyřici podobnou ABS, polopružnou pryskyřici podobnou PP, pryskyřici podobnou pryži v několika úrovních tvrdosti, transparentní pryskyřici, vysokoteplotní pryskyřici a pryskyřici zpomalující hoření. Barvy mohou být pigmentovány v pryskyřici nebo nanášeny nátěrem. Váš dodavatel může doporučit rodinu poté, co se dozvíte, jak bude díl používán. |
Lze vakuově odlévané díly lakovat nebo texturovat?Ano. Odlévané díly přijímají broušení, základní nátěr a lakování a do matrice lze zabudovat texturu, která se přenese na každý odlitek. Běžný je také tamponový tisk, laserové značení a leštění čirých dílů. Odsouhlaste cílové terče před vyrobením masteru, aby příprava povrchu odpovídala konečnému vzhledu. |
Co mám poslat, abych dostal nabídku vakuového lití?Pošlete 3D model, výkres s kritickými rozměry, cílové množství, preferovanou skupinu pryskyřic, barvu nebo referenci povrchové úpravy a dodací lhůtu. Krátká poznámka o tom, jak se díl používá, pomáhá technikům vybrat vhodnou metodu. Úplnější informace omezují vracení tam a zpět a urychlují první odpověď. |
Jasná předloha, definovaný povrch a realistické množství jsou tři vstupy, které nejvíce zlepšují projekt vakuového lití.
Kontaktní informace
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
PŘIDAT
-

Budova 7, č. 188, Hongni Section of Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang Province, Čína
autorská práva © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Výrobci integrované inteligentní výrobní platformy OEM/ODM
