- Služby 3D tisku

- Služby CNC obrábění

- Služby vakuového lití

- Služby povrchové úpravy

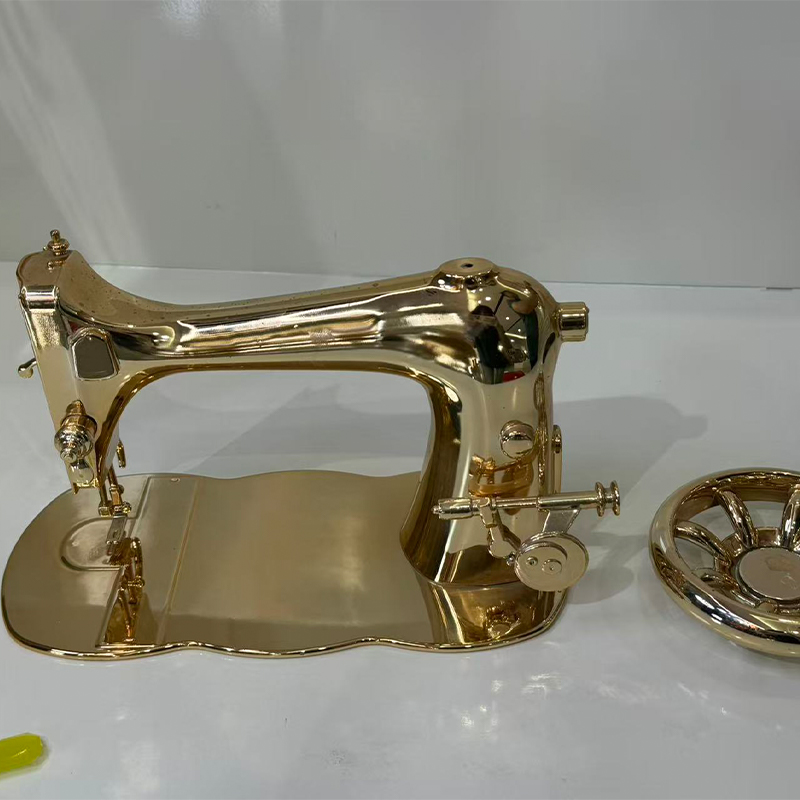
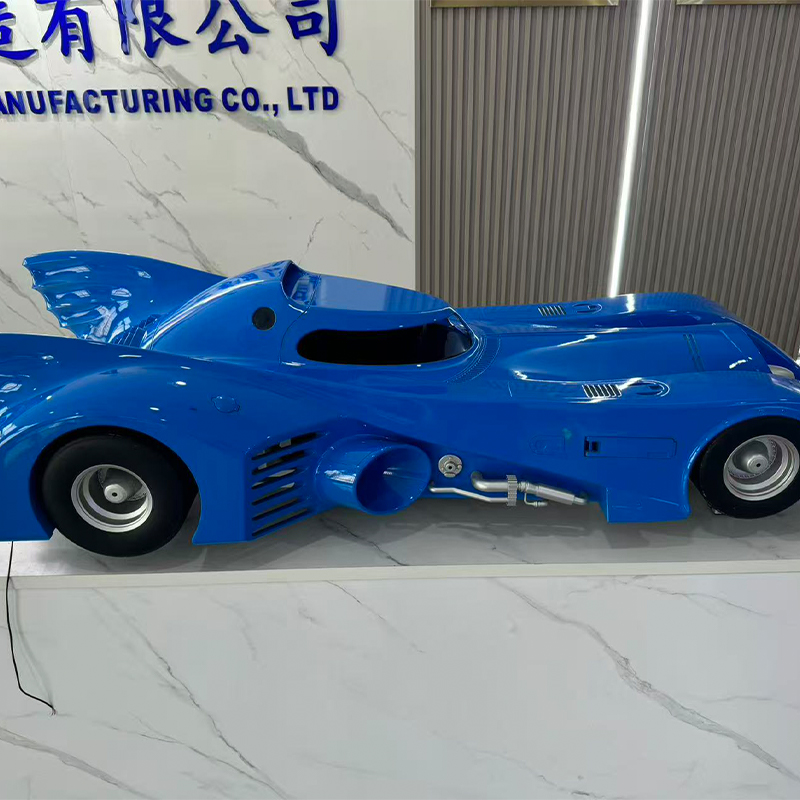
Služby rychlého prototypování: Jak si vybrat spolehlivého výrobního partnera
Produktový tým odešle soubor CAD v pondělí a do pátku potřebuje fyzickou část pro kontrolu vhodnosti, zákaznické demo nebo pilotní sestavení. To je okamžik, kdy se služby rychlého prototypování stávají spíše praktickými než teoretickými. Správná služba dokáže víc než jen přeměnit model na plast nebo kov; poskytuje týmu rychlý způsob, jak otestovat konstrukční otázku, odhalit problém s tolerancí a rozhodnout, co změnit, než budou vynaloženy peníze na nástroje.
I proto si nákupní rozhodnutí zaslouží pozornost. Dodavatelem rychlého prototypování může být 3D tiskárna, partner pro CNC obrábění, specialista na vakuové lití nebo výrobce, který všechny tři spojuje s povrchovou úpravou a malosériovou výrobou. Rozdíl se projevuje v době realizace, výběru materiálu, zpětné vazbě DFM a v tom, jak hladce se prototyp stane vzorkem produktu. Dodavatel prototypů není velkoobchodník se standardními díly; je to výrobní partner, který interpretuje návrh a vrací fyzickou odpověď.
Co služby Rapid Prototyping skutečně poskytují
Služby rychlého prototypování obvykle poskytují tři věci najednou: geometrii, chování materiálu a komunikační nástroj. Geometrie je jasná věc. Fyzická část ukazuje, zda kryt sedí v jedné rovině, zda konektor přesahuje stěnu nebo zda lze konzolu sestavit pomocí zamýšleného spojovacího prvku. Materiální chování je méně zřejmé, ale často důležitější. Pryskyřičný model může vypadat správně a přesto se může příliš ohýbat, praskat při zacvaknutí nebo měknout blízko zdroje tepla. Komunikační nástroj je důležitý, protože fyzický vzorek umožňuje návrh, inženýrství, nákup a marketing diskutovat o stejném objektu namísto různých interpretací obrazovky.
Dobrá prototypová práce zahrnuje také zpětnou vazbu od návrhu pro výrobu. Před spuštěním stroje by měl dodavatel zkontrolovat tloušťku stěny, úhly úkosu, umístění podpěry, přístup k nástroji, toleranční stohování a povrchovou úpravu. Tato zpětná vazba není papírování. Je to rozdíl mezi dílem, který dorazí včas, a dílem, který dorazí s poznámkou, že tenké žebro prasklo při odstraňování podpěry. Výrobce, který se ptá před citací, je obvykle lepší partner než ten, který prostě přijme každý soubor a slíbí všechno.
Je zde i komerční role. Prototyp může podporovat ukázku pro investora, ukázku z veletrhu, zákaznický pilotní projekt nebo interní kontrolu návrhu. V každém případě musí část vypadat a chovat se vhodně pro publikum. Hrubý FDM přípravek může být perfektní pro tovární zkoušku a zcela špatný pro maloobchodní schůzku kupujících. Prototypovací služba by měla rozumět účelu, nejen geometrii.
Jak přiřadit metodu prototypování k otázce, kterou potřebujete zodpovědět
Nejrychlejší způsob, jak vybrat proces, je začít otázkou, nikoli strojem. Pokud je otázka "Vypadá pouzdro dobře v ruce?" může stačit hladký pryskyřičný potisk. Pokud je otázka „Vydrží tento hliníkový držák vibrační test? díl pravděpodobně potřebuje kov a proces, který vytváří vlastnosti kovu. Pokud otázka zní: „Můžeme příští měsíc ukázat padesát jednotek cílové skupině? vakuové lití může být lepším mostem než další kolo 3D tisku.
| Metoda | Nejlepší pro | Typické materiály | Silné stránky | Limity k plánování |
|---|---|---|---|---|
| 3D tisk na pryskyřici SLA a DLP | Vizuální modely, kontroly lícování, hladké povrchy, průhledné nebo flexibilní díly | Standardní pryskyřice, pryskyřice podobná ABS, flexibilní pryskyřice, transparentní pryskyřice, pryskyřice z červeného vosku | Jemné detaily, hladký povrch, rychlý obrat | Linie vrstev, omezená tepelná odolnost, stopy po odstranění podpory |
| SLS nylonový 3D tisk | Funkční držáky, kanály, závěsy, malé sestavy | Černý nylon, bílý nylon, nylon vyztužený skelnými vlákny | Dobrá pevnost, žádné podpůrné konstrukce, složitá geometrie | Porézní povrch, menší detaily než pryskyřice, omezená barva |
| SLM kovový 3D tisk | Kovové prototypy se složitými vnitřními kanály nebo lehkými konstrukcemi | AlSi10Mg hliník, nerezová ocel 316L, titan Ti6Al4V, nástrojová ocel H13/S136 | Vlastnosti kovů, konstrukční volnost, konsolidované díly | Vyšší cena, následné zpracování, odstranění podpory, tepelné namáhání |
| CNC obrábění | Pevné tolerance, skutečné technické plasty, závity, vložky, velké díly | Hliník, ocel, mosaz, ABS, PC, POM, nylon a další obrobitelné třídy | Výborná kontrola rozměrů, široký sortiment materiálů, dobrá povrchová úprava | Náklady na nastavení, limity přístupu k nástrojům, plýtvání materiálem |
| Vakuové lití a silikonové formy | Nízkoobjemové duplikáty, sladění barev, pryžové díly, vzorky před uvedením na trh | Polyuretanové pryskyřice, materiály podobné ABS, PP, pryži | Nižší náklady na díl při malých objemech, dobré detaily povrchu, barevné možnosti | Limity životnosti formy, pomalejší než přímý tisk pro jednorázové tisky, kontrola smrštění |
| Povrchová úprava | Vzorky vzhledu, přizpůsobení textury, branding, kontroly trvanlivosti | Barva, nátěry, eloxování, galvanické pokovování, laserové gravírování, obtisky | Zlepšuje vizuální a hmatovou kvalitu, podporuje schvalování zákazníků | Přidává dodací lhůtu, riziko barevných variací, pravidla návrhu specifická pro proces |
Tabulka je výchozí bod, nikoli kniha pravidel. Mnoho projektů kombinuje metody. CNC obrobená vložka může být zaformována do vakuově litého pouzdra. Pryskyřičný tisk může být namalován pro testování barevného schématu. Kovová konzola může být nejprve obrobena a později vyrobena litím. Užitečná otázka zní: co vyžaduje další rozhodnutí? Pokud rozhodnutí vyžaduje hladký vzhled, upřednostněte povrch. Pokud to vyžaduje přesné přizpůsobení, upřednostněte toleranci. Pokud potřebuje materiální odezvu, upřednostněte dvojici materiálu a procesu.
3D tisk pro služby rychlého prototypování: tam, kde se to nejlépe hodí
3D tisk zůstává výchozím vstupním bodem pro mnoho služeb rychlého prototypování, protože odstraňuje nástroje z první smyčky. Změnu designu lze vytisknout a otestovat bez formy, přípravku nebo dlouhého nastavování. Tato rychlost je užitečná během rané koncepční práce, ale může také skrýt problémy, pokud je proces zvolen nedbale. Pryskyřičný tisk, slinování nylonu, tavení kovu a vytlačování filamentů vytvářejí různé povrchy, pevnosti a tolerance. Zacházení s nimi jako s jednou kategorií vede k neslučitelným očekáváním.
Pryskyřičné procesy pro vzhled a přizpůsobení
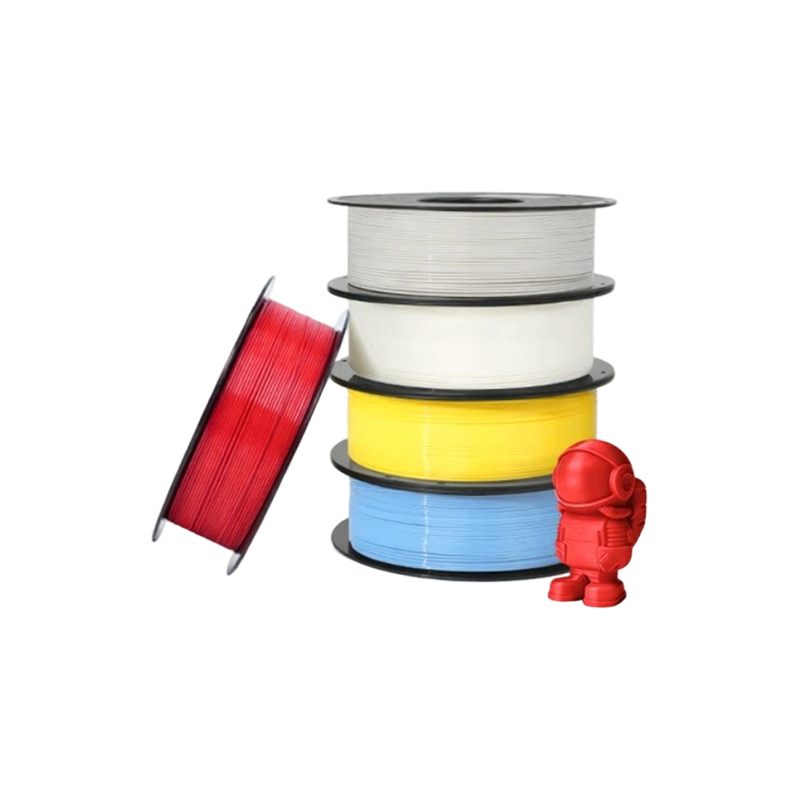
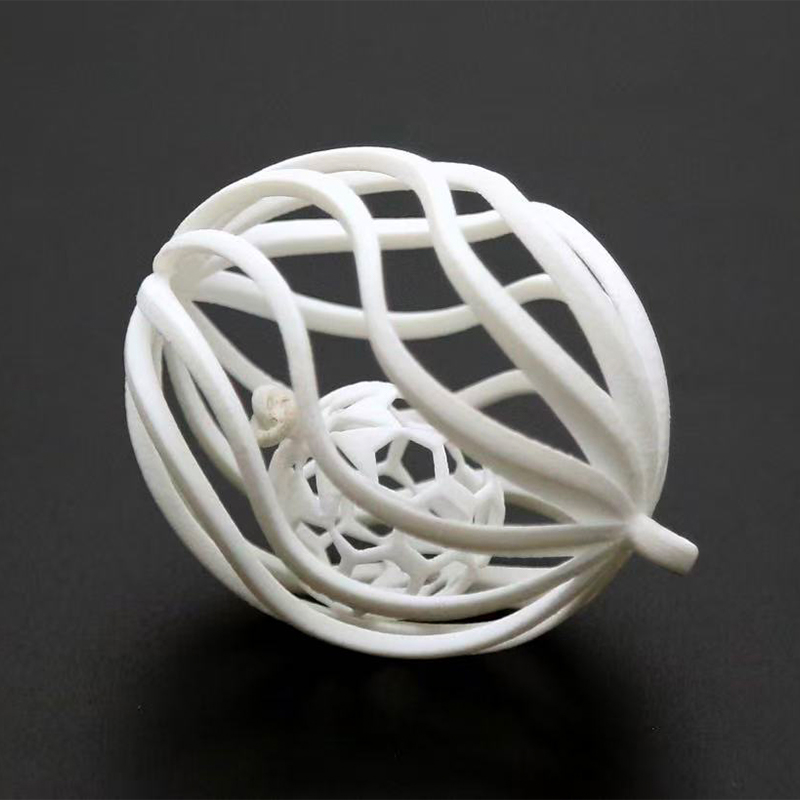
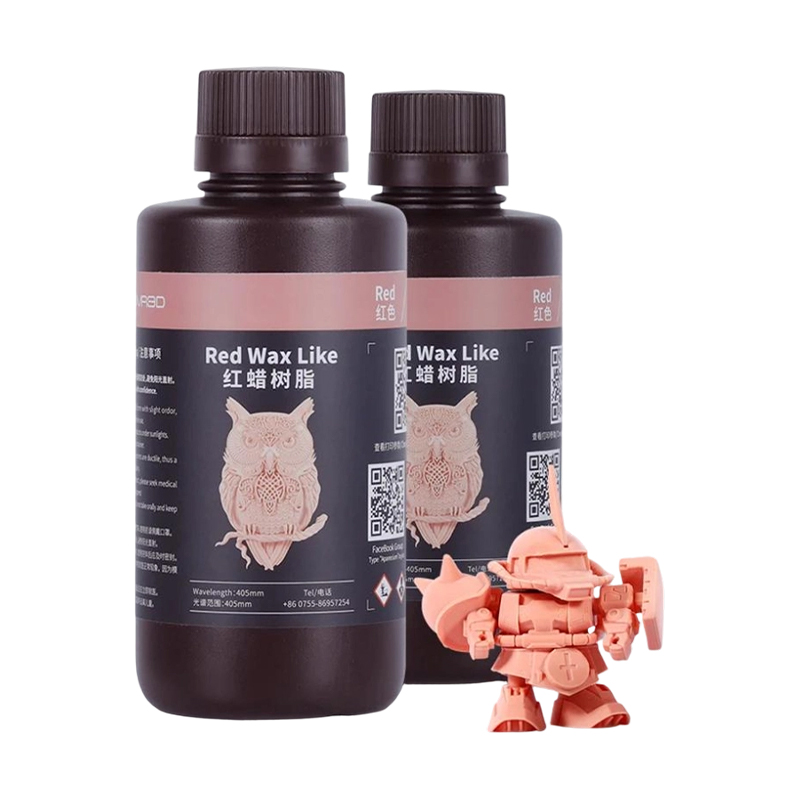
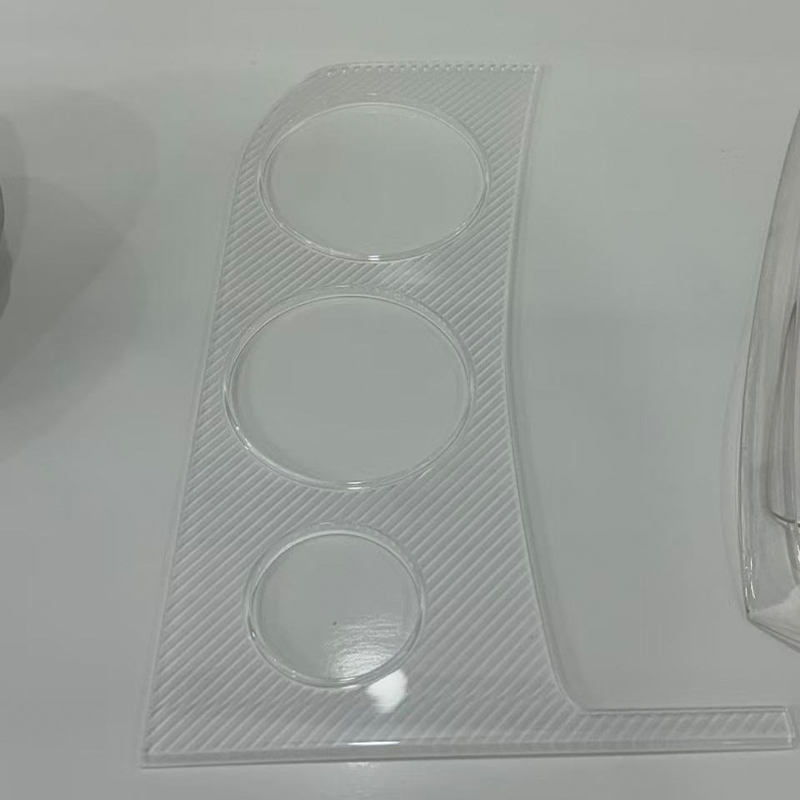
Tisk SLA a DLP pryskyřicí se často používá, když díl potřebuje vypadat čistě, zobrazovat jemné detaily nebo se vejde do malé sestavy. Standardní pryskyřice poskytuje hladký povrch pro vizuální modely. Pryskyřice podobná ABS nabízí větší odolnost proti nárazu pro zacvaknutí a pouzdra. Flexibilní pryskyřice může simulovat těsnění, úchyty a oblasti měkké na dotek. Transparentní pryskyřice podporuje kontroly světlovodů a průhledné kryty. Pryskyřice z červeného vosku se používá při odlévání, kde je potřeba vzor. Tyto materiály nejsou zaměnitelné a dodavatel by měl vysvětlit kompromisy, spíše než jednoduše uvést nejnižší cenu za gram.
Pryskyřičné díly obvykle vyžadují odstranění podpory, čištění a následné vytvrzení. Toto následné zpracování může ovlivnit rozměrovou přesnost a kvalitu povrchu. Tenký prvek se může během vytvrzování zdeformovat. Průhledná část může vyžadovat leštění, aby se dosáhlo zamýšlené čistoty. Ohebná část se může roztrhnout, pokud jsou podpěry odstraněny příliš rychle. Toto jsou běžné produkční detaily, ale měly by být prodiskutovány před vydáním souboru.
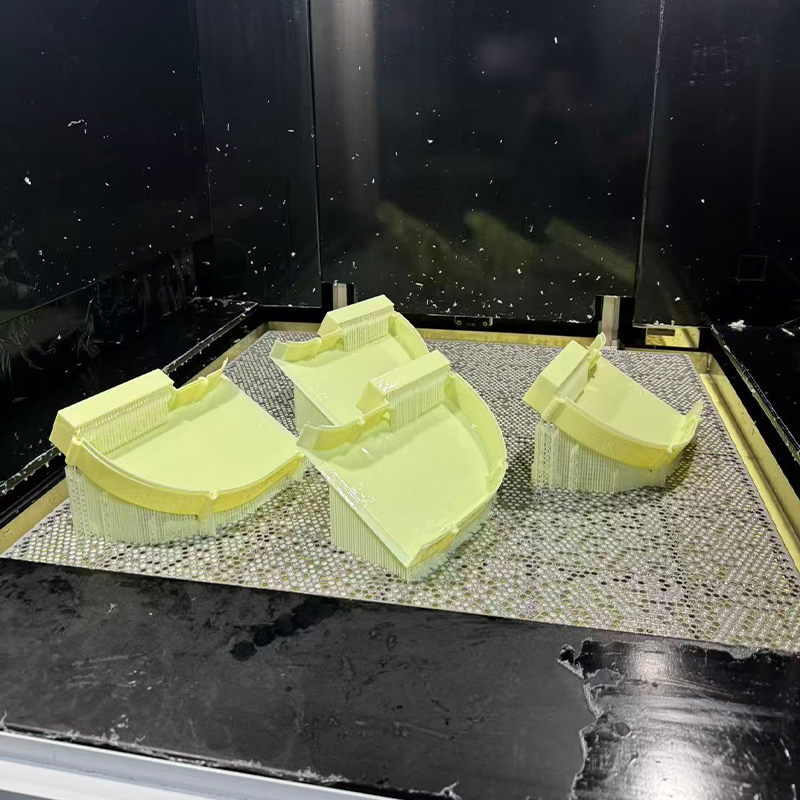 SLA Resin 3D tisk pro vysoce detailní prototypy Stereolitografická služba vytváří hladké prototypy s jemnými detaily v ABS, průhledných, černých, špinavě bílých a flexibilních pryskyřicích pro koncepční modely a funkční kryty. Zobrazit produkt →
Nylonový a kovový potisk pro kontrolu funkčnosti
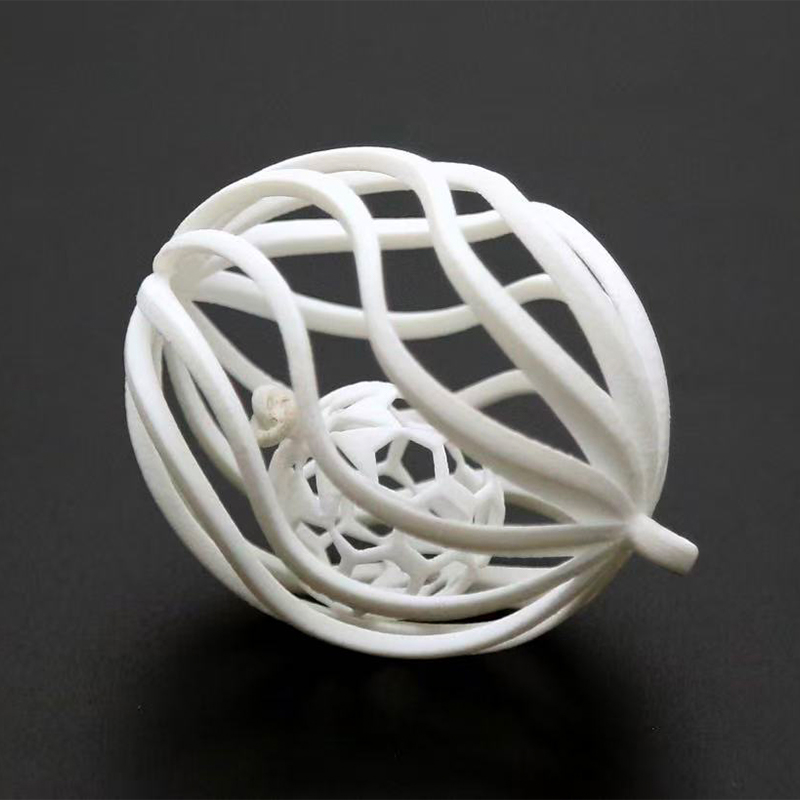
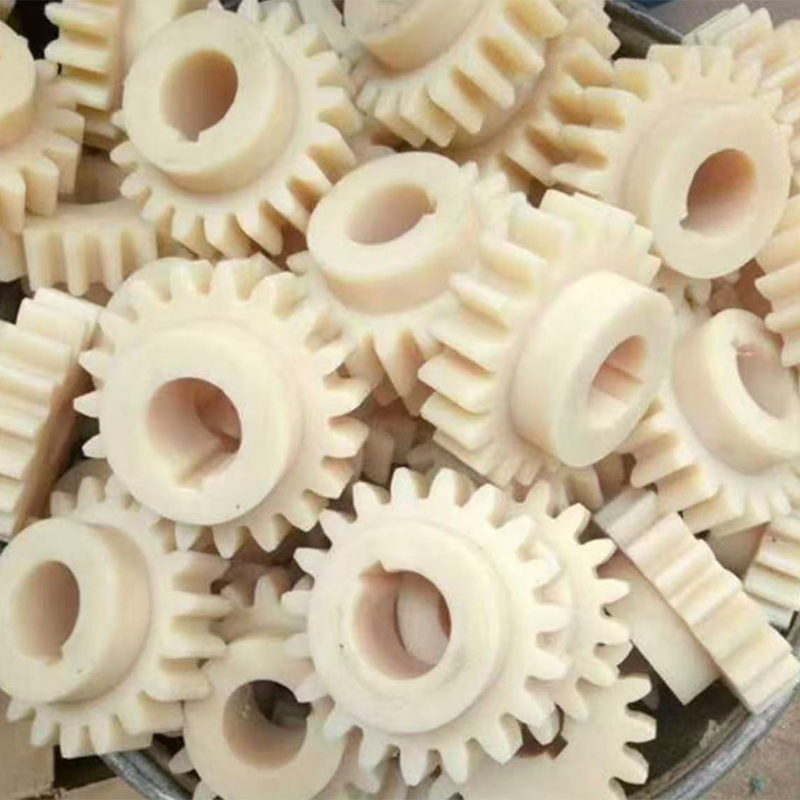
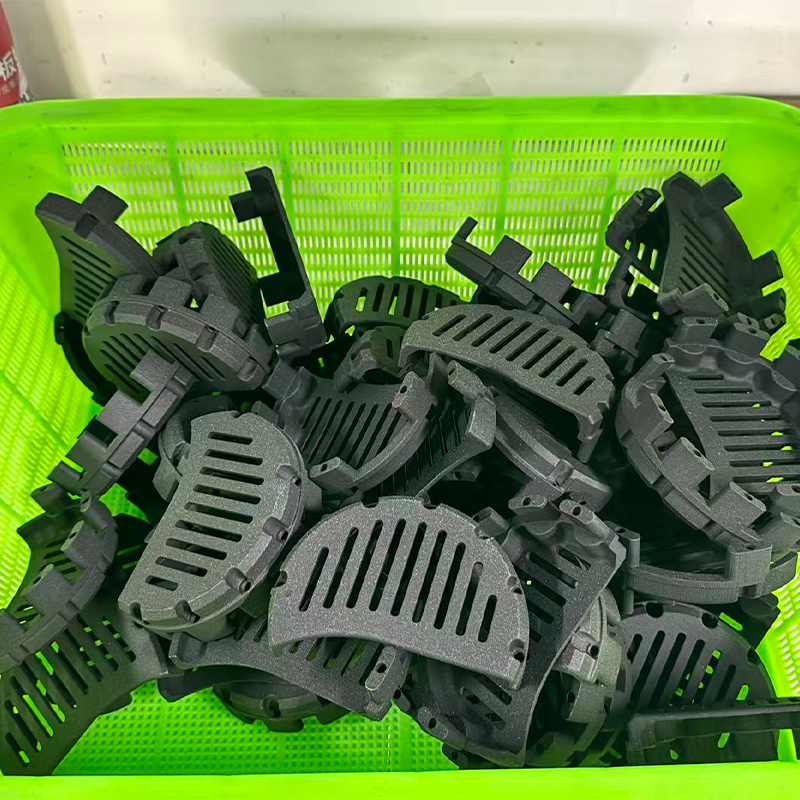
SLS nylon je silným kandidátem na funkční držáky, kanály, kryty a malé sestavy, které musí přežít manipulaci. Vzhledem k tomu, že tento proces používá jako nosič nesintrovaný prášek, může produkovat vnořenou geometrii a živé závěsy bez podpěrných značek běžných u procesů s pryskyřicí. Povrch je typicky porézní a matný, což je dobré pro vnitřní části, ale může vyžadovat povrchovou úpravu u vzorků pro zákazníky. Nylon vyztužený skelnými vlákny může zlepšit tuhost, i když také mění povrch a chování součásti při opotřebení.
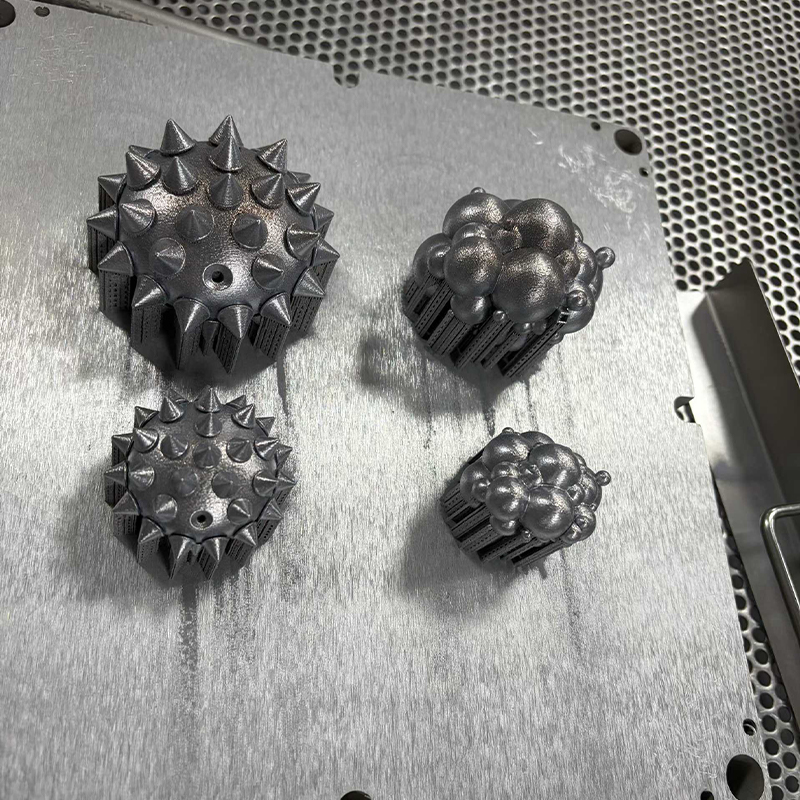
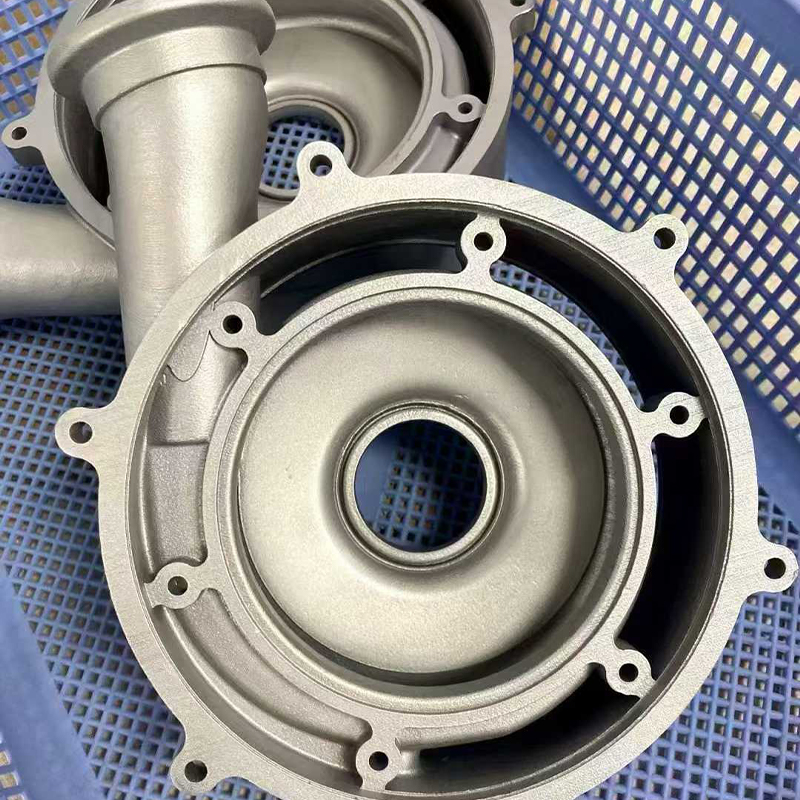
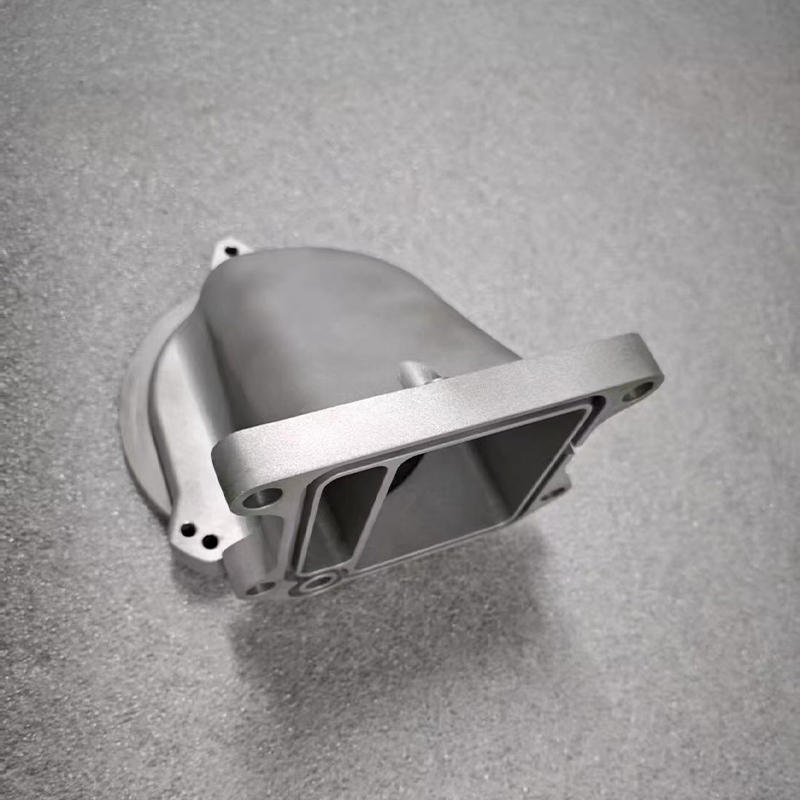
Kovový tisk SLM se používá, když musí být prototyp kovový, když jsou důležité vnitřní kanály nebo když konsolidovaný návrh může odstranit několik sestavených dílů. Hliník, nerezová ocel, titan a nástrojová ocel přinášejí různé vlastnosti a potřeby následného zpracování. Kovový tisk je zřídkakdy nejlevnější cestou pro jednoduchý blok, ale může to být nejpřímější cesta pro složitou geometrii, kterou nelze snadno obrábět.
FDM tisk se často používá u velkých přípravků, přípravků, kontrolních měřidel a raných koncepčních modelů, kde na ceně a velikosti záleží více než na jemných detailech. Standardní materiály jako PLA, PETG a ABS pokrývají obecné potřeby, zatímco vysokoteplotní PLA, PAHT CF a PPS CF podporují náročnější funkční kontroly. Čáry viditelné vrstvy jsou součástí procesu, takže FDM se obvykle nehodí pro vzorek displeje, který musí vypadat lisovaný.
CNC obrábění a přesné frézování v programu prototypování
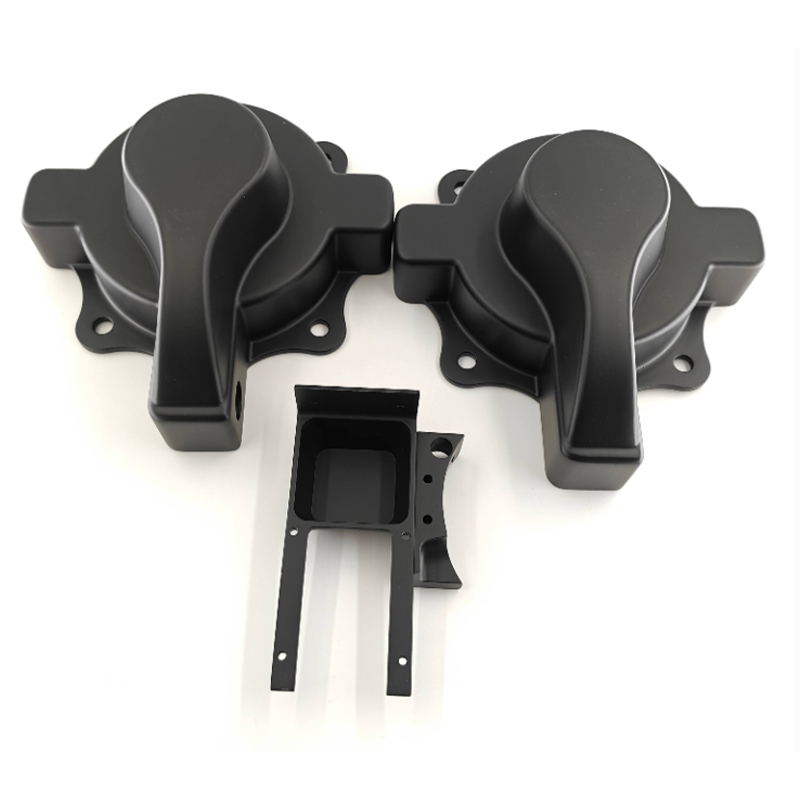
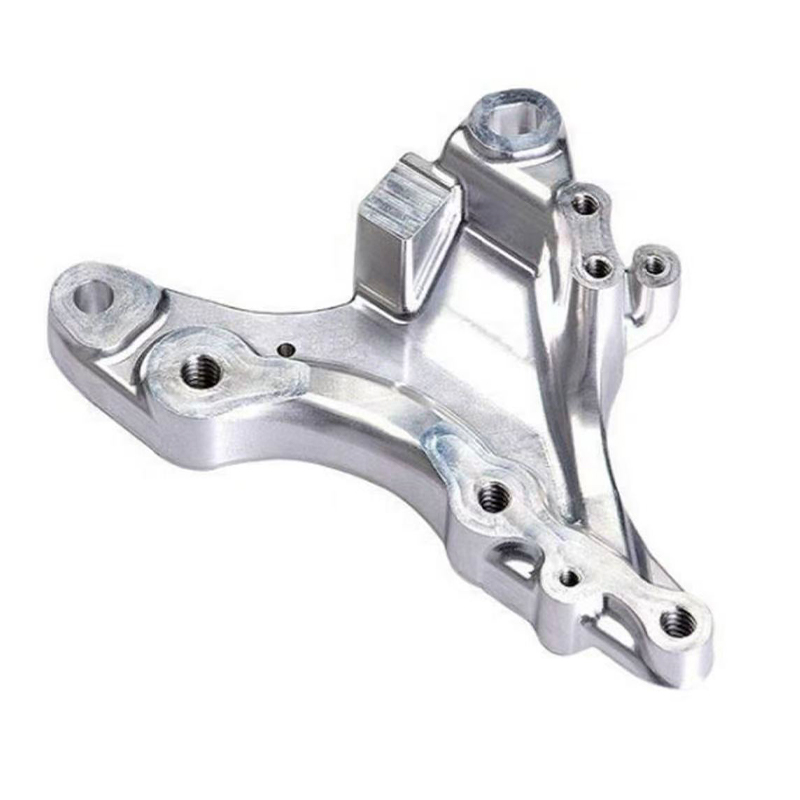
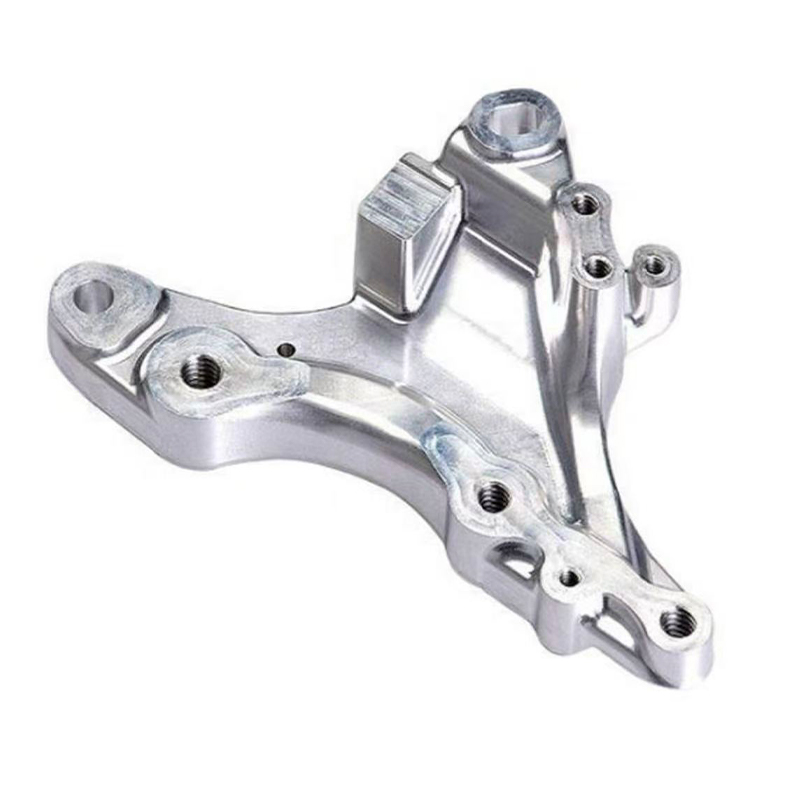
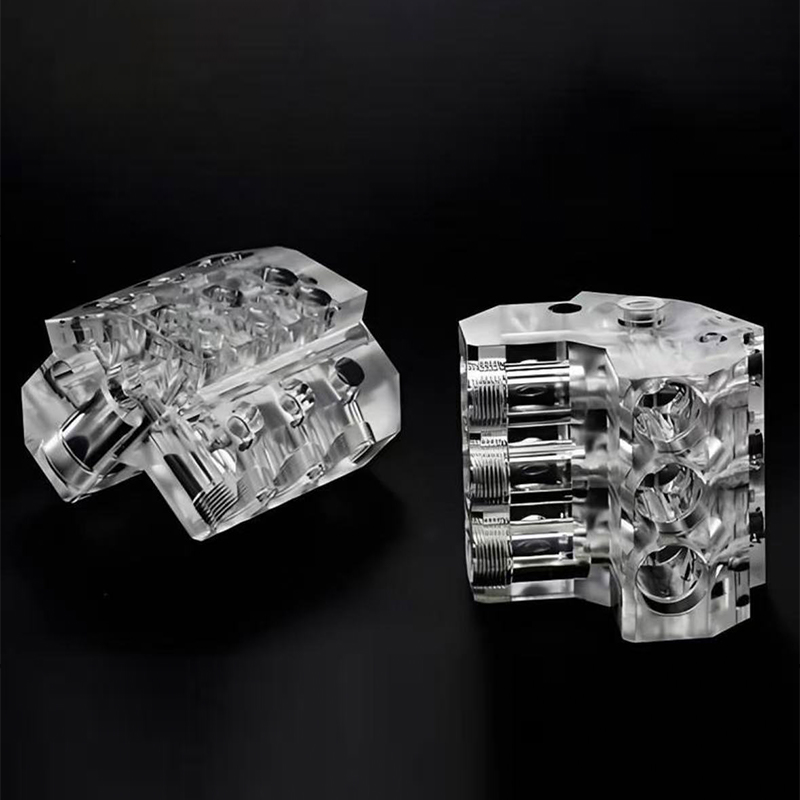
CNC obrábění vstupuje do konverzace o prototypování, když součást potřebuje přísnější tolerance, skutečné inženýrské materiály nebo povrch, který se chová jako finální produkt. Obrobené pouzdro z ABS nebo polykarbonátu lze sestavit pomocí skutečných šroubů a vložek. Hliníkový držák lze testovat na vozidle nebo robotu bez upozornění, že se jedná pouze o resinovou maketu. Obrobený akrylový světlovod může být leštěn pro kontrolu jasnosti. To jsou praktické výhody, kterým se 3D tisk nemůže vždy vyrovnat.
CNC frézování je obvykle první volbou pro prizmatické díly, kapsy, drážky, montážní plochy a závitové otvory. CNC soustružení je lepší pro kulaté díly, jako jsou hřídele, pouzdra, rozpěrky a adaptéry. Přesné CNC frézování rozšiřuje stejnou myšlenku na funkce, které vyžadují pečlivou kontrolu, jako jsou sedla ložisek, těsnicí plochy a spojovací rozhraní. Kompromisem je čas nastavení a přístup k nástroji. Konstrukce s hlubokými úzkými kapsami, ostrými vnitřními rohy nebo podříznutím může vyžadovat obrábění elektrickým výbojem nebo přepracování. Dodavatel, který model zkontroluje včas, může často navrhnout malou změnu, která udrží součást obrobitelnou, aniž by se změnila její funkce.
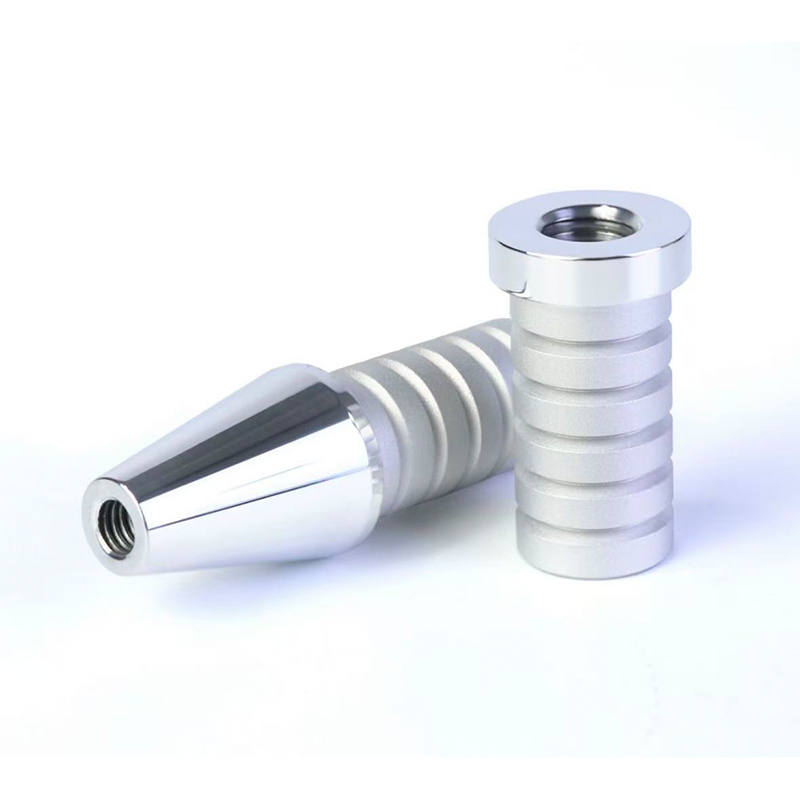
 Služba CNC frézování kovových a plastových dílů Vlastní 3osé až 5osé frézování pokrývá hliník, nerezovou ocel, legovanou ocel a technické plasty s tolerancemi do 0,1 mm pro funkční prototypy a přípravky. Zobrazit produkt →
Výběr materiálu je hlavní součástí rozhodování CNC. Hliník je oblíbený u prototypů, protože je lehký, obrobitelný a lze ho eloxovat. Nerezová ocel se používá tam, kde záleží na odolnosti proti korozi nebo pevnosti. Mosaz a měď se objevují v elektrických a tepelných aplikacích. Technické plasty jako POM, PC, ABS a nylon jsou běžné pro kryty, příslušenství a izolátory. Každý materiál má jiné chování třísky, odlehčení napětí a požadavky na povrchovou úpravu, takže stejná geometrie může vyžadovat různé parametry nebo dokonce odlišný přístup k návrhu.
CNC prototypy mají také tendenci vypadat spíše jako výrobní díly. Stopy po nástroji lze odstranit broušením, leštěním nebo otryskáním. Eloxování, lakování, laserové gravírování a galvanické pokovování lze aplikovat po obrábění. Díky tomu je CNC silnou volbou pro vzorky určené zákazníkům, zvláště když bude finální produkt také obráběn nebo když vzorek musí vydržet opakovanou manipulaci. Náklady na díl jsou obvykle vyšší než u jednoduchého 3D tisku, ale hodnota vychází z důvěry, kterou díl poskytuje.
Vakuové lití a silikonové formy pro maloobjemové prototypy
Vakuové lití vyplňuje mezeru mezi jednorázovým prototypem a výrobním nástrojem. Hlavní vzor je vyroben 3D tiskem nebo CNC obráběním, kolem něj je odlita silikonová forma a polyuretanová pryskyřice je nalita ve vakuu, aby se vytvořily duplikáty. Tento pracovní postup je užitečný, když tým potřebuje deset, padesát nebo sto dílů pro testování na trhu, terénní testy, prodejní vzorky nebo předprodukční ověření. Náklady na díl často klesají ve srovnání s přímým 3D tiskem a povrch lze vyladit tak, aby odpovídal tvarovanému vzhledu.
Silikonové formy mohou reprodukovat jemné detaily a zachytit textury, loga a těsné prvky. Materiálové možnosti zahrnují systémy podobné ABS, PP, pryži a další polyuretanové systémy. Tato řada umožňuje týmu otestovat měkkou rukojeť, zacvakávací pouzdro nebo lakovaný kryt, aniž by se museli zavázat k vstřikování. Přizpůsobení barev je možné, ale není to totéž jako kontrola barev ve výrobě. Před výrobou kompletní sady by měl dodavatel prodiskutovat pigment, povrchovou strukturu a úroveň lesku.
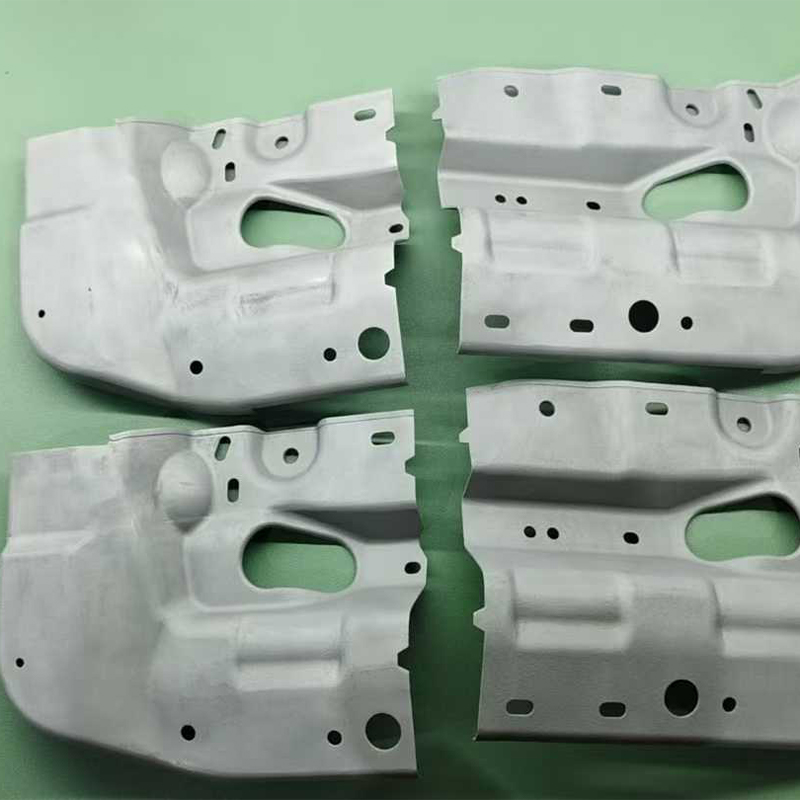
 Vakuové lití pro maloobjemové polyuretanové prototypy Odlévání do silikonových forem produkuje 15–25 dílů na formu v pryskyřicích podobných ABS, PP a pryži pro kontrolu lícování, výrobu krytů a můstků. Zobrazit produkt →
Vakuové lití má limity, které je třeba naplánovat včas. Silikonová forma má omezenou životnost a hlavní vzor musí být přesný, protože každá kopie zdědí její geometrii. Smrštění se liší podle pryskyřice, takže kritické rozměry mohou vyžadovat kompenzaci. Velmi malé otvory, tenké stěny a ostré hrany mohou formu rychleji opotřebovat. Proces je také méně vhodný pro vysokoteplotní aplikace nebo díly, které vyžadují pevnost podobnou kovu. Pro správný projekt je to však účinný most, který produkuje konzistentní dávku bez nástrojové oceli.
Zde může výrobce na jednom místě snížit tření. Pokud je hlavní vzor vytištěn interně, silikonová forma je vyrobena interně a konečná úprava je dokončena interně, předávání je kratší a odpovědnost je jasnější. Zákazník nemusí koordinovat tři dodavatele nebo vysvětlovat třikrát stejný požadavek. Na tom záleží, když je harmonogram napjatý a standard vzhledu je specifický.
Povrchová úprava: Rozdíl mezi prototypem a vzorkem produktu
Prototyp může být rozměrově správný a přesto neprojde kontrolou zákazníka, protože povrch vypadá špatně. Povrchová úprava tuto mezeru uzavírá. Lakování a nátěr mohou odpovídat matnému nebo lesklému vzhledu. Eloxování dodává hliníku trvanlivý povrch podobný výrobě. Galvanické pokovování dodává kovový vzhled nebo vodivý povrch. Laserové gravírování vytváří branding, sériová čísla nebo označení. Obtisky a sítotisk reprodukují štítky a grafiku. Měkké a tvrdé povlaky mění pocit a odolnost proti poškrábání. Transparentní díly mohou být leštěny nebo potaženy pro dosažení poloprůhledného nebo plně průhledného vzhledu.
Dokončení by mělo být definováno před cenovou nabídkou, nikoli po dodání dílů. Požadavek „vybarvit na shodu“ není specifikací. Dodavatel potřebuje referenční barvu, úroveň lesku, vzorek textury a definici, které povrchy jsou viditelné. Pokud se bude s částí manipulovat, povrchová úprava by měla přežít manipulaci. Pokud se bude čistit rozpouštědly, měl by jim nátěr odolat. Pokud se jedná o vzorek displeje, kosmetický standard může být přísnější než pro vnitřní přípravek. Tyto podrobnosti ovlivňují výběr procesu, dobu realizace a míru odmítnutí.
Dokončování také spolupracuje s procesem prototypování. Pryskyřičná část může vyžadovat broušení před nátěrem, protože čáry vrstvy mohou telegrafovat přes tenký povlak. Obrobený díl může vyžadovat otryskání, aby se vytvořila jednotná textura před eloxováním. Vakuově litý díl může vyžadovat odstranění uvolnění formy před lakováním. Dodavatel, který kontroluje díl i povrchovou úpravu, může upravit proces upstream, místo aby se pokoušel opravit vady na konci.
Výběrová kritéria pro spolehlivého dodavatele rychlého prototypování
Většina kupujících vybírá dodavatele prototypů do užšího výběru podle ceny a dodací lhůty a později zjistí, že na komunikaci a technické podpoře záleží stejně. Užitečné hodnocení by se mělo zaměřit na to, jak dodavatel řeší otázky, nejen na to, jak rychle dokáže citovat. Níže uvedená tabulka odráží kritéria, která často oddělují hladký projekt od nákladné smyčky dotisků a vysvětlování.
Tato procenta nejsou statistikou trhu; jsou praktickým hodnocením založeným na běžných zájmech kupujících v projektech zakázkového prototypování. Použijte je spíše jako kontrolní seznam pro diskusi než jako výsledkovou kartu.
Na prvním pruhu záleží, protože včasná zpětná vazba zabraňuje pozdnímu přepracování. Pokud dodavatel před obráběním zjistí tenkou stěnu, hlubokou kapsu nebo problém s tolerancí, může zákazník změnit design, zatímco změna je stále levná. Na druhém pruhu záleží, protože jednoprocesový obchod může vnutit každou otázku jedné odpovědi. Výrobce s pryskyřicí, nylonem, kovem, CNC, vakuovým litím a konečnou úpravou může doporučit jinou cestu, když ta první není vhodná.
Kontrola tolerance a kontrola si zaslouží více než zaškrtávací políčko. Zeptejte se, jak se měří kritické rozměry, jaký referenční údaj se používá a zda zpráva o kontrole bude obsahovat prvky, které jsou důležité pro montáž. Spolehlivost dodací lhůty je také technický problém, nejen problém plánování. Realistický dodavatel označí povrchovou úpravu, která přidá dva dny, nebo formu, která potřebuje další cyklus vytvrzování. Důvěrnost je stejně praktická. Dodavatel by měl vědět, kdo může soubory vidět, jak jsou data uložena a co se stane, když projekt skončí.
O přijetí vzorku často rozhoduje kvalita povrchové úpravy. Díl, který perfektně sedí, ale má nerovnoměrný nátěr nebo viditelné značky podpory, stále neprojde kontrolou zákazníka. Nejlepší dodavatel prodiskutuje kosmetickou akceptaci před výrobou a ukáže vzorek nebo jasný standard, když je povrchová úprava kritická.
Tolerance, materiály a skutečné náklady na přepracování
Tolerance je jednou z nejvíce nepochopených částí rychlého prototypování. Na výkresu může být u každého rozměru uvedeno „±0,1 mm“, ale ne každý proces to může všude dodržet. Pryskyřičný tisk může udržet těsné detaily v rovině, zatímco se deformuje přes velkou plochou plochu. SLS nylon může být dostatečně pevný a přesný pro držák, ale má hrubší povrch, který ovlivňuje těsnicí plochu. CNC obrábění může mít úzké tolerance na přístupných prvcích, ale hluboká kapsa nebo tenká stěna se mohou během obrábění pohnout. Vakuové lití zdědí hlavní vzor a přidává smrštění, takže kritické rozměry potřebují kompenzaci.
Praktickým přístupem je identifikovat dimenze kritické pro funkci a nechat dodavatele, aby se na ně zaměřil. Vzor montážních otvorů, sedlo ložiska, těsnicí drážka nebo otvor konektoru obvykle záleží na celkové délce kosmetického krytu. Pokud je každý rozměr označen jako kritický, musí dodavatel zvolit pomalejší, dražší cestu nebo přijmout riziko. Krátká kontrola tolerance může často snížit náklady bez snížení kvality.
Chování materiálu také mění význam prototypu. Pryskyřičná část může být tuhá při jednoduché zkoušce ohybem a křehká při zkoušce pádem. Nylonová část může přežít náraz, ale při konstantní zátěži se plazí. Obrobený hliníkový díl může být pevný, ale těžší než výrobní plastový díl. Vakuově litý polyuretanový díl může vypadat jako ABS, ale má jinou tepelnou odolnost. Tyto rozdíly nejsou vady; jsou důvodem k testování správné vlastnosti. Dodavatel by se měl ptát, co musí díl přežít, nejen jak by měl vypadat.
Společné zdroje přepracování
- Tenké stěny nebo žebra, která se lámou při odstraňování nebo manipulaci s podpěrou.
- Chybějící průvan na vakuově litých nebo lisovaných dílech, což způsobuje lepení nebo trhání.
- Ostré vnitřní rohy v CNC dílech, na které se fréza nedostane.
- Nerealistické barevné nebo lesklé cíle bez fyzické reference.
- Závity nebo vložky specifikované bez dostatečné tloušťky stěny.
- Velké rovné povrchy, které se po tisku, vytvrzování nebo obrábění deformují.
- Sestavy uváděné jako samostatné díly bez kontroly tolerancí spojení.
Přepracování je drahé nejen kvůli druhému dílu. Také to spotřebovává čas na vývoj, zdržuje kontrolu a může posunout datum spuštění. Prototyp, který stojí o něco více, ale dorazí se správným materiálem a povrchovou úpravou, může být levnější než tři levné pokusy, které nikdy nezodpoví na otázku. To je komerční případ pro včasnou kontrolu DFM a dodavatele, který je ochoten říci „tato funkce nebude fungovat tak, jak je nakresleno“.
Od prototypu k maloobjemové výrobě: Když jeden proces nestačí
Mnoho projektů nepřechází od jednoho prototypu k jedinému výrobnímu procesu. Pohybují se řetězem. Návrh se vytiskne, aby se zkontroloval tvar, pak se opracuje, aby se zkontrolovalo kritické rozhraní, pak se vakuově odlije, aby se vyrobila malá dávka pro testování v terénu, a poté se dokončí tak, aby odpovídal vzorku zákazníka. Každý krok odpovídá na jinou otázku. Při předávání mezi kroky dochází ke ztrátě času, pokud jsou dodavatelé odpojeni.
Jednotná výrobní platforma může tento řetězec zjednodušit. Stejný tým může zkontrolovat soubor CAD, doporučit proces, vytvořit hlavní vzor, vyrobit silikonovou formu, odlít dávku a aplikovat povrchovou úpravu. To nezaručuje dokonalý výsledek, ale snižuje to počet přeložení požadavku a počet stran, které si mohou toleranci nesprávně vyložit. Usnadňuje také porovnání prototypu s výrobním záměrem, protože stejný dodavatel vidí obojí.
Pro malosériovou výrobu se často společně používá vakuové lití a CNC obrábění. CNC může vyrábět vložky, kolíky a přesné spojovací prvky. Vakuovým litím lze vyrobit okolní pouzdro v pryskyřici podobné výrobě. Povrchová úprava dokáže sjednotit vzhled. Pokud bude finální díl vstřikován, prototyp může stále testovat montáž, ergonomii, balení a reakci zákazníka. Cílem není předstírat, že prototyp je produkční součást; jde o snížení neznámých, které zůstanou, když začne výroba.
Otázky, které je třeba položit, než odešlete soubor CAD
Dobrý RFQ není souborová příloha se slovem „citovat“ v předmětu. Poskytuje dodavateli dostatek kontextu, aby si zvolil proces a označil rizika. Následující seznam je praktickým kontrolním seznamem pro projekt rychlého prototypování, ať už bude součást vytištěna, obrobena, odlita nebo dokončena.
- Jaký je účel prototypu: kontrola usazení, funkční test, vzorek vzhledu, zkouška montáže nebo zákaznická ukázka?
- Které rozměry jsou kritické pro fungování a které jsou kosmetické nebo nekritické?
- Jaká vlastnost materiálu je nejdůležitější: tuhost, odolnost proti nárazu, tepelná odolnost, průhlednost, pružnost nebo povrchová úprava?
- Jaké je očekávané množství nyní a jaké množství může být potřeba po kontrole?
- Jaká povrchová úprava je požadována a existuje fyzický odkaz na barvu nebo texturu?
- Bude součást sestavena pomocí šroubů, vložek, lepidel, zacvaknutí nebo těsnění?
- Jaký je požadovaný termín dodání a jaké jsou důsledky prodlení?
- Jaký formát souboru je k dispozici: STEP, IGES, STL nebo nativní soubor CAD?
- Existují požadavky na důvěrnost a kdo smí data vidět?
- Jaký je způsob přijetí prvního článku?
Odpovědi nemusí být dokonalé. Musí být dostatečně jasné, aby dodavatel mohl klást lepší otázky. Výrobce rychlého prototypování, který obdrží tento kontext, může často navrhnout levnější proces, vhodnější materiál nebo změnu designu, která zlepší šanci na úspěšný první článek. Tato konverzace je součástí služby, ne extra.
Průmyslové scénáře: Automobilový průmysl, spotřební elektronika, drony a robotika
Různá průmyslová odvětví kladou na prototyp různé otázky. V automobilovém průmyslu lze prototyp použít ke kontrole montážního držáku, lícování obložení, pouzdra konektoru nebo přípravku pro montážní linku. Díl může potřebovat odolávat vibracím, teplu nebo chemikáliím. Vizuální model z pryskyřice může potvrdit balení, ale pro skutečný případ zatížení může být zapotřebí opracovaný nebo kovový díl. Dodavatel by měl vědět, zda je díl pod kapotou, interiérem nebo exteriérem, protože to mění materiál a konečnou diskusi.
Projekty spotřební elektroniky často rychle přecházejí od vzhledu k montáži. Pouzdro může vyžadovat hladký lakovaný povrch, přesné otevírání knoflíků a zacvaknutí, které vydrží opakované použití. Pryskyřičný tisk může vytvořit model s rychlým vzhledem. CNC obráběním lze vyrobit pouzdro se skutečnými závity a břitovými destičkami. Vakuové lití může vyrobit malou dávku pro ohniskové skupiny nebo prodejní vzorky. Povrchová úprava může odpovídat zamýšlené barvě a lesku. Klíčem je včasné testování pocitu a montáže, nejen tvaru.
Projekty dronů a eVTOL se často zaměřují na hmotnost, tuhost a integraci. Prototyp ramene, držáku nebo krytu může potřebovat být lehký a pevný, aby mohl být upevněn kolem elektroniky. Nylon SLS, obrobený hliník a materiály FDM vyztužené uhlíkovými vlákny – to vše může hrát roli, ale výběr závisí na zatížení a prostředí. Prototyp, který je příliš těžký nebo příliš flexibilní, může tým uvést v omyl ohledně konečného návrhu.
Robotické projekty často potřebují vlastní chapadla, kryty, držáky a držáky senzorů. S prototypem lze nahrubo manipulovat, mnohokrát jej smontovat a rozebrat nebo použít při předvádění. Proto je důležitá odolnost povrchu a design upevňovacích prvků. Obrobený nebo vakuově odlitý díl se správnými vložkami může být užitečnější než křehký tištěný model, i když je výroba tištěného modelu rychlejší.
Důvěrnost a globální dodání
Prototypování často zahrnuje nevydané návrhy, seznamy zákazníků a načasování uvedení na trh. Důvěrnost je proto výrobním požadavkem, nikoli právním dodatkem. Dodavatel by měl být schopen vysvětlit, kdo soubory vidí, jak je omezen přístup a jak jsou uchovávány fyzické vzorky. Jednoduchá NDA je užitečná, ale nenahrazuje interní pravidla manipulace. Zákazník by se měl také zeptat, zda dodavatel využívá subdodavatele, a pokud ano, jak jsou tyto strany pokryty.
Globální doručování přidává další vrstvu. Prototyp možná bude muset dorazit před kontrolou, veletrhem nebo návštěvou zákazníka. Dodavatel by měl být schopen diskutovat o balení, celní dokumentaci a způsobu dopravy, aniž by je považoval za nesouvisející s výrobním plánem. Část, která byla dokončena včas, ale byla zadržena na cestě, prošla kontrolou. Dobrá komunikace zahrnuje sledování, fotografie před odesláním a jasné kontaktní místo, když se něco změní.
Pro zahraniční zákazníky OEM mohou být rozdíly v časových pásmech užitečné nebo škodlivé. Dodavatel, který odpovídá srozumitelným písemným shrnutím a fotografiemi, snižuje potřebu opakovaných hovorů. Dodavatel, který se spoléhá na krátké zprávy bez rozměrů nebo dokončovacích poznámek, vytváří nejednoznačnost. Nejlepší pracovní styl je obvykle krátká písemná rekapitulace po každém rozhodnutí: materiál, proces, povrchová úprava, množství, kontrola a datum odeslání.
Prozkoumejte související výrobní zdroje
Pokud chcete více kontextu o tom, jak 3D tisk, CNC obrábění a vakuové lití zapadají do výrobního programu v Číně, následující zdroje jsou užitečnými výchozími body.
Průvodce výrobcem 3D tisku v Číně a CNC obrábění Výroba inteligentních zařízení Zhejiang JiahengČasto kladené otázky o službách rychlého prototypování
Co jsou služby rychlého prototypování?
Služby rychlého prototypování vyrábějí fyzické díly z CAD dat pomocí procesů, jako je 3D tisk, CNC obrábění, vakuové lití a povrchová úprava. Používají se k testování formy, lícování, funkce, vzhledu a montáže před uvedením návrhu do výroby. Nejlepší služby také poskytují zpětnou vazbu DFM a pomáhají vybrat proces, který odpovídá testu.
Mám si pro svůj prototyp vybrat 3D tisk nebo CNC obrábění?
Vyberte si 3D tisk, když rychlost, složitá geometrie nebo nízké náklady na nastavení jsou nejdůležitější. Vyberte si CNC obrábění, když potřebujete úzké tolerance, skutečné strojírenské materiály, závity, břitové destičky nebo povrch podobný výrobě. Mnoho projektů používá obojí: tištěný model pro včasnou kontrolu formy a obrobený díl pro funkční ověření.
Jakou toleranci může dodržet dodavatel rychlého prototypování?
Záleží na procesu, materiálu, geometrii a prvku. Pryskyřičný tisk, SLS nylon, CNC obrábění a vakuové lití mají každá jiná okna schopností. Namísto požadavku na jediné číslo identifikujte kritické rozměry a zeptejte se dodavatele, jak budou kontrolovány a kontrolovány. Realistická diskuse o toleranci je užitečnější než paušální tvrzení.
Může vakuové lití nahradit vstřikování u malé šarže?
Vakuové lití může produkovat malou dávku dílů, které vypadají a vypadají jako lisovaná výroba, zejména pro vzorky před uvedením na trh, tržní testy a objemy mostů. Nejedná se o trvalou náhradu za vstřikování. Životnost formy, vlastnosti materiálu a dlouhodobá konzistence jsou různé. Správná volba závisí na množství, materiálu a životnosti programu.
Jaký formát souboru mám poslat pro cenovou nabídku?
STEP nebo IGES je obvykle preferován pro obráběné a odlévané díly, protože zachovává geometrii tělesa. STL je běžné pro 3D tisk, ale může ztratit jemné rysy, pokud je síť hrubá. Nativní soubor CAD může být užitečný pro kontrolu DFM, pokud to důvěrnost umožňuje. Vždy zahrňte jednotky, kritické rozměry a poznámku o účelu součásti.
Jak ochráním svůj návrh během prototypování?
Použijte smlouvu NDA, sdílejte pouze soubory potřebné pro cenovou nabídku a zeptejte se, kdo z dodavatele bude mít přístup. S výrobcem s jasnou manipulací s daty a procesem „potřeba vědět“ se obvykle pracuje snadněji než s výrobcem, který neumí vysvětlit své vnitřní kontroly. S fyzickými vzorky by se mělo zacházet stejně opatrně jako s digitálními soubory.
Dokáže dodavatel prototypů po prototypu zvládnout malosériovou výrobu?
Mnozí mohou, ale přesná cesta závisí na procesu. Vakuové lití, CNC obrábění a malosériové dokončování mohou překlenout od prototypu k pilotní výrobě. Pokud bude finální díl vyroben vstřikováním, prototyp může stále ověřit montáž, ergonomii a odezvu zákazníka během plánování výrobního nástroje.
Co ovlivňuje dobu realizace pro služby rychlého prototypování?
Dodací lhůta je ovlivněna procesem, dostupností materiálu, velikostí dílu, povrchovou úpravou, množstvím a požadavky na kontrolu. Jednoduchý pryskyřičný tisk se může pohybovat rychle, zatímco obrobená součást s eloxováním nebo vakuově litá dávka s přizpůsobením barev vyžaduje více kroků. Dodavatel, který poskytuje realistický harmonogram se závislostmi, je užitečnější než ten, který slibuje nejkratší možné datum.
Služby rychlého prototypování fungují nejlépe, když se s nimi zachází jako s posloupností kroků učení spíše než s jediným nákupem. První část by měla odpovědět na otázku, druhá by měla snížit riziko a třetí by měla potvrdit, že návrh je připraven pro další fázi. Dodavatel, který se může pohybovat mezi pryskyřičným tiskem, nylonovým a kovovým tiskem, CNC obráběním, vakuovým litím a povrchovou úpravou, dává projektu více způsobů, jak odpovědět na tyto otázky, aniž by bylo nutné znovu konverzaci.
Praktický postup je jednoduchý: definujte rozhodnutí, pojmenujte kritické rozměry, vyberte proces, který je může otestovat, a požádejte o zpětnou vazbu DFM před spuštěním stroje. Tento přístup neudělá každý prototyp dokonalým, ale výsledek bude užitečnější, snáze vysvětlitelný a méně pravděpodobné, že se bude opakovat. Pro tým pod časovým tlakem je to skutečná hodnota spolehlivého výrobce rychlého prototypování.
Kontaktní informace
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
PŘIDAT
-

Budova 7, č. 188, Hongni Section of Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang Province, Čína
autorská práva © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Výrobci integrované inteligentní výrobní platformy OEM/ODM
