- Služby 3D tisku

- Služby CNC obrábění

- Služby vakuového lití

- Služby povrchové úpravy

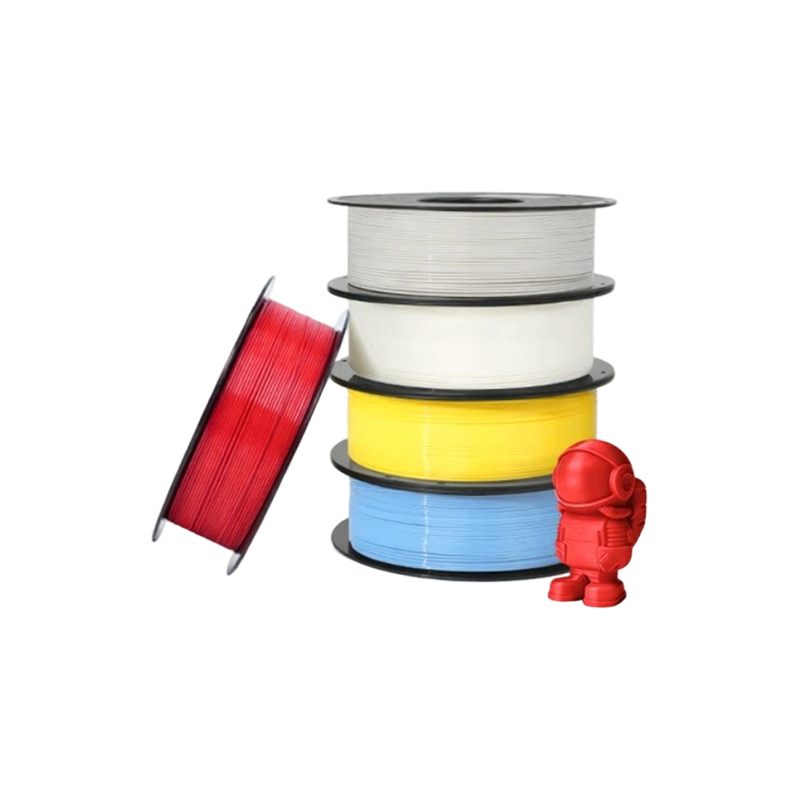
Průvodce výrobcem 3D tisku a CNC obrábění v Číně
Přímá odpověď: Co vlastně integrovaná inteligentní výrobní platforma přináší
Pokud získáváte díly z Číny Služby 3D tisku Výrobce, nejužitečnější věc, kterou byste měli vědět, je toto: na cestě procesu záleží méně než na tom, zda jeden dodavatel řídí celý řetězec od digitálního souboru až po hotový, kontrolovaný díl . Kupující, který odešle model jednomu dodavateli k tisku, odešle výstup druhému dodavateli k obrobení a poté doveze díly třetímu dodavateli k lakování, obvykle ztratí sedm až dvanáct pracovních dnů samotným předáním a každé předání je místem, kde se odpovědnost za toleranci stává nejednoznačnou. Integrovaná inteligentní výrobní platforma odstraňuje tyto mezery tím, že provádí kontrolu designu, aditivní výrobu, subtraktivní obrábění, replikaci silikonových forem, povrchovou úpravu a kontrolu rozměrů v rámci jednoho výrobního systému s jedním záznamem kvality.
V praxi to znamená jeden technický rozhovor namísto tří, jednu sadu výkresů interpretovaných jedním způsobem a jednu stranu zodpovědnou, když se otvor vrátí o 0,05 mm větší. Pro inženýry hodnotící poskytovatele služeb 3D tisku je kontrolní seznam krátký a konkrétní: mohou tisknout do pryskyřice, nylonu a kovu? dokážou sledovat tištěný díl s CNC obráběním na kritických prvcích; dokážou překlenout objem malých sérií bez použití tvrdého nářadí; a mohou to všechno zdokumentovat. Dodavatel, který odpovídá ano na všechny čtyři, nabízí jednorázová řešení přesné výroby spíše než jednoprocesová zakázka.
Zbytek tohoto článku vysvětluje, jak jednotlivé funkce fungují, kde je každá z nich tou správnou volbou, jakou přesnost a dodací lhůtu můžete reálně očekávat a jak hodnotit čínského výrobce CNC obráběcích služeb nebo čínského dodavatele služeb průmyslového 3D tisku, než jim svěříte program. Každé níže uvedené doporučení je napsáno pro technického kupujícího, který musí interně obhájit rozhodnutí o nákupu.
Proč fragmentované získávání zdrojů stojí více, než se zdá
Většina nákupních týmů porovnává dodavatele na uvedené řádkové položce pro jednu operaci. Toto srovnání je neúplné, protože skutečná zátěž roztříštěného dodavatelského řetězce leží v prostorech mezi operacemi: přeúčtování, přefixování, překontrolování, přeprava mezi závody a inženýrské hodiny strávené překládáním předpokladů jednoho dodavatele do jazyka jiného dodavatele. Díl, který vyžaduje tisk, obrábění, tryskání a lakování, prochází čtyřmi plánovacími frontami, když je rozdělen mezi čtyři dodavatele, přičemž doba fronty je téměř vždy delší než doba procesu.
Sloučení s jednou službou průmyslového 3D tisku, která provozuje také obráběcí a dokončovací linky, mění aritmetiku. Data upnutí vytvořená pro vytištěný polotovar se znovu použijí pro krok obrábění. Materiálové certifikáty následují po části namísto toho, aby přicházely samostatně e-mailem. Neshody jsou zachyceny na stanici, která je vytvořila, spíše než o tři týdny později u následného dodavatele. V typických nízkoobjemových programech zkracuje konsolidace celkovou dobu uplynulou od uvolněného souboru ke kontrolované části o 35 až 50 procent , i když se časy jednotlivých procesů nezmění.
Kam vlastně jdou dny
Níže uvedená tabulka porovnává typické uplynulé doby realizace pro běžné procesní cesty, měřené od okamžiku uvolnění vyrobitelného souboru do okamžiku zabalení dílů k odeslání. Jedná se o pracovní dny pro jednu zakázku v běžně vytížené prodejně, nikoli o teoretická minima.
Několik věcí stojí za to si z této tabulky přečíst, než ji prolétávat. Zaprvé, pryskyřičný tisk je nejrychlejší cestou k fyzickému objektu, a proto služba tisku 3D modelů zůstává výchozím nastavením pro rané kontroly formulářů a fitinků, kde se mechanické zatížení ještě netýká. Za druhé, díly s přísadou kovu a díly obráběné z nerezové oceli se sbíhají zhruba ve stejnou dobu, protože oběma dominuje následné zpracování spíše než primární krok tváření: kovové výtisky potřebují úlevu od napětí, podporu odstranění a často dokončovací obrábění, zatímco nerezové obrábění vyžaduje pomalejší posuvy, více výměn nástrojů a odstraňování otřepů. Za třetí, cesta silikonové formy je nejdelší jednotlivou cestou na grafu, ale toto číslo pokrývá padesát hotových kopií spíše než jednu, takže její čas na jeden kus je zdaleka nejnižší ze šesti. Za čtvrté, mezera mezi obráběním hliníku a nerezu není artefaktem plánování, ale fyzikálním artefaktem, a žádný dodavatel, který je uvádí jako identické, o této práci nepřemýšlel. Konečně, žádné z těchto čísel se příliš nezlepší volbou rychlejšího stroje; zlepšují se odstraněním čekání mezi kroky, což je přesně to, k čemu je integrovaná platforma navržena.
Schopnosti za profesionálními službami 3D tisku
Fráze 3D tiskové služby zahrnuje rodinu procesů, které sdílejí pouze myšlenku stavebního materiálu vrstvu po vrstvě. Jejich tolerance, povrchové vlastnosti, materiálové vlastnosti a ekonomická výhodnost se značně liší a výběr špatného je nejčastější příčinou zklamání mezi kupujícími poprvé. Schopný čínský výrobce vlastní 3D tiskové služby jednoduše nepřijme soubor a vytiskne jej na kterémkoli stroji, který je nečinný; zeptá se, co musí součást přežít, kolik jich je potřeba a co se stane s částí poté, co opustí stavební komoru.
Procesy pryskyřice pro vizuální a rozměrovou věrnost
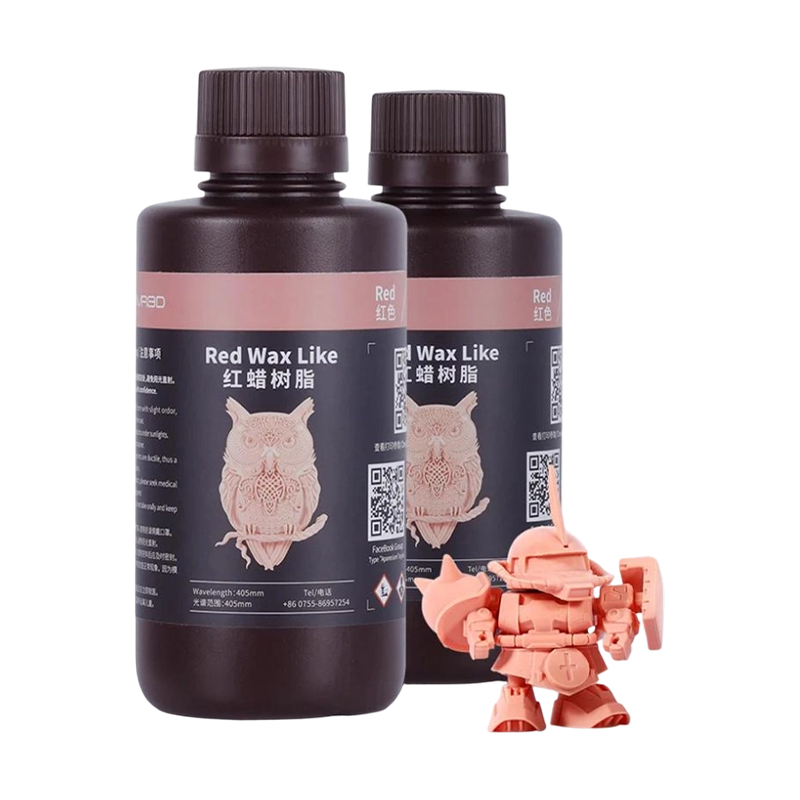
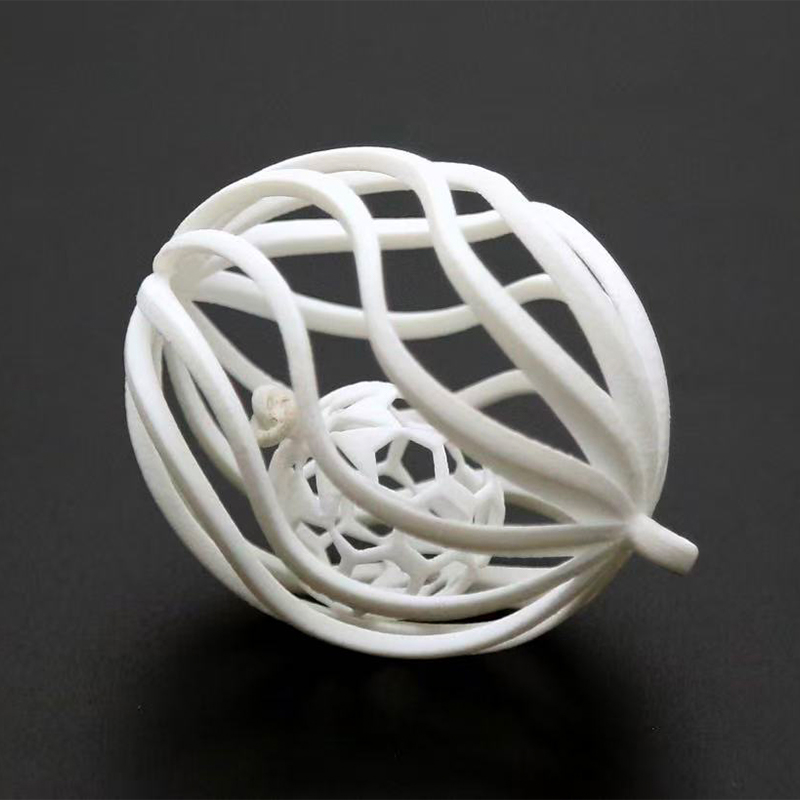
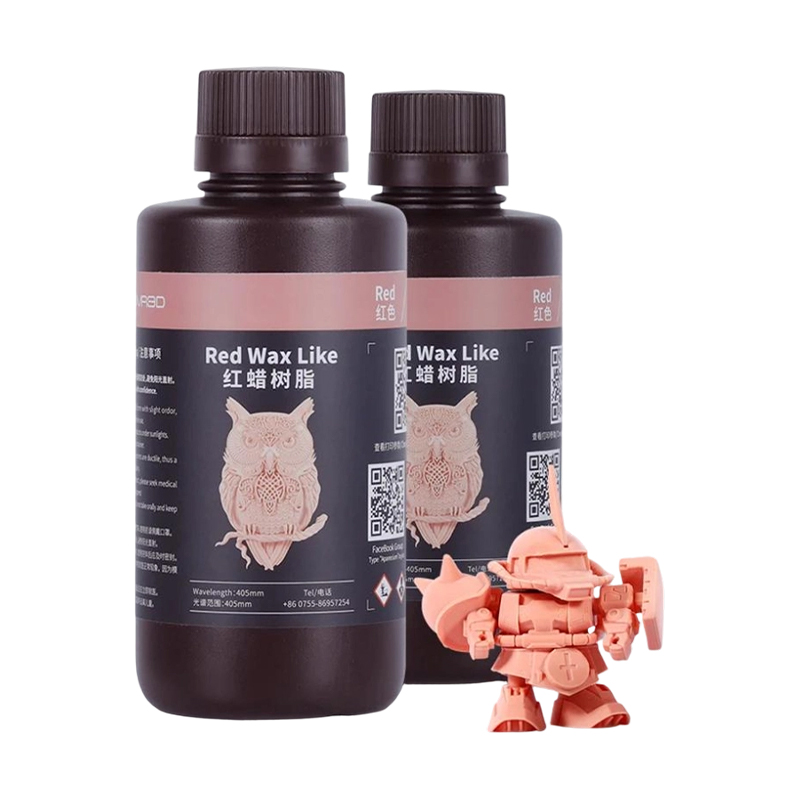
Stereolitografie a související pryskyřičné technologie vytvářejí nejhladší povrchy, které jsou k dispozici v aditivní výrobě, s výškami vrstev běžně mezi 0,025 mm a 0,1 mm. To z nich dělá ten správný nástroj pro vzhledové modely, průhledné světlovody, jemné mřížkové struktury a vzorové vzory určené pro silikonové formy. Kompromis je mechanický: standardní pryskyřice jsou poměrně křehké a při držení při zvýšené teplotě ztrácejí tuhost, takže pryskyřičná část je obecně spíše komunikačním zařízením nebo vzorem než nosnou součástí. Technické pryskyřice s vyšší tepelnou deformací a zlepšenou houževnatostí zužují tuto mezeru a jsou správnou specifikací, když je třeba opakovaně manipulovat s tištěným dílem na zkušebním zařízení.
Procesy nylonového prášku pro funkční díly
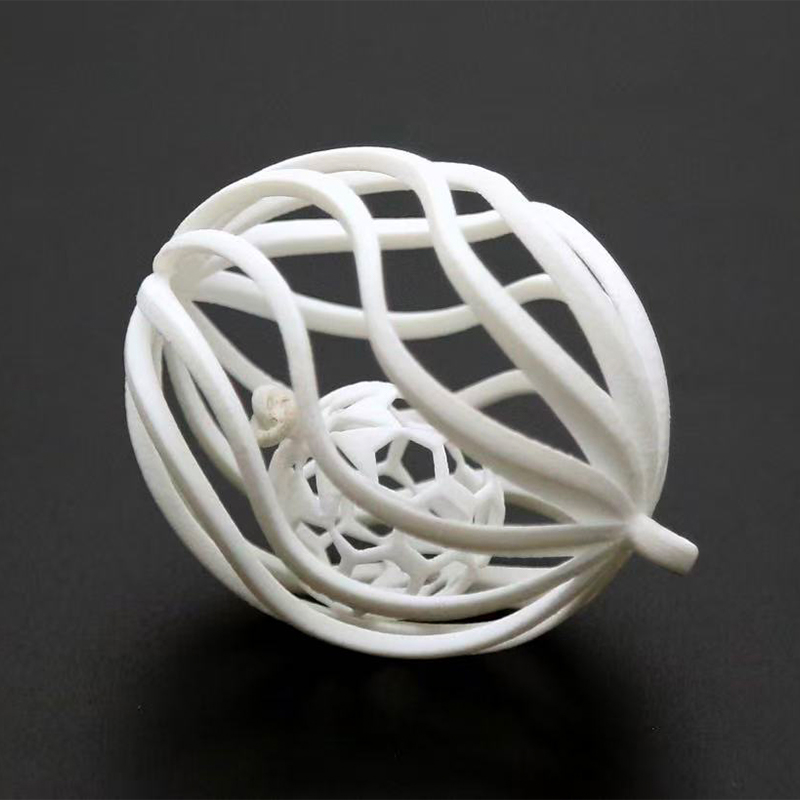
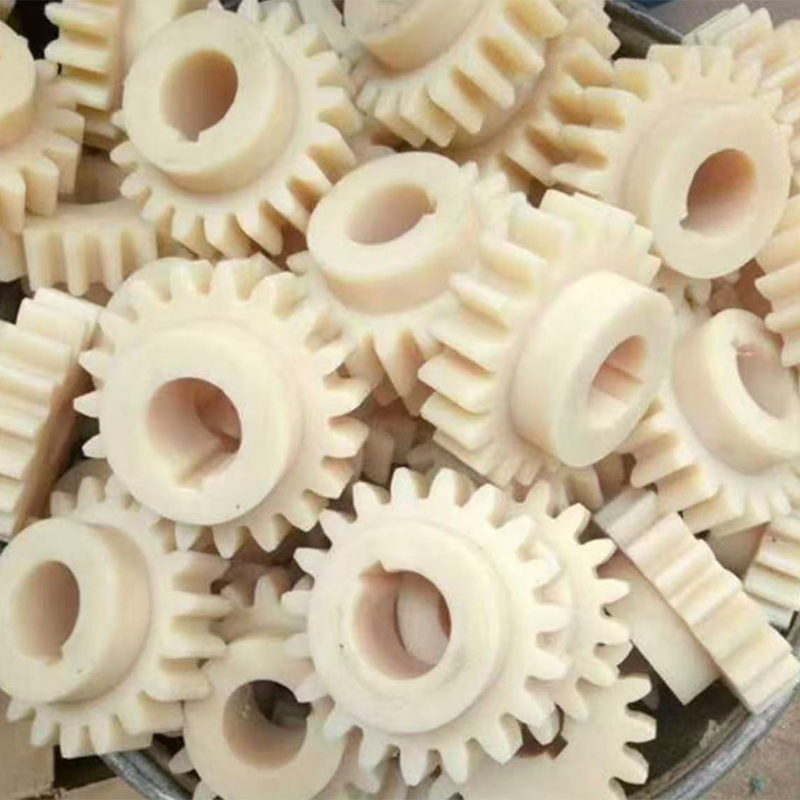
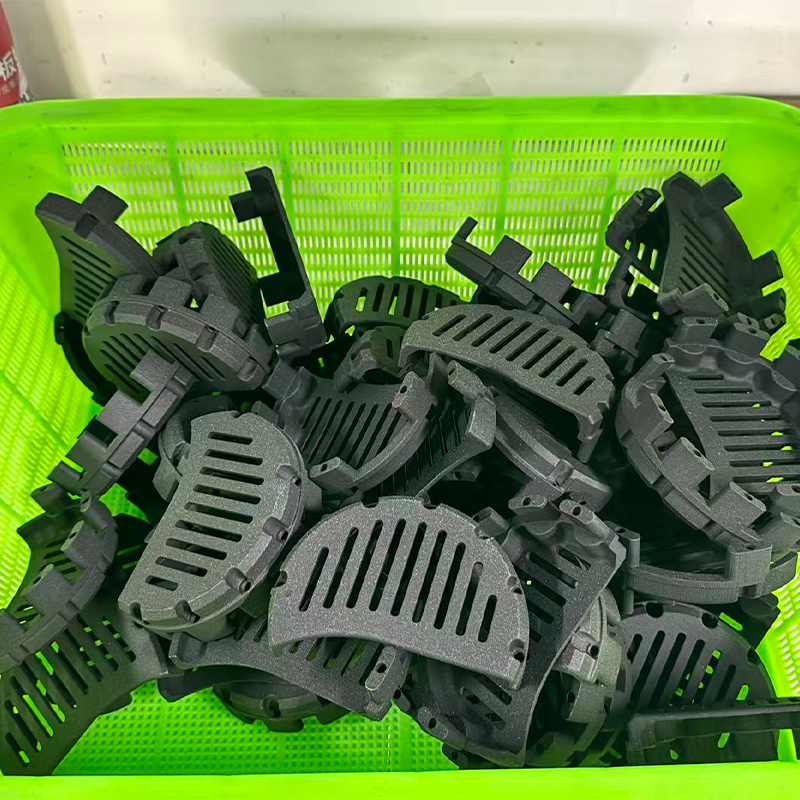
Nylonové procesy v práškovém loži se staví bez podpůrných struktur, což umožňuje konstruktérovi vložit složitou geometrii, vnitřní kanály a živé panty, které žádná jiná cesta nemůže ekonomicky vyrobit. Díly jsou dodávány s jednotným matným povrchem a dostatečně izotropními vlastnostmi, aby mohly sloužit jako skutečné funkční komponenty: držáky, potrubí, pouzdra, přípravky a koncové kryty. Nylonové třídy plněné sklem a uhlíkem zvyšují tuhost a rozměrovou stabilitu u přípravků, které musí držet vztažný bod pod upínacím zatížením. Pro inženýry není důležitou vlastností hlavní pevnost v tahu, ale schopnost vnořit desítky rozdílných dílů do jediné sestavy a všechny je přijímat ve stejném čtyřdenním okně .
Kovová aditivní výroba pro geometrii, kterou nelze obrábět
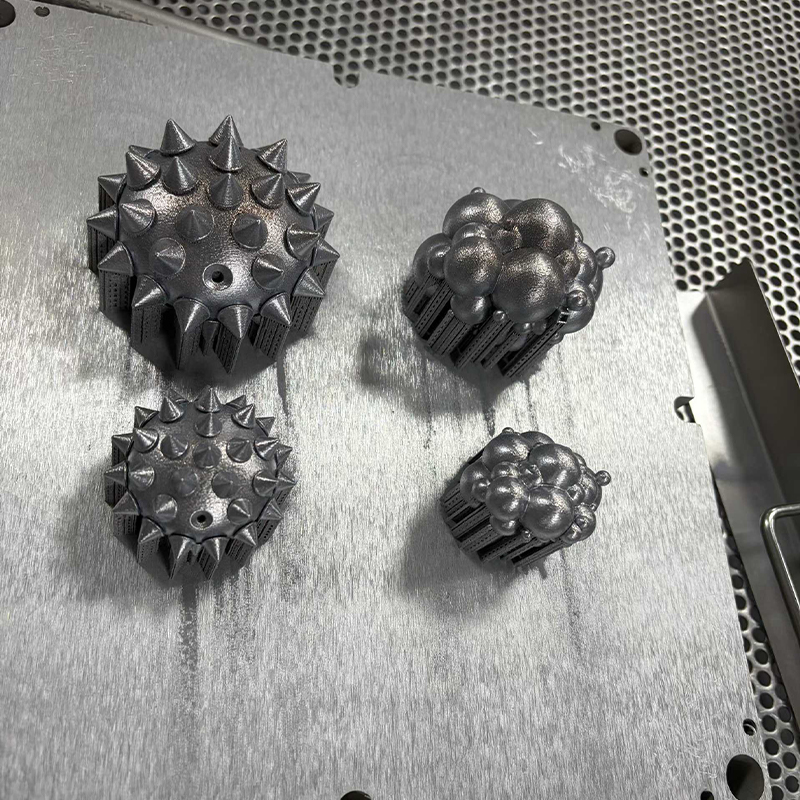
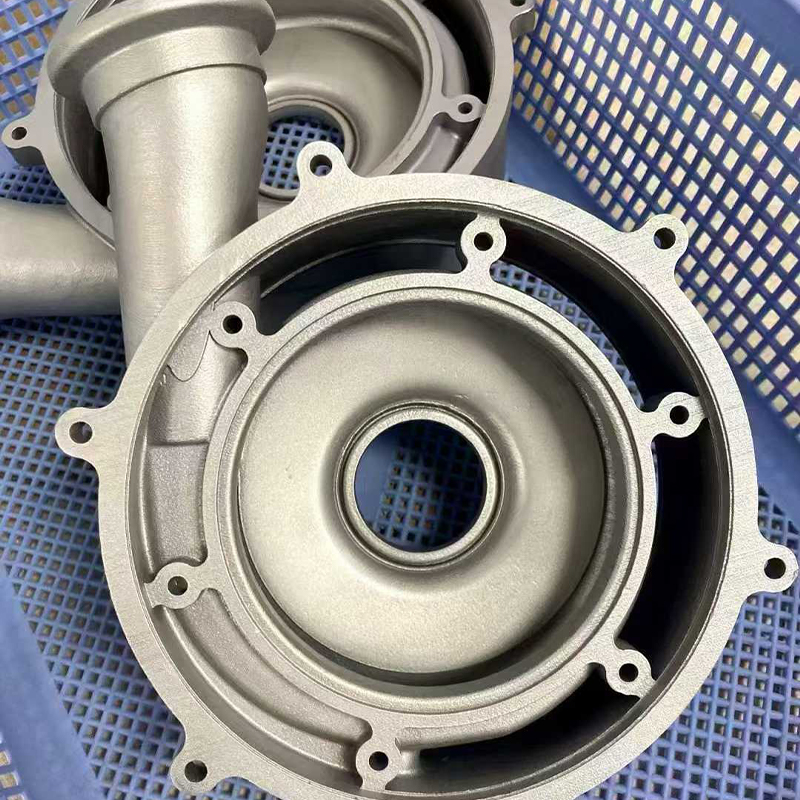
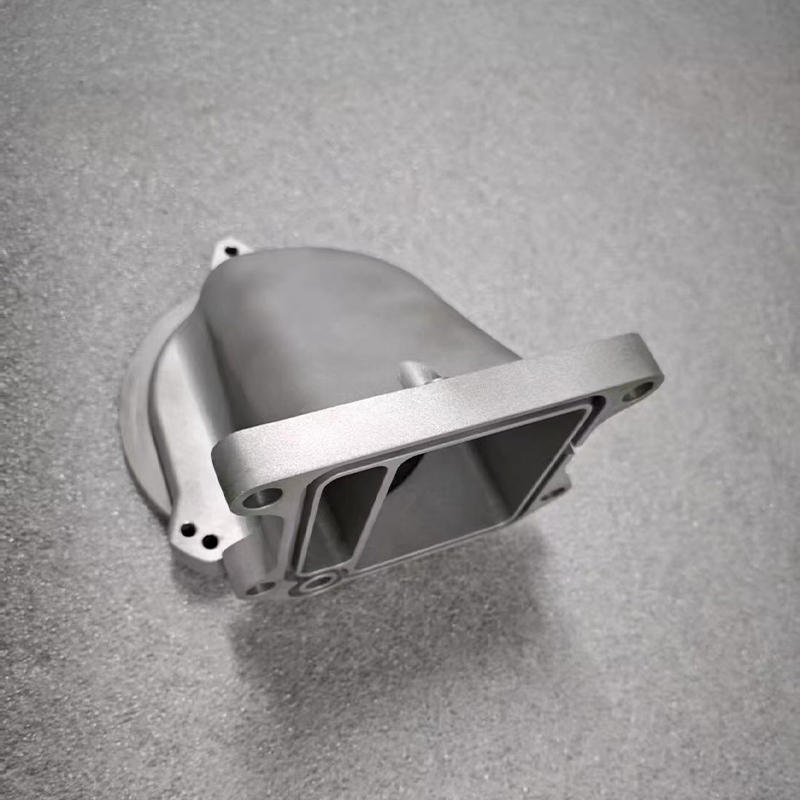
Kovový tisk si své místo získá, když součást obsahuje konformní chladicí kanály, vnitřní rozvody, topologicky optimalizované dráhy zatížení nebo tenkostěnné mřížky, na které řezačka jednoduše nedosáhne. Rutinně se zpracovávají hliníkové slitiny, nerezové oceli, nástrojové oceli a titan. Disciplína, která odděluje seriózního dodavatele od běžného, je následné zpracování: správné odlehčení pnutí před tím, než díl opustí konstrukční desku, kontrolované odstranění podpěry, izostatické lisování za tepla tam, kde záleží na poréznosti, a dokončit opracování každé těsnicí plochy, sedla ložiska a závitového otvoru. Kovový potisk, který nebyl opracován jako finální, by nikdy neměl být považován za přesnou součást.
Proces přiřazování požadavků: Srovnávací tabulka
Níže uvedená tabulka shrnuje praktickou obálku každé cesty, jak ji obvykle dodává průmyslová 3D tisková služba, která také provozuje obráběcí a formovací linky. Tolerance jsou uvedeny jako typicky dosažitelné na dobře navržené geometrii, nikoli jako absolutní limity, a předpokládají, že součást byla zkontrolována z hlediska vyrobitelnosti před uvolněním zakázky.
| Procesní cesta | Typická tolerance | Zastavěná plocha | Materiální rodina | Ekonomická várka |
|---|---|---|---|---|
| Resin SLA | ±0,1 mm | Ra 3–6 µm | Standardní a inženýrská pryskyřice | 1–20 |
| Nylonové práškové lůžko | ±0,2 mm | Ra 10-15 µm | PA12, PA11, plněný nylon | 1–500 |
| Kovové laserové práškové lůžko | ±0,2 mm | Ra 8-20 µm | Hliník, nerez, nástrojová ocel, titan | 1–100 |
| 3-osé CNC obrábění | ±0,02 mm | Ra 1,6–3,2 µm | Hliník, ocel, mosaz, technické plasty | 1–2000 |
| 5osé CNC obrábění | ±0,01 mm | Ra 0,8–1,6 µm | Hliník, nerez, titan, superslitina | 1–2000 |
| Replikace silikonové formy | ±0,15 mm | Zrcadlí mistra | PU pryskyřice simulující ABS, PP, pryž | 20–200 |
Čtěte tabulku spíše po sloupcích než po řádcích. Sloupec tolerance ukazuje, proč není dokončovací obrábění po tisku volitelné pro přesné prvky: nejlepší tolerance aditiv na seznamu je stále o řád volnější než běžné 5osé obrábění . Sloupec povrchu vysvětluje, proč lakované kosmetické díly téměř vždy začínají jako pryskyřice nebo obrobené polotovary spíše než nylonové tisky. Sloupec šarže je ten, který kupující nejčastěji ignorují, a je to ten, který určuje, zda program zůstane ziskový, když objemy rostou.
Služba 3D tisku ve velkém měřítku: Překonání standardní obálky
Poptávka po velké službě 3D tisku rostla rychleji než objemy výroby strojů a praktickou odpovědí na nadrozměrnou geometrii je jen zřídka jeden obrovský stroj. Jedná se o inteligentní dělení: rozdělení modelu podél rovin vybraných ze strukturálních a kosmetických důvodů, paralelní tisk segmentů a jejich spojování nebo mechanické spojení s umístěnými prvky navrženými do rozdělení. Dobře provedená část je pevnější a rovnější než jednodílný tisk stejné velikosti, protože každý segment má během sestavování menší teplotní gradient.
Níže uvedená tabulka porovnává nejdelší jednotlivý rozměr běžně dosažitelný na každé trase, než bude nutné krájet. Je to mapa schopností, nikoli žebříček, a ukazuje, proč jsou velkoplošná 3D tisková služba a oddělení obrábění přirozenými partnery spíše než konkurenty.
Tento graf se vyplatí každému, kdo specifikuje nadrozměrné díly, pečlivé čtení. Velkoformátové vytlačování dosahuje největšího rozměru jednoho kusu ze všech zobrazených aditivních cest, a proto dominuje aplikacím, jako jsou kontrolní přípravky, tvářecí nástroje, maketové skříně a slévárenské modely, kde je přijatelná rozměrová tolerance v desetinách milimetru. Portálové frézování dosahuje téměř tak daleko, zatímco drží tolerance zhruba dvacetkrát těsnější, takže tyto dva procesy jsou často spárovány: tisknout hromadný tvar, pak obrábět počátky a protilehlé plochy na stejné platformě. Systémy s kovovým práškovým ložem jsou umístěny na spodním konci osy rozměrů, což je jediné největší omezení pro přijetí kovových přísad a důvod, proč se velké kovové sestavy obvykle tisknou jako segmenty a spojují se. Nylon a průmyslová pryskyřice zabírají střední pásmo a pohodlně pokrývají většinu skříní spotřebního zboží a automobilových interiérových komponent v jednom kuse. Praktický závěr je takový sestavení obálky by mělo být považováno za návrhový vstup z první relace CAD, nikoli jako omezení objevené v nabídce .
Zakázkové služby CNC obrábění: Kde je přesnost skutečně vytvořena
Aditivní výroba vytváří geometrii; obrábění vytváří přesnost. Každý čínský dodavatel OEM CNC obrábění, který stojí za zapojení, by měl být schopen bez vyzvání vysvětlit, jak drží pozici mezi operacemi, jak kompenzuje opotřebení nástroje v celé dávce a jak ověřuje první článek, než uvolní zbytek. Tyto tři odpovědi odhalují o skutečných schopnostech více než seznam značek strojů.
Úvahy o službách obrábění hliníku
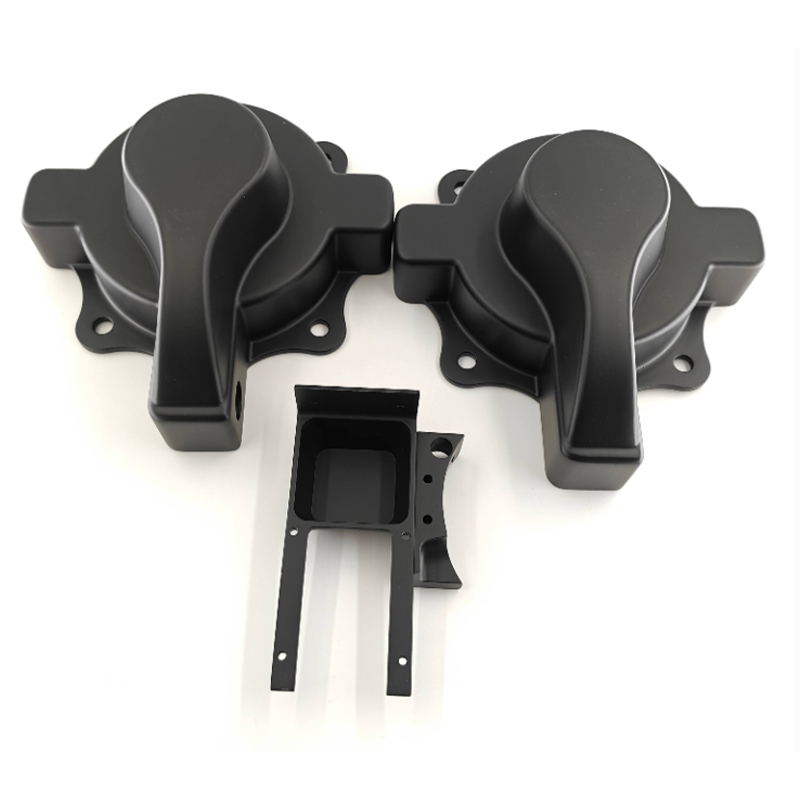
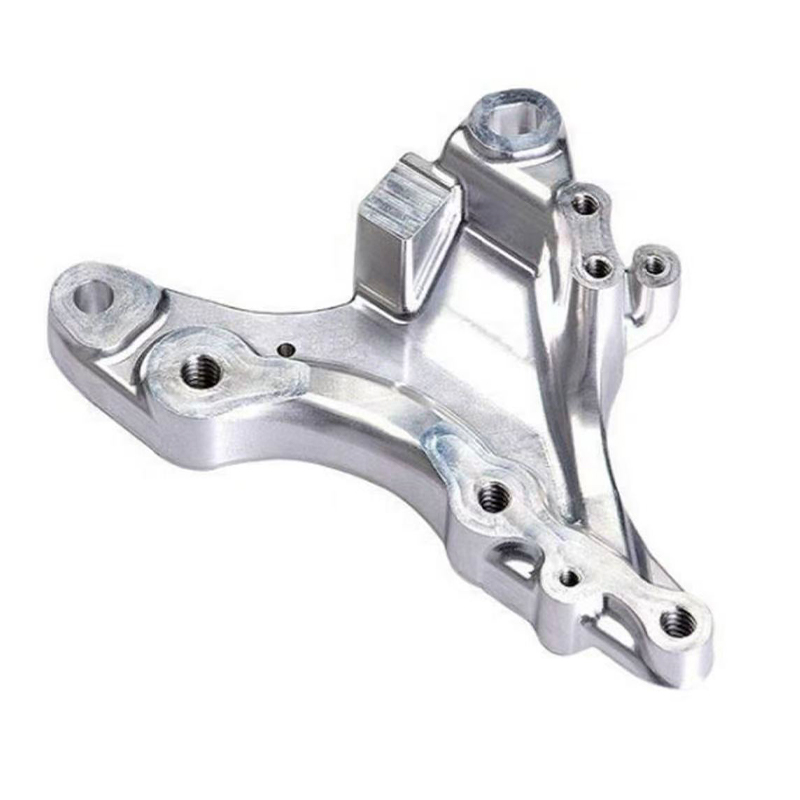
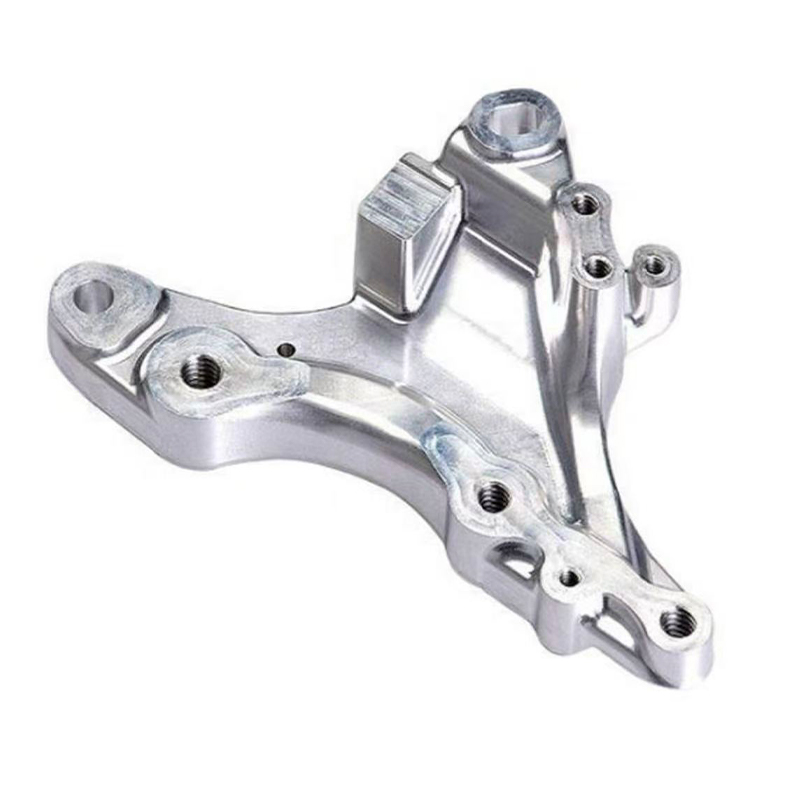
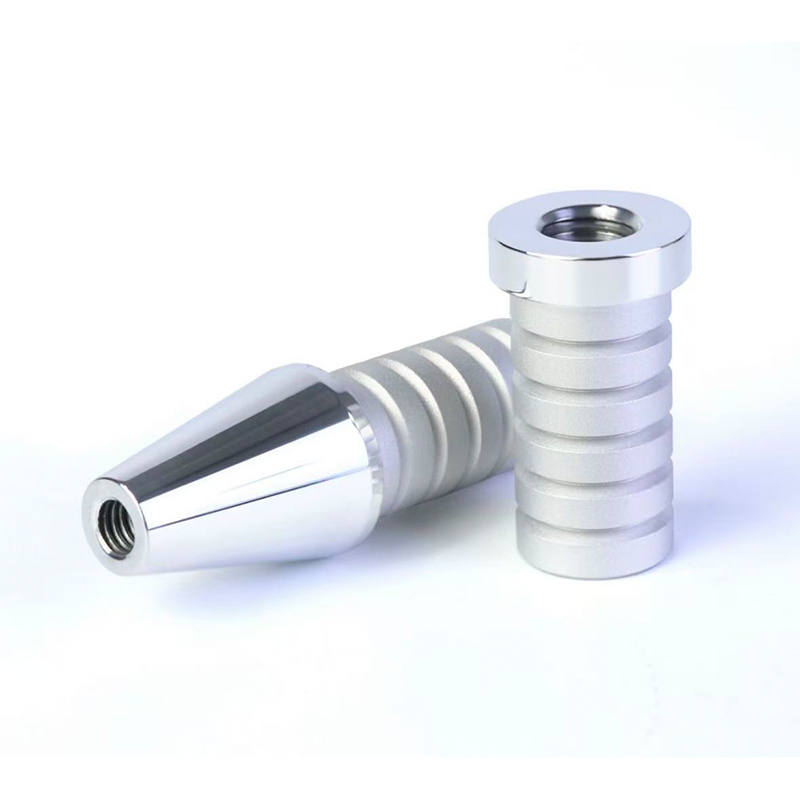
Hliník zůstává tahounem prototypové a malosériové výroby, protože rychle řeže, dobře drží toleranci a přijímá širokou škálu povrchových úprav. Efektivní hliníková cnc služba věnuje pozornost třem detailům, které oddělují přijatelné části od těch vynikajících: odvod třísek v hlubokých kapsách, kde odřezávání třísek zanechává stopy svědků; tloušťka stěny vzhledem k upínací síle, protože tenké stěny se vychylují a pak vyskočí zpět z tolerance; a správnou volbu mezi 6061, 7075 a 5052 v závislosti na tom, zda je prioritou obrobitelnost, pevnost nebo tvárnost. Dobře naplánovaný hliníkový díl se může přesunout od surového materiálu k hotovému komponentu v jediném nastavení na 5osém stroji, čímž se eliminuje chyba při stohování, kterou by přinesla tři samostatná nastavení.
cnc služby z nerezové oceli a tvrdších kovů
Služby cnc obrábění nerezové oceli vyžadují jiný způsob myšlení. Pracovní kalení znamená, že nástroj, který setrvává nebo dře místo řezání, vytvoří kalenou vrstvu, která zničí další průchod. Řízení tepla, tuhé upnutí, ostřejší geometrie nástroje a záměrné strategie posuvu – to vše je důležitější než nezpracovaná rychlost vřetena. U jakostí 316 a duplexu může být doba cyklu dvakrát až třikrát delší než u ekvivalentního hliníkového dílu, což je důvod, proč jsou poctivé dodací lhůty od dodavatele z nerezové oceli delší a proč by cenová nabídka, která ignoruje rozdíl, měla být zpochybněna.
Proč služby 5osého cnc obrábění mění konverzaci o designu
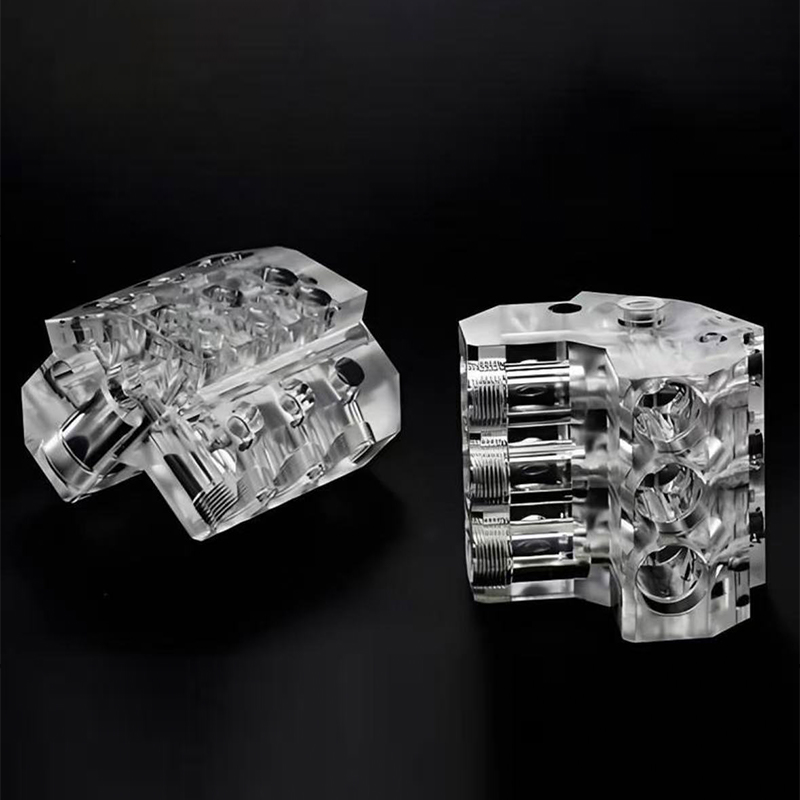
Simultánní práce v pěti osách umožňuje fréze přiblížit se k obrobku z plynule se měnících úhlů. Technické výhody jsou konkrétní: kratší, pevnější nástroje dosahují hlubokých vlastností bez chvění; podříznutí a složené úhly jsou obráběny bez vlastních přípravků; a co je nejdůležitější, prvky, které musí být vzájemně soustředné, jsou řezány v jednom nastavení, takže jejich vztah je definován strojem spíše než opětovným upnutím operátorem. U složitých krytů, oběžných kol, rozdělovačů a lékařských nástrojů je to rozdíl mezi dílem, který se montuje, a dílem, který se téměř sestavuje.
Porovnání tří hlavních tras podle kritérií, na kterých záleží
Inženýři zřídka volí proces na jedné ose. Níže uvedená radarová tabulka hodnotí tři základní trasy nabízené platformou s kompletními službami v rámci šesti kritérií, která se trvale objevují při rozhodování o získávání zdrojů, na stupnici od jedné do pěti. Je určen jako pomůcka pro rozhodování při prvním rozhovoru o projektu, kdy proces ještě nebyl stanoven.
Tvary vyprávějí jasnější příběh než jednotlivé partitury. 3D tisk tvoří vysoký, úzký profil, který vyniká geometrickou svobodou a rychlostí jednoho kusu, zatímco klesá tolerance a povrchová úprava, což je přesně podpis procesu používaného pro ranou iteraci a pro tvary, které nelze řezat. CNC obrábění tvoří široký, vyvážený profil se svými nejsilnějšími stránkami v toleranci, sortimentu materiálu a povrchové úpravě, což potvrzuje jeho roli jako cesty, která mění koncept v kvalifikovanou součást. Replikace silikonových forem se nachází mezi těmito dvěma a vyměňuje trochu přesnosti za schopnost vyrábět desítky identických kosmetických dílů z jedné předlohy. Zásadní je, že tyto tři polygony se spíše překrývají než vnořují, což znamená, že nedominuje žádný jednotlivý proces a správná odpověď pro většinu skutečných programů je spíše sekvence než volba. Praktickým důsledkem je, že dodavatel nabízející pouze jeden z těchto tří tvarů může sloužit pouze jedné fázi životnosti produktu , zatímco integrovaná platforma může přenášet stejný díl z koncepčního modelu do pilotní šarže bez změny dodavatele.
Replikace silikonové formy: Most mezi prototypem a výrobou
Mezi jednorázovým tiskem a nástroji z tvrdé oceli je mezera, která mnohé programy překvapí. Tým potřebuje padesát nebo sto dílů pro zkoušku v terénu, předložení certifikace nebo uvedení na trh, ale objem nemůže ospravedlnit výrobu formy a časový plán nemůže absorbovat dobu přípravy nástrojů. Replikace silikonové formy, nazývaná také vakuové odlévání nebo uretanové odlévání, tuto mezeru přesně vyplní.
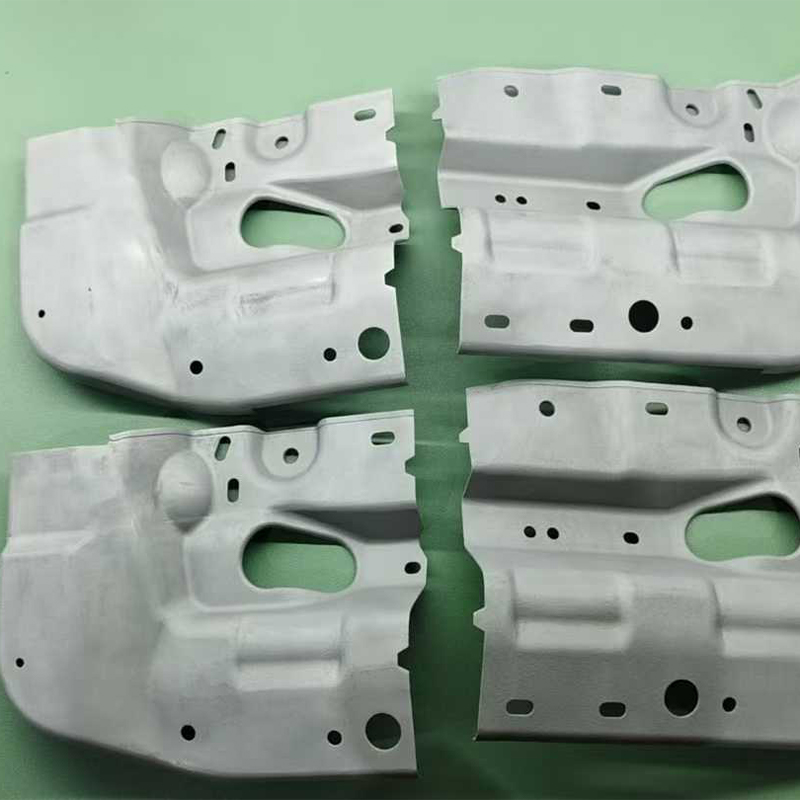
Pracovní postup je přímočarý. Vyrobí se hlavní vzor, obvykle tiskem pryskyřice s vysokým rozlišením nebo obráběním, a dodělá se na přesný povrch, jaký finální díl vyžaduje, protože silikon věrně kopíruje každý detail, včetně nedostatků. Master je zavěšen v rámu a zapouzdřen v tekutém silikonu, který je vytvrzen a poté rozříznut podél pečlivě naplánované dělicí linie. Polyuretanové pryskyřice vybrané pro simulaci ABS, polypropylenu, pryže, nylonu plněného sklem nebo průhledného akrylu se poté nalijí do dutiny ve vakuu. Jedna forma se obvykle poddá 20 až 25 kvalitních kopií před rozměrovým posunem vyžaduje nový nástroj , takže stokusová objednávka je plánována kolem čtyř nebo pěti paralelně běžících forem.
Níže uvedený graf zobrazuje průměrné hodiny výroby na hotový díl s rostoucí velikostí šarže, což je nejjasnější způsob, jak zjistit, kde si každá cesta zasluhuje své místo.
Z těchto křivek vyplývá pět pozorování. Při jedné dávce je silikonové formování zdaleka nejméně efektivní cestou, protože veškeré úsilí při výrobě formy je účtováno na jeden kus, a proto nikdo neodlévá jednorázově. O deset kousků se silikonová křivka dramaticky zhroutila a už sedí blízko zbývajícím dvěma, což ukazuje, jak rychle funguje amortizace formy ve prospěch kupujícího. Nad padesát kusů se všechny tři křivky zplošťují, což znamená, že přírůstkový objem již příliš nemění úsilí na díl a místo toho se rozhodnutí přesouvá na vlastnosti materiálu a toleranci. Křivka 3D tisku je nejplošší v celém rozsahu, což je její tichá výhoda: je předvídatelná v jakémkoli množství, bez nutnosti plánovat žádný krok nástroje. Křivka CNC nadále mírně klesá přes dvě stě kusů, protože programování a upínání jsou jednorázové úsilí rozložené na rostoucí sérii, což je důvod, proč zakázkové cnc obráběcí služby se často stávají nejúčinnější cestou přesně v objemech, kde se prototypové metody přestávají zvětšovat .
Povrchová úprava: Krok, který určuje vnímanou kvalitu
Rozměrově dokonalý díl s nekonzistentním povrchem bude posuzován jako selhání každým, kdo nedrží třmen. Povrchová úprava tedy není kosmetickou dekorací; je to fáze, kdy se inženýrská práce stává viditelnou, a měla by být specifikována se stejnou přísností jako popis tolerance.
Níže jsou uvedeny hlavní léčebné postupy dostupné v rámci jednotné platformy a k čemu každá z nich skutečně slouží.
- Broušení a leštění, které odstraňuje čáry vrstev z tištěných dílů a připravuje jakýkoli povrch pro lakování nebo pokovování.
- Tryskání perličkami a pískem, které vytváří jednotnou matnou texturu, která skrývá drobné stopy po nástroji a dodává povlakům mechanický klíč.
- Lakování stříkáním v lesklém, saténovém, matném, na dotek a texturovaném systému, přizpůsobené dodané barevné referenci spíše než slovnímu popisu.
- Eloxování pro hliník, které přidává řízenou oxidovou vrstvu pro odolnost proti korozi a barvu bez smysluplné změny rozměrů.
- Práškové lakování ocelových a hliníkových dílů, které vyžadují silnou vrstvu odolnou proti nárazu.
- Galvanické pokovování a vakuové pokovování pro reflexní a dekorativní povrchy na kovových i plastových podkladech.
- Sítotisk, tamponový tisk a laserové značení pro loga, legendy a kódy sledovatelnosti.
Dvě disciplíny oddělují dobré umístění od průměrného umístění. Prvním z nich je maskování: závity, vrtání ložisek, těsnicí plochy a oblasti elektrických kontaktů musí být chráněny, aby tvorba filmu nespotřebovala toleranci, na které se strojník snažil dosáhnout. Typický nátěrový systém přidává 30 až 60 mikronů na povrch, což je dostatečné pro přeměnu pohodlného klouzavého uložení na interferenční uložení. pokud se aplikuje na nezamaskovaný vývrt. Druhým je kontrola barev při standardizovaném osvětlení, protože barva schválená pod dílenskými zářivkami nebude odpovídat osvětlení showroomu a přepracování v této fázi je pro každého bolestivé.
Jaká práce ve skutečnosti přichází na platformě jednoho místa
Pochopení typické směsi projektů řešených zavedeným dodavatelem pomáhá kupujícímu posoudit, zda je jeho vlastní požadavek pro daný obchod rutinní nebo výjimečný. Níže uvedená distribuce odráží reprezentativní vzor příchozí práce napříč průmyslovými zákazníky.
Tato distribuce přináší kupujícím několik ponaučení. Funkční prototypování zůstává největší samostatnou kategorií, což potvrzuje, že většina dílů opouštějících moderní platformu je určena k testování, nikoli k pouhému prohlížení, a proto musí být vyrobeny z materiálů se smysluplnými mechanickými daty. Maloobjemové koncové díly tvoří druhý největší blok a jejich růst je nejjasnějším důkazem toho, že aditivní a mostní procesy se přesunuly z modelárny do reálné výroby. Modely ověřování designu stále tvoří zhruba pětinu příjmu, což odráží, jakou hodnotu týmy nadále přikládají držení fyzického objektu během kontroly. Předlohy nástrojů a forem představují menší, ale technicky náročný podíl, protože před zahájením replikace musí být předlohy dokončeny na úroveň finálního dílu. Aftermarket a náhradní díly představují nejrychleji rostoucí segment v mnoha odvětvích, protože digitální inventář odstraňuje potřebu skladovat pomalu se obrátkové komponenty a dodavatel, který uchovává ověřené soubory procesů, může reprodukovat přerušený díl roky po původním běhu .
Jak vyhodnotit továrnu na čínské 3D tiskové služby, než se zavážete
Výběr mezi poskytovateli služeb 3D tisku a dodavateli obrábění je strukturované cvičení, nikoli instinktivní. Níže uvedená sekvence odráží pořadí, ve kterém jsou otázky skutečně důležité, a vyplatí se ji propracovat před prvním pořadím spíše než po prvním problému.
- Potvrďte šířku procesu. Zeptejte se, zda se pryskyřice, nylon, kov, obrábění, odlévání a konečná úprava provádí interně nebo subdodavatelsky, a požádejte o odpověď na proces.
- Požádejte o kontrolu návrhu pro výrobu vašeho skutečného souboru. Kvalita zpětné vazby, nikoli její rychlost, prozrazuje technickou hloubku.
- Zavést kontrolní praxi. Zeptejte se, co se měří, jakým zařízením, v jaké frekvenci a jaká zpráva doprovází zásilku.
- Vyjasněte sledovatelnost materiálu. Certifikáty by měly uvádět konkrétní šarži použitou pro vaše díly, nikoli jakost obecně.
- Vyzkoušejte komunikaci s technickou otázkou, která nemá jednoduchou odpověď, a sledujte, zda obdržíte odpověď inženýra nebo obchodní odpověď.
- Ověřte zacházení s duševním vlastnictvím, včetně podmínek důvěrnosti, praxe ukládání souborů a toho, zda byla vaše geometrie někdy použita jako ukázkový vzorek.
- Spusťte placený pilot na originálním dílu před přenosem programu a vyhodnoťte pilot na dokumentaci i na dílech samotných.
Zvláštní pozornost si zaslouží dva varovné signály. Dodavatel, který akceptuje každý požadavek bez jediné otázky ohledně záměru tolerance, výběru základny nebo funkčních ploch, pravděpodobně soubor neotevřel. A dodavatel, který uvádí stejnou dodací lhůtu pro pryskyřice, nylon, kov a obráběné nerezové díly, cituje spíše podle šablony než z kapacity. Nejspolehlivějším prediktorem úspěšného dlouhodobého vztahu je kvalita otázek položených před vytvořením první části.
Pracovní postup od návrhu k produktu na jediné platformě
Hodnotu integrované chytré výrobní platformy lze nejsnáze vidět, když je celá trasa nakreslena jako jeden souvislý řetězec, nikoli jako série nákupních objednávek. Níže uvedený diagram mapuje sedm fází, kterými typická část prochází od prvního rozhovoru po zabalenou zásilku.
Každá fáze v tomto řetězci existuje proto, aby chránila tu následující. Kontrola příjmu návrhu a výroby zachycuje problémy s geometrií, zatímco jejich oprava v CAD je stále levná, a právě zde je zabráněno většině zpoždění, kterým lze předejít. Digitální plánování procesu opravuje nastavení, uchycení a dráhy nástroje dříve, než je spotřebován jakýkoli materiál, takže dílna provádí plán spíše než improvizuje. Výběr materiálu a trasy je rozhodovacím bodem, kde jsou dřívější srovnávací grafy skutečně aplikovány na konkrétní součást. Výrobní blok je záměrně nakreslen jako jeden celek, protože tisk a obrábění se často aplikují na stejnou součást a nejsou alternativami. Spodní řádek ukazuje dokončovací řetězec, kde silikonová replikace rozmnožuje ověřený díl do šarže, povrchová úprava mu dává konečnou identitu a kontrola uzavírá smyčku porovnáním fyzického výsledku s původním záměrem, takže nic se nedodává bez důkazu, že odpovídá modelu, ze kterého pochází .
O společnosti Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. je průkopníkem v oblasti průmyslových inovací a výroby. Náš tým odborníků proměňuje nápady klientů v praktické, estetické návrhy produktů. Nabízíme 3D tisk na pryskyřici, nylon, kov a další materiály a máme pokročilé obrábění. Replikace silikonových forem umožňuje nízkonákladovou a vysoce přesnou malosériovou výrobu. Povrchové úpravy jako lakování zlepšují vzhled produktu. S naší jednorázovou službou mohou klienti dokončit proces návrhu až po produkt na jedné platformě, což šetří čas a náklady. Naším cílem je být spolehlivým dlouhodobým partnerem pro průmyslový rozvoj.
V praxi tato struktura znamená, že klient může přijít s náčrtem, funkčním požadavkem nebo starším komponentem, který již nemá výkresy, a odejít s kontrolovanými hotovými díly, aniž by kdy řídil druhého dodavatele. Konstrukční tým převede záměr do vyrobitelné geometrie, oddělení aditiv a obrábění jej vyrobí, replikační linka jej znásobí, když je požadována dávka, a dokončovací oddělení jej dodá ve stavu, který koncový trh očekává. Každý stupeň sdílí stejné číslo dílu, stejný záznam tolerance a stejný bod kontaktu.
Průmyslové aplikace a kam se každá trasa hodí
Automobilový průmysl a mobilita
Vývojové programy spoléhají na tištěné vnitřní obložení pro studie přizpůsobení, nylonové potrubí a držáky pro zkoušky balení pod kapotou a obrobená hliníková pouzdra pro testovací zařízení hnacího ústrojí a baterií. Motorsport a specializovaní stavitelé vozidel používají stejnou kombinaci pro skutečně maloobjemové koncové díly, kde by tvrdé nářadí nebylo nikdy ospravedlnitelné.
Lékařská zařízení a laboratorní vybavení
Kryty nástrojů, chirurgická vodítka, těla násadců a rozvody tekutin těží z kombinace složité tištěné geometrie a obrobených těsnicích ploch. Služby cnc obrábění nerezové oceli jsou zde často specifikovány pro součásti, které je nutné opakovaně sterilizovat, a nelze vyjednávat o dokumentaci dohledatelného materiálu.
Spotřební elektronika a spotřebiče
Vzhledové modely vytvořené z pryskyřicových předloh a nabarvené do barvy standardního designu disku, zatímco odlévané uretanové šarže dodávají pilotní sestavení a certifikační vzorky. Obráběné hliníkové středové rámy a rozvaděče tepla se objevují ve stejných programech, a proto je komerční 3D tisková služba, která také obrábí, mnohem užitečnější než ta, která to nedělá.
Průmyslová automatizace a robotizace
Nástroje na konci ramene, vlastní chapadla, držáky snímačů a kryty jsou klasickými kandidáty na prototypovou službu CNC obrábění podporovanou aditivní schopností. Požadavky se mění s uvedením výrobní linky do provozu, takže možnost revidovat přípravek a obdržet novou verzi během několika dní má větší hodnotu než jen okrajové zlepšení v jakémkoli jednotlivém procesu.
Příprava souborů a specifikací, které vrátí dobré díly
Dodavatelé mohou pracovat pouze s tím, co dostanou, a překvapivý podíl sporů o kvalitě pramení spíše z neúplných informací než z výrobní chyby. Odeslání parametrického souboru, jako je STEP, spolu s jakýmkoli exportem sítě umožňuje dodavateli přesně přestavět dráhy nástroje, protože síť ruší matematickou definici zakřiveného povrchu a nutí strojníka, aby ji aproximoval.
Tolerance by měly být aplikovány selektivně. Označení každého rozměru jako kritického neříká dodavateli nic a nutí ho zacházet s nejvolnějším prvkem se stejnou péčí jako s tím nejtěsnějším. Identifikace tří až pěti funkcí, které skutečně řídí funkci, umožňuje organizovat celý procesní plán kolem jejich ochrany. Výběr základny si zaslouží stejnou úvahu: schéma základny by mělo odrážet, jak je součást umístěna ve své sestavě, aby kontrolní zpráva odpověděla na otázku, na které návrh skutečně záleží.
Nakonec uveďte zamýšlené použití. Dodavatel, který zná držák, uvidí vibrace při zvýšené teplotě, bude řídit výběr materiálu jinak než ten, který předpokládá, že se jedná o model displeje. Tato jediná kontextová věta často zabraňuje celé iterační smyčce a zahrnutí do první zprávy nestojí nic.
Často kladené otázky
Q1: Jak se mohu rozhodnout mezi službami 3D tisku a CNC obráběním pro nový díl?
Začněte s tolerancí a geometrií. Pokud součást obsahuje vnitřní kanály, mřížky nebo organické tvary, které řezný nástroj nemůže dosáhnout, je přirozenou cestou aditivní výroba. Pokud součást potřebuje vlastnosti ±0,05 mm nebo těsnější, potřebuje specifickou certifikovanou slitinu nebo potřebuje jemně obrobenou povrchovou úpravu, řešením je obrábění. Mnoho skutečných komponent potřebuje obojí, s vytištěným hromadným tvarem a následně obrobenými kritickými plochami, a dodavatel provozující obě funkce může naplánovat tuto sekvenci v jednom procesním dokumentu spíše než ve dvou nákupních objednávkách.
Q2: Jaké formáty souborů a informace bych měl odeslat s žádostí?
Odešlete soubor STEP nebo IGES jako geometrický vzor plus 2D výkres s kritickými rozměry, vztažnými body, požadavky na povrchovou úpravu a specifikací materiálu. Uveďte množství, zamýšlenou aplikaci a jakýkoli regulační kontext. Pokud na barvě nebo struktuře záleží, uveďte fyzický odkaz nebo rozpoznaný barevný kód, nikoli slovní popis. Pokud je formát sítě, jako je STL, použit pro čistě aditivní úlohu, potvrďte rozlišení exportu, protože hrubá síť bude na zakřivených površích vykazovat viditelné fasetování.
Q3: Mohou být tištěné díly použity jako skutečné výrobní komponenty nebo pouze jako prototypy?
Mohou to být originální výrobní komponenty, pokud jsou materiál a proces zvoleny záměrně. Nylonové díly s práškovým ložem, zejména plněné třídy, slouží jako koncové držáky, pouzdra, potrubí a přípravky v mnoha průmyslových odvětvích. Kovové tištěné díly se používají ve výrobě tam, kde nelze geometrii vyrobit jiným způsobem, pokud jsou správně odlehčeny a opracovány na funkčních plochách. Praktickými limity jsou povrchová úprava, dosažitelná tolerance bez sekundárního obrábění a dlouhodobé chování při vystavení ultrafialovému záření nebo trvalému teplu, což vše by mělo být potvrzeno podle konkrétního materiálového listu.
Q4: Kolik dílů může vyrobit jedna silikonová forma, než dojde ke snížení kvality?
Typická forma poskytuje přibližně 20 až 25 přijatelných kopií, i když přesné číslo závisí na geometrii součásti, podříznutí a použité licí pryskyřici. Agresivní podříznutí a ostré vnitřní rohy opotřebovávají silikon rychleji. Pro větší požadavky se vyrábí více identických forem ze stejné matrice a běží paralelně, což zachovává konzistenci v celé dávce a zkracuje celkový plán. Protože každá forma je převzata z jedné předlohy, rozměrová shoda mezi formami je obecně velmi těsná.
Q5: Jaké tolerance jsou reálně dosažitelné na obráběných hliníkových a nerezových dílech?
Rutinní 3osá práce udrží ±0,02 mm na dobře podporovaných prvcích a simultánní 5osá práce udrží ±0,01 mm u dílů určených pro obrábění s jedním nastavením. Dosažení těchto hodnot závisí na tloušťce stěny, délce součásti, strategii upínání a tepelné stabilitě během řezu. Dlouhé tenké prvky a hluboké kapsy budou vždy volnější než kompaktní pevné. Nejproduktivnějším přístupem je specifikovat úzké tolerance pouze tam, kde to funkce vyžaduje, a prodiskutovat tyto specifické vlastnosti s dodavatelem před stanovením plánu procesu.
Q6: Jak se řeší důvěrnost u proprietárních vzorů?
Před převodem souborů by měla být uzavřena dohoda o důvěrnosti, která by se měla vztahovat na ukládání souborů, interní přístup, zpřístupnění subdodavatelům a likvidaci předloh, příslušenství a zbytkového materiálu po uzavření projektu. Zeptejte se konkrétně, zda by se vaše geometrie mohla někdy objevit v marketingových vzorcích nebo displejích schopností, a zaznamenejte si odpověď písemně. Dodavatel, který je zvyklý pracovat s vývojovými programy, k tomu již bude mít definovaný proces a bude jej moci bez váhání popsat.
související produkty
Kontaktní informace
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
PŘIDAT
-

Budova 7, č. 188, Hongni Section of Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang Province, Čína
autorská práva © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Výrobci integrované inteligentní výrobní platformy OEM/ODM
