- Služby 3D tisku

- Služby CNC obrábění

- Služby vakuového lití

- Služby povrchové úpravy

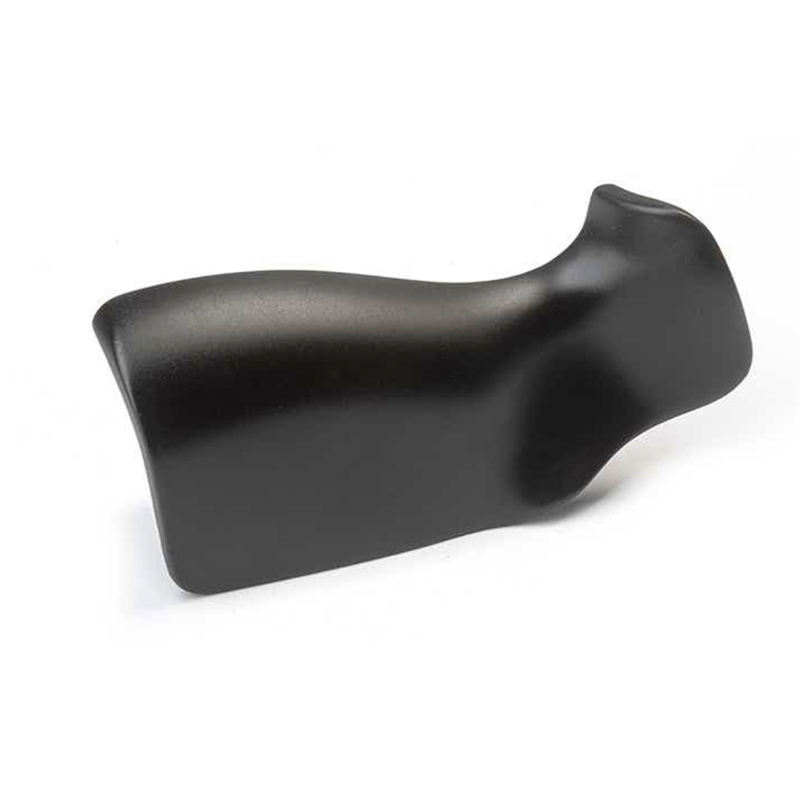
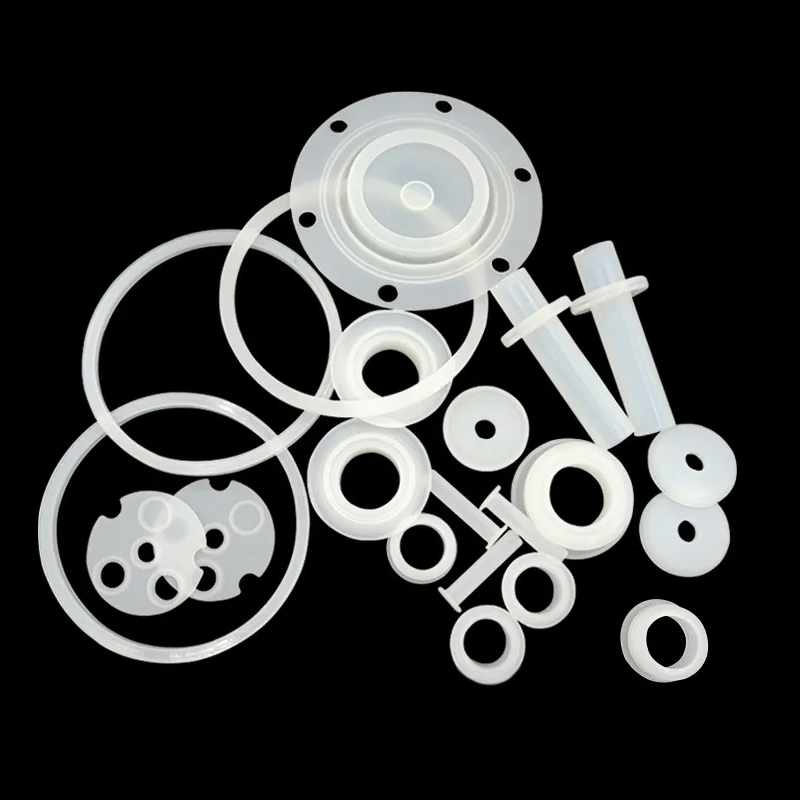
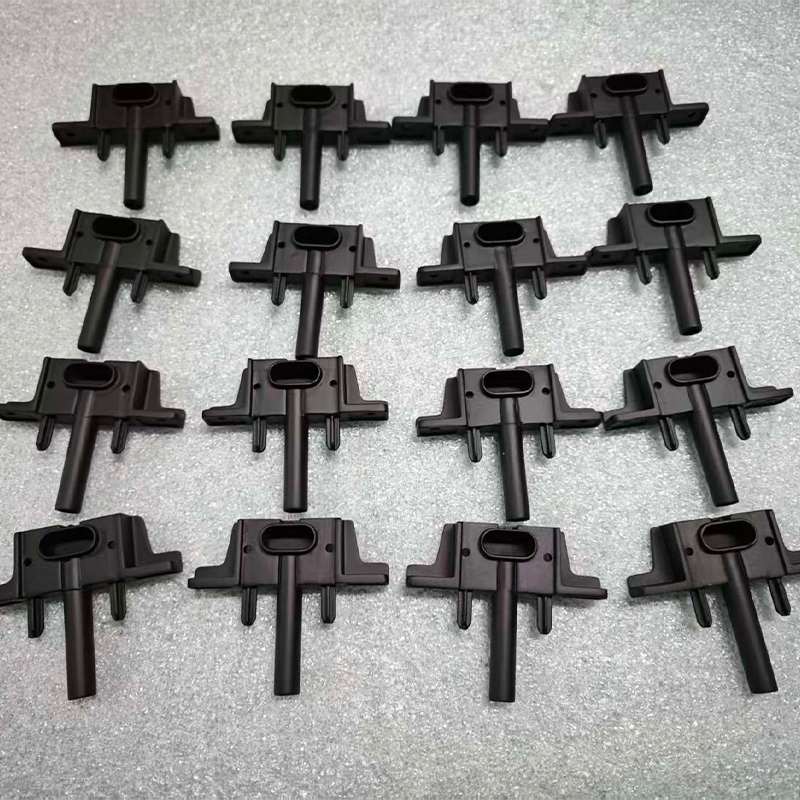
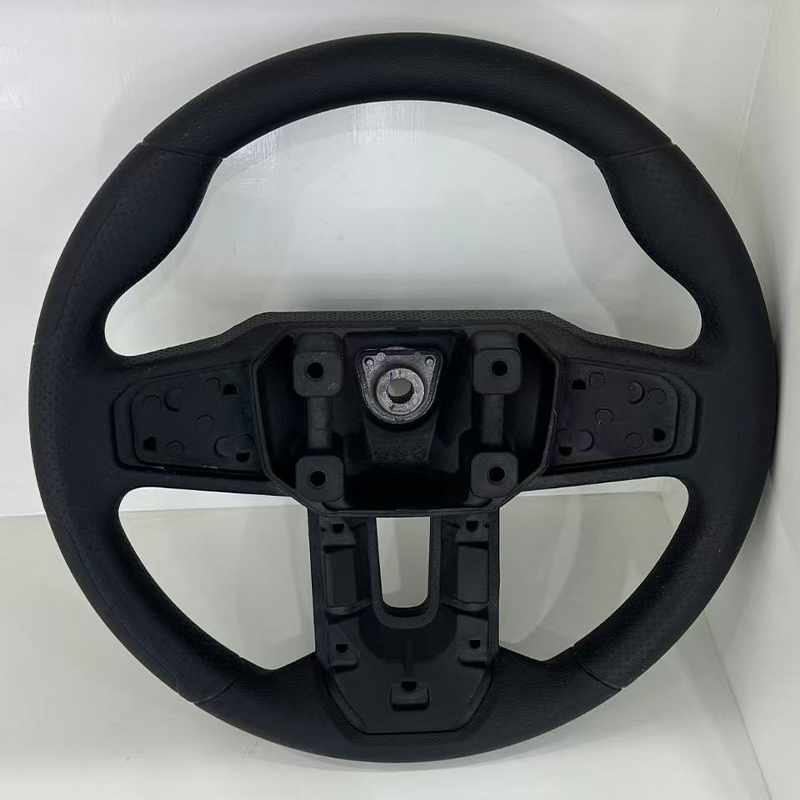
Čína Průvodce 3D tiskem, CNC frézováním, soustružením a vakuovým litím FDM
Přímá odpověď: Výběr mezi FDM, CNC a vakuovým litím
Pokud porovnáváte fdm Služba 3D tisku proti CNC frézování, CNC soustružení nebo vakuovému odlévání u nadcházejícího dílu závisí rozhodnutí na třech faktorech: jak rychle potřebujete fyzický objekt, jak přísná musí být tolerance a zda je geometrie rotační, prizmatická nebo organická. FDM potisk plastů je nejrychlejší a nejekonomičtější způsob, jak udržet tvar v ruce během jednoho dne, CNC frézování je tím správným nástrojem pro prizmatické díly s plochými plochami, kapsami a otvory, které vyžadují skutečnou toleranci, CNC soustružení je bezkonkurenční pro válcové a rotačně symetrické součásti a vakuové odlévání je správnou volbou ve chvíli, kdy ověřený mistr potřebuje získat dvacet nebo více identických kopií . Žádná z těchto čtyř tras nenahrazuje ostatní; každý pokrývá odlišnou geometrii a objemové okno a všechny čtyři dohromady pokrývají téměř každou součást, kterou kdy mechanická konstrukce vytvoří.
Krátké orientační pravidlo: sáhněte po možnosti plastového 3D tisku, když je díl složitý, má malý objem a shovívavost k toleranci; sáhněte po továrně na CNC frézování, když díl definují ploché plochy, kapsy, drážky nebo přesné otvory; sáhněte po CNC soustružnické společnosti, když je součástí hřídel, pouzdro, vřeteno nebo jakýkoli jiný válcový tvar; a sáhněte po výrobci na zakázku pro vakuové lití, jakmile se jeden schválený vzorek musí stát šarží konzistentních, lakovatelných a funkčních dílů. China Custom Precision CNC Milling Factory, která také provozuje FDM a vakuové lití pod jednou střechou, umožňuje jedinému dílu pohybovat se jakoukoli kombinací těchto cest, kterou skutečně potřebuje, bez změny dodavatele v každé fázi.
Níže uvedené sekce podrobně vysvětlují každý proces, porovnávají je se skutečnými údaji o toleranci a nákladech a procházejí tím, jak vakuové lití a lisované silikonové díly rozšiřují stejnou platformu do malosériové výroby.
Plastový 3D tisk FDM: Rychlá, ekonomická geometrie pro iteraci
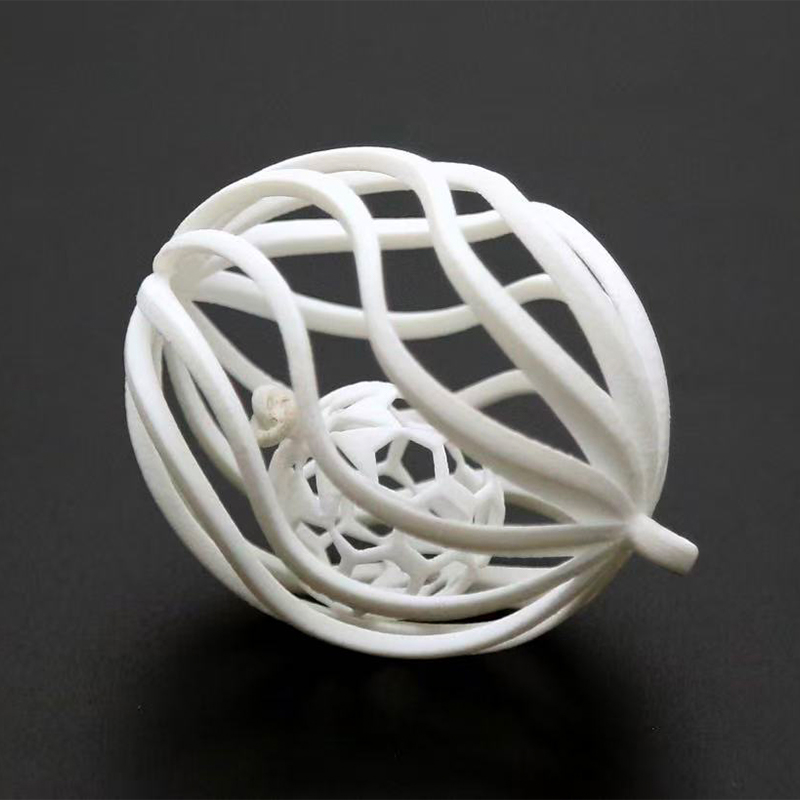
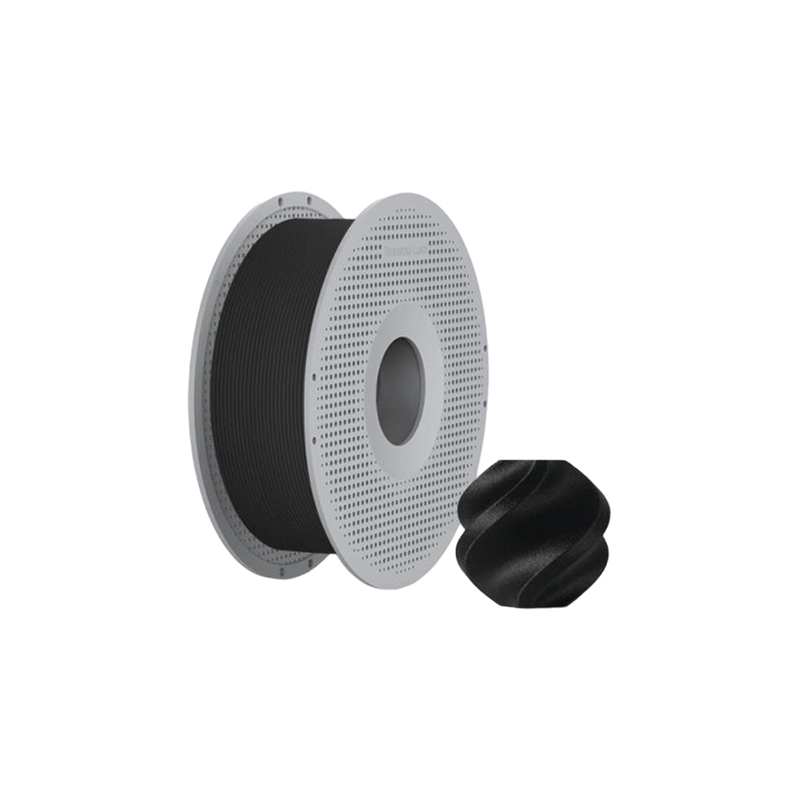
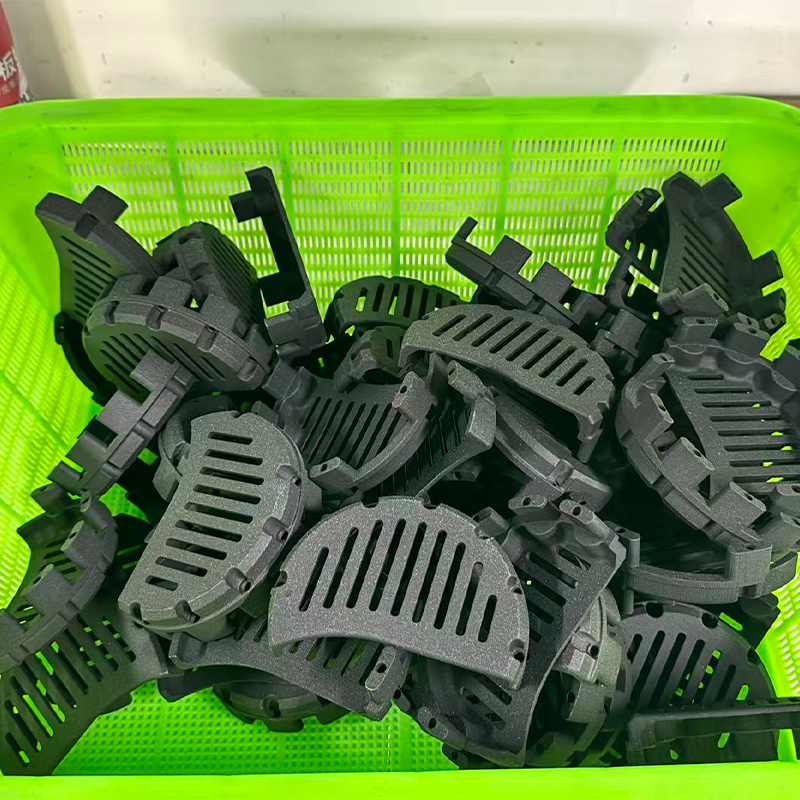
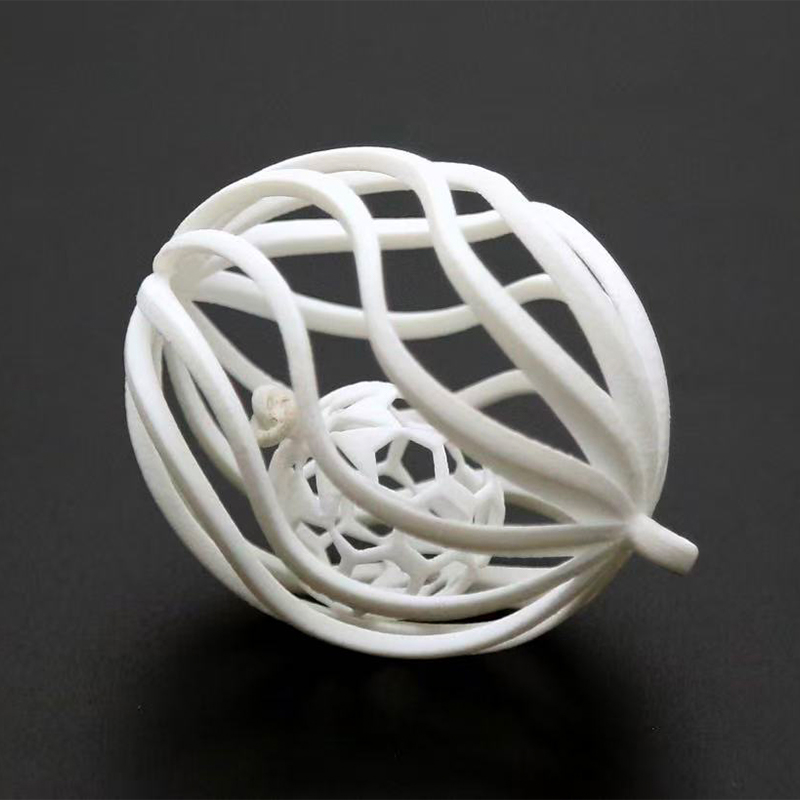
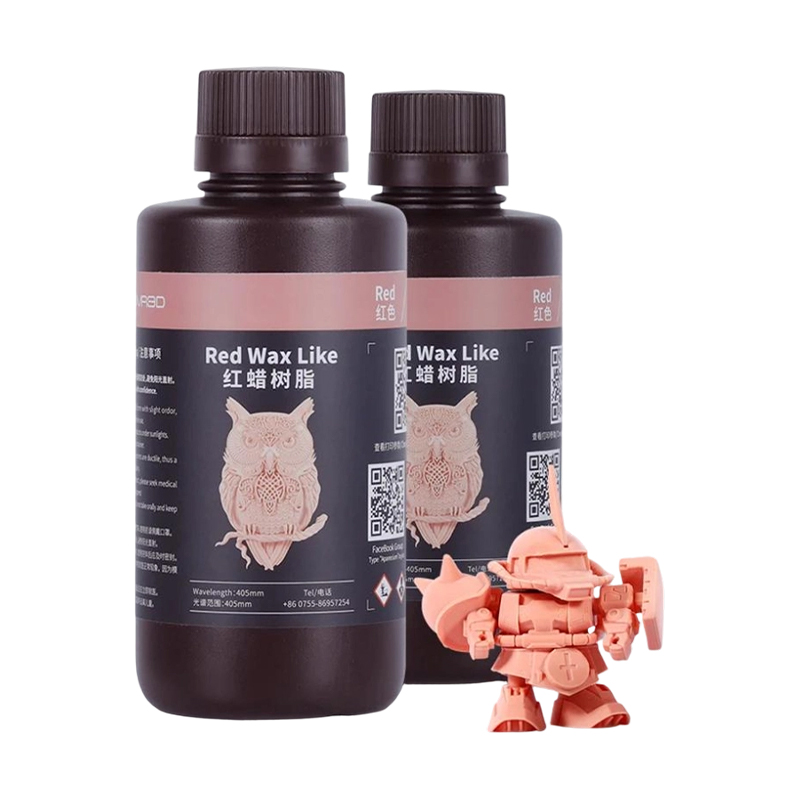
Fused Deposition Modeling vytváří součásti vytlačováním roztaveného termoplastického vlákna vrstvu po vrstvě přes vyhřívanou trysku. Jde o nejrozšířenější aditivní proces na světě z prostého důvodu: zařízení je spolehlivé, sortiment materiálů široký a továrna China FDM Plastic 3D Printing Service Factory dokáže přeměnit soubor návrhu na fyzickou součást rychleji než téměř jakákoli jiná výrobní cesta. Díky tomu je tisková služba fdm výchozí volbou pro modely raných konceptů, přípravky, přípravky, makety krytů a jakékoli součásti, u kterých je cílem spíše kontrola lícování a tvaru než certifikace konečného mechanického výkonu.
Výběr materiálu, na kterém záleží
Čínský vlastní výrobce plastového 3D tisku FDM má obvykle na skladě ABS pro univerzální houževnatost, PLA pro rozměrově stabilní levné modely, PETG pro rovnováhu pevnosti a odolnosti proti vlhkosti a konstrukční vlákna, jako je nylon, polykarbonát a kompozity plněné uhlíkovými vlákny pro díly, které musí vydržet skutečné zacházení a mechanické zatížení. Přilnavost vrstvy je směrová , což znamená, že díly FDM jsou znatelně pevnější, když jsou naloženy v rovině každé vrstvy, než když jsou naloženy přes hranice vrstev, takže kompetentní dodavatel 3D tisku plastových prototypů FDM z Číny záměrně nasměruje díl podle očekávané dráhy zatížení, místo aby jej tiskl v jakékoli poloze, při které by bylo použito nejméně materiálu.
Povrch ve skutečném stavu vykazuje viditelné čáry vrstev v typických rozlišeních mezi 0,1 mm a 0,3 mm, hrubší než pryskyřicové procesy, ale zcela přijatelné pro funkční prototypy, vnitřní součásti a díly určené k lakování po broušení. Pro aplikace, kde je viditelná textura nepřijatelná, doporučují služby v oblasti tisku plastů místo toho proces pryskyřice nebo nylonového prášku, přičemž si FDM vyhrazují pro jeho skutečné přednosti: rychlost, nízké náklady na díl při nízkém objemu a velmi širokou škálu dostupných technických materiálů.
CNC frézování: Standard pro prizmatické přesné díly
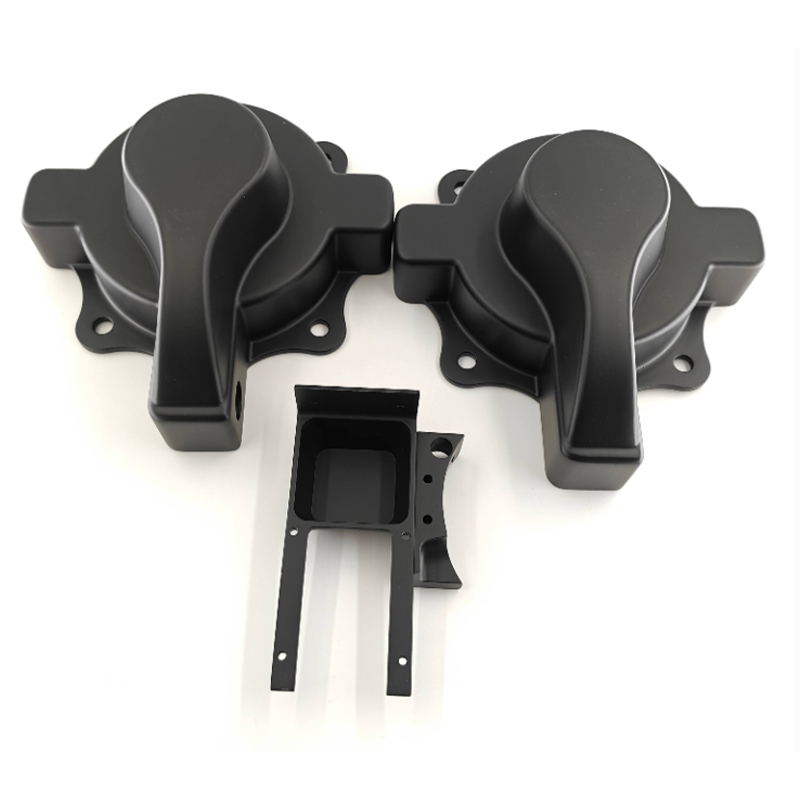
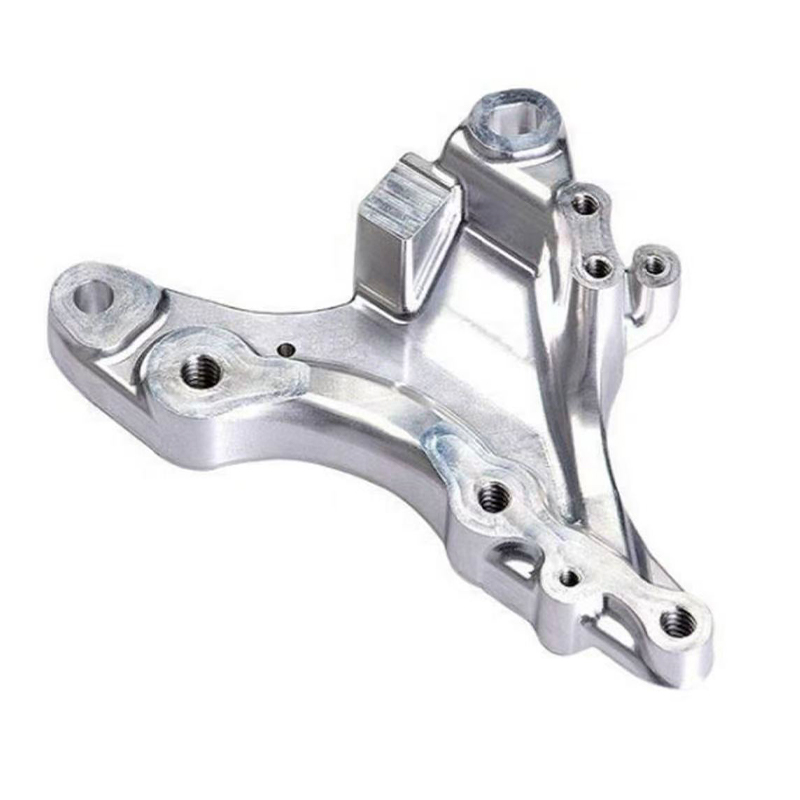
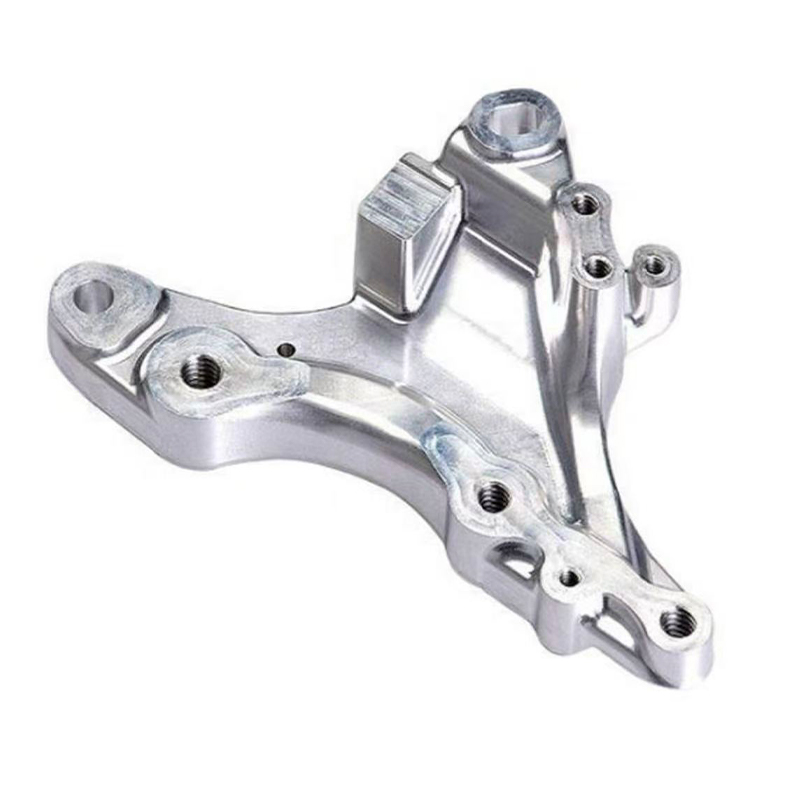
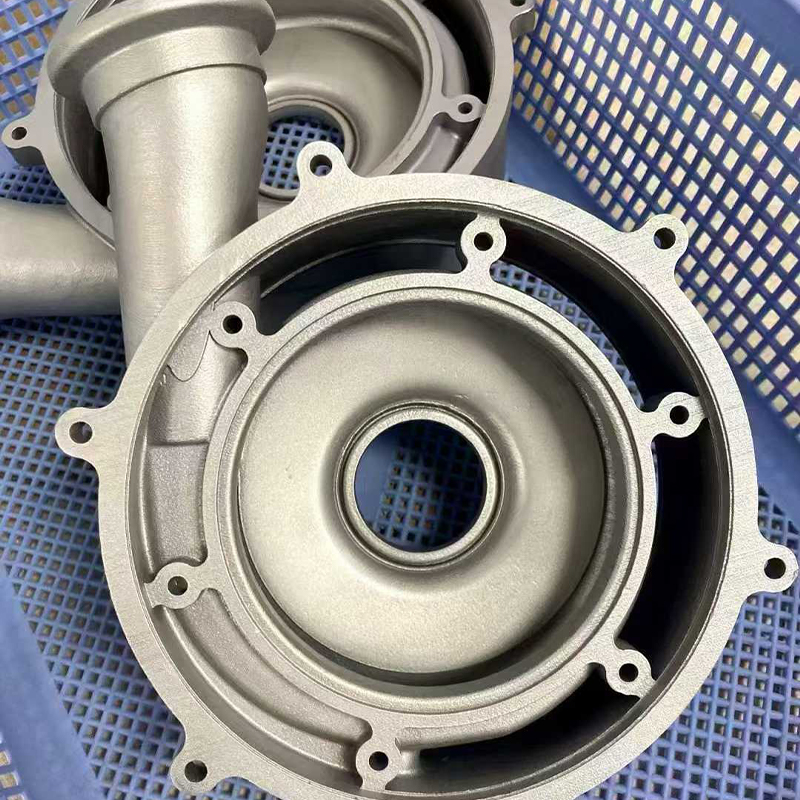
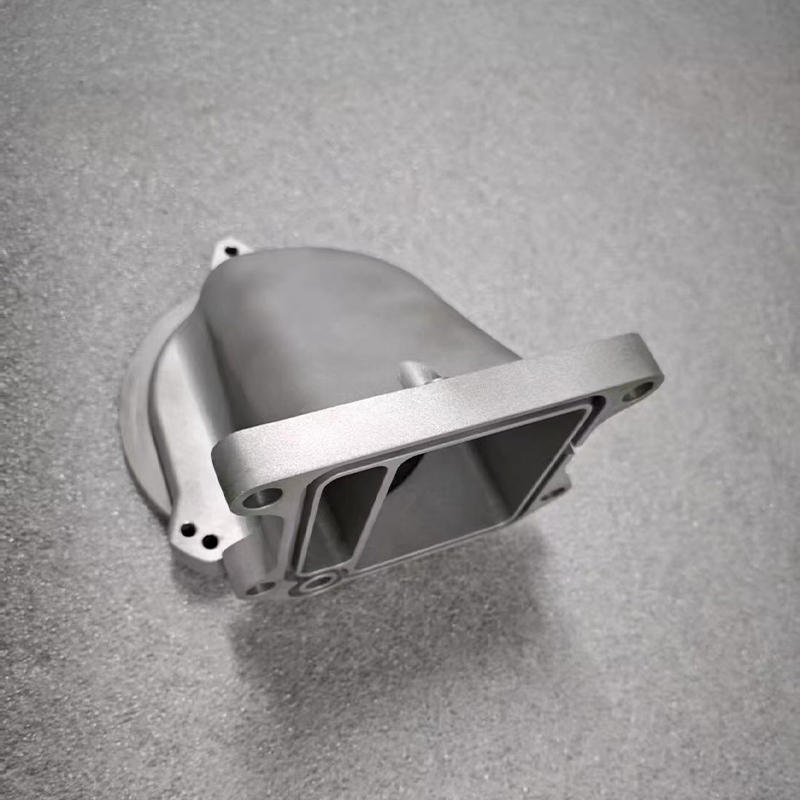
CNC frézování odstraňuje materiál z pevného bloku pomocí rotujících řezných nástrojů vedených po naprogramovaných drahách a zůstává primární cestou pro díly definované plochými plochami, kapsami, drážkami, přesnými otvory a montážními prvky. Výrobce CNC frézovacích služeb v Číně pracuje z hliníku, oceli, nerezové oceli, mosazi, titanu a řady technických plastů a proces se škáluje od jediného prototypu cnc frézování až po výrobní série tisíců stejných dílů.
Tříosé versus víceosé frézování
Standardní tříosé frézování efektivně zvládá většinu prizmatické geometrie a je páteří každé vlastní cnc frézovací operace. Díly s prvky na více plochách však vyžadují přemístění mezi operacemi, pokud dílna nemá čtyřosou nebo pětiosou funkci, a každé přemístění představuje malou příležitost k chybě při stohování. Oddělení CNC frézování kovů vybavené víceosými stroji může držet prvky na několika plochách do jediného souřadnicového systému v jednom nastavení, což podstatně zlepšuje vztah mezi těmito prvky ve srovnání se součástí, která byla převrácena a znovu upnuta dvakrát.
Kde velké cnc frézování mění konverzaci
U nadrozměrných desek, konstrukčních držáků a základních rámů závisí velké cnc frézování na portálových strojích s prodlouženým pojezdem spíše než na standardních vertikálních obráběcích centrech. Tepelná stabilita se u velkých dílů stává dominantním problémem Protože kolísání teploty přes hliníkovou desku v metrovém měřítku může posunout prvek měřitelně mimo toleranci ještě předtím, než díl vůbec opustí stroj, což je důvod, proč seriózní velkoformátové dílny obrábějí v prostředí s řízenou teplotou a umožňují normalizaci materiálu před konečnými řezy.
CNC soustružení: Správný proces pro rotační geometrii
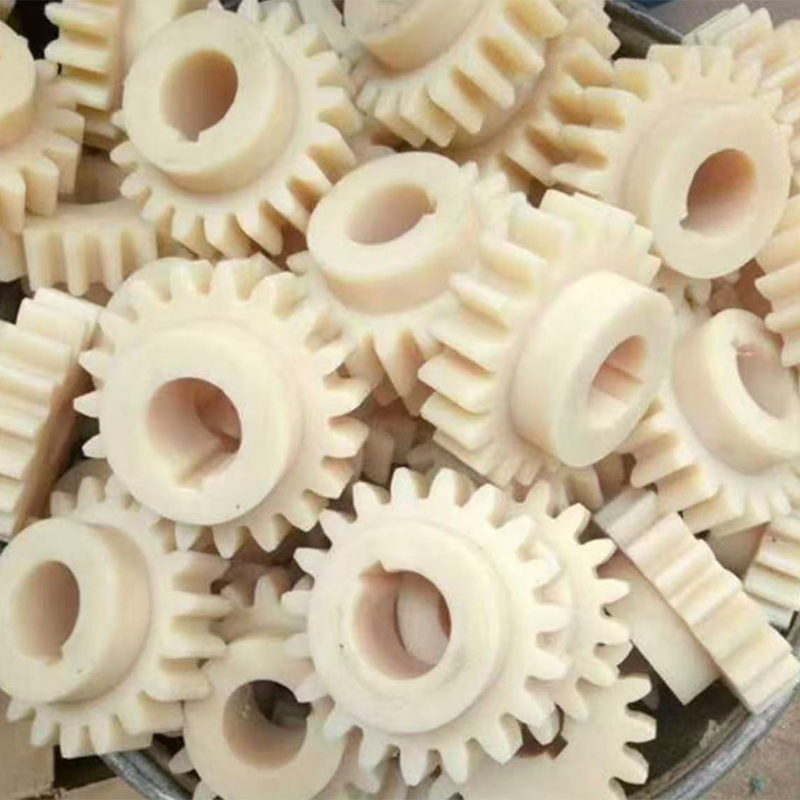
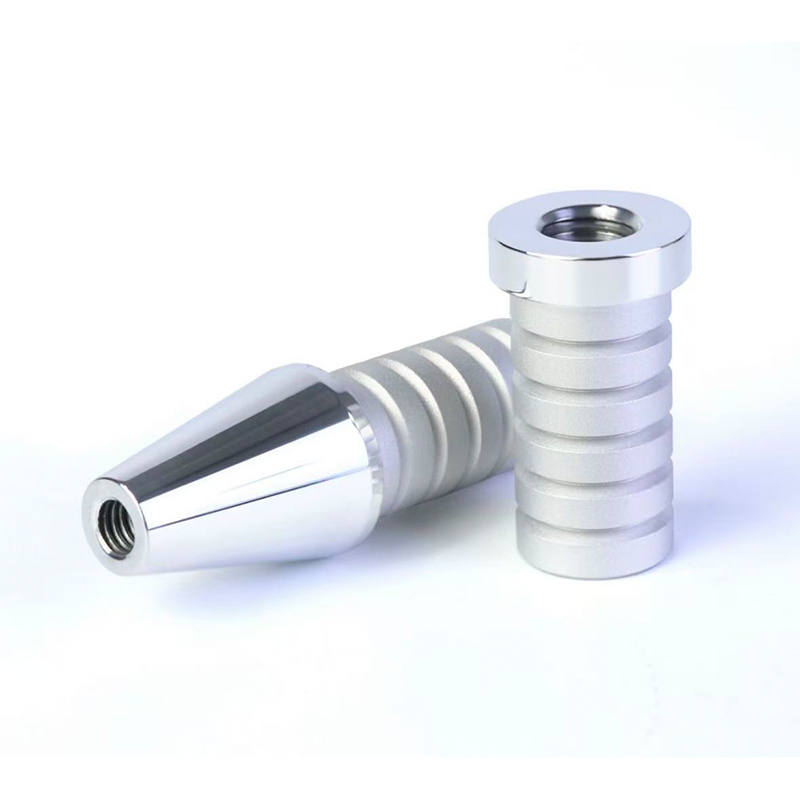
CNC soustružení otáčí obrobek proti stacionárnímu nebo pohyblivému řeznému nástroji, což z něj činí přirozený proces pro jakoukoli část, která je v podstatě válcová: hřídele, pouzdra, vřetena, čepy, válečky a závitové fitinky. Čínská továrna na CNC soustružení obvykle udržuje tolerance přísnější a povrchy dokončuje důsledněji na rotačních součástech, než kdy by frézování dokázalo, protože kontinuální rotace vytváří přirozeně stejnoměrný povrch spíše než série samostatných průchodů nástrojem.
Živé nástroje a kombinované operace
Moderní soustružnická centra vybavená živými nástroji dokážou frézovat ploché, vrtat příčné otvory a řezat drážky pro pero bez přenášení součásti na samostatnou frézku, což je přesně způsob, jak společnost soustružení cnc snižuje počet nastavení, které vyžaduje složitá rotační součást. To je důležité, protože cnc přesné soustružení do značné míry závisí na zachování jediné, nepřerušené reference od surové tyče až po hotový díl; každý další přenos mezi stroji je další příležitostí k posunu soustřednosti.
Čínský OEM dodavatel CNC soustružení vyrábějící velké objemy jedné rotační součásti, jako je pouzdro nebo ramenní šroub, obvykle provádí práci na CNC soustruhu s podáváním tyče, což umožňuje nepřetržitou bezobslužnou výrobu, jakmile je program ověřen. Čínský výrobce CNC soustružení ODM vyvíjející novou rotační součást z klientského konceptu naproti tomu stráví úměrně více času ověřováním prvního článku, než se zaváže k tomuto nepřetržitému provozu.
Frézování a soustružení vedle sebe
Níže uvedená tabulka shrnuje, kde se frézování a soustružení přirozeně používá, aby pomohla konstrukčnímu týmu nasměrovat díl do správného procesu, než bude požadována nabídka.
| Atribut | CNC frézování | CNC soustružení |
|---|---|---|
| Nejlépe padnoucí geometrie | Prizmatické bloky, desky, pouzdra | Hřídele, pouzdra, rotační díly |
| Typická tolerance | ±0,02 mm | ±0,01 mm na průměru |
| Povrchová úprava | Ra 1,6–3,2 µm | Ra 0,8–1,6 µm |
| Typická nastavení pro složitou součást | 2–4 (nebo 1 s 5 osami) | 1–2 s živými nástroji |
| Využití materiálu | Střední, bloková zásoba | Vysoká, barová zásoba |
Tabulka objasňuje bod, který mnoho kupujících poprvé přehlédl: soustružení má obecně užší průměrovou toleranci než frézování na ekvivalentním lineárním rozměru, protože rotující obrobek proti pevnému nástroji odstraňuje chybu polohování, která pochází z pohybu frézy přes více os. Frézování na oplátku nabízí geometrickou svobodu, kterou soustružení prostě nemůže: kapsy, neválcové nálitky a víceplošné sady prvků jsou přirozenou oblastí frézování. Součást, která kombinuje válcové tělo s plochými montážními prvky, jako je obrobená konzola s hřídelí na jednom konci, je často vedena oběma procesy postupně. , nejprve soustružené pro rotační těleso a poté vyfrézované pro plošky, otvory a drážky pro pero, které dokončují součást.
Přesné CNC frézování: Tolerance držení, na které skutečně záleží
Slovo přesnost se v tomto odvětví používá volně, takže stojí za to jej konkrétně definovat. Čínský výrobce přesného CNC obrábění, který nabízí vysoce přesné CNC frézování, by měl být schopen bez váhání uvést, jakou toleranci má jejich zařízení pro konkrétní typ funkce, podle jaké metody kontroly a na jaké úrovni spolehlivosti. Tvrzení služby Precision CNC Milling Service, která nemohou být podložena zprávou o měření a kalibrovaným přístrojem, nejsou tvrzeními, která stojí za to spoléhat na kritickou montáž.
Co ve skutečnosti řídí přesnost frézovaného dílu
Výsledky přesného frézování v reálném světě dominují čtyři faktory: tuhost stroje a tepelná stabilita, design upínacího přípravku, který eliminuje pohyb součásti pod řezným zatížením, výběr nástroje přizpůsobený materiálu a hloubce prvku a měření v průběhu procesu, které zachytí posun dříve, než je ovlivněna celá dávka. Součást obrobená v jediném nastavení na pevné 5osé platformě bude trvale překonávat stejnou součást obrobenou ve čtyřech samostatných sestavách na základním 3osém stroji. i když oba stroje jsou nominálně schopné stejné přesnosti polohování, protože každá událost opětovného upevnění znovu zavádí nejistotu vyrovnání.
Kde služby prototypování cnc zapadají do přesné konverzace
Přesnost se nevztahuje pouze na výrobní série. cnc prototypovací služby existují speciálně pro ověření toho, že nejtěsnější vlastnosti návrhu mohou být skutečně zachovány, než se zaváže k plné dávce. Jediný přesně obrobený prototyp, měřený proti výkresu souřadnicovým měřicím strojem, řekne konstrukčnímu týmu více o vyrobitelnosti než jakákoliv simulace a je mnohem levnější objevit problém s tolerancí na jednom dílu než na pěti stovkách.
Porovnání doby přípravy napříč FDM, frézováním, soustružením a litím
Vodorovný pruhový graf níže porovnává typickou uplynulou dobu realizace, od vydaného souboru po zabalené díly, napříč čtyřmi dosud pokrytými procesy pro středně složitý díl o velikosti dávky dvacet kusů.
Čtení této tabulky spolu s dřívějšími popisy procesů objasňuje běžnou mylnou představu: při dávce dvaceti kusů není vakuové lití automaticky nejrychlejší možností, protože samotná stavba formy zabere několik dní, než může začít jakékoli odlévání. Plastový tisk FDM zůstává nejrychlejší cestou při této velikosti šarže, konkrétně proto, že dvacet dílů lze často vnořit a vytisknout dohromady v jediném cyklu sestavování, zejména u menších součástí. CNC soustružení dokončuje před frézováním při této velikosti dávky pro díly skutečně vhodné pro soustruh, což odráží efektivitu kontinuální výroby s posuvem tyče, jakmile je první díl ověřen. CNC frézování je umístěno uprostřed a jeho přesná poloha silně závisí na tom, kolik nastavení daná geometrie vyžaduje. Figura vakuového lití by neměla být chápána jako slabina procesu ; spíše to odráží, že sedm dní zahrnuje výrobu forem a tato časová investice se vyplatí právě tehdy, když várka přesáhne dvacet kusů, což již ukázala dřívější crossover analýza v této sérii.
Vakuové lití a polyuretanové pryskyřice: Násobení ověřeného dílu
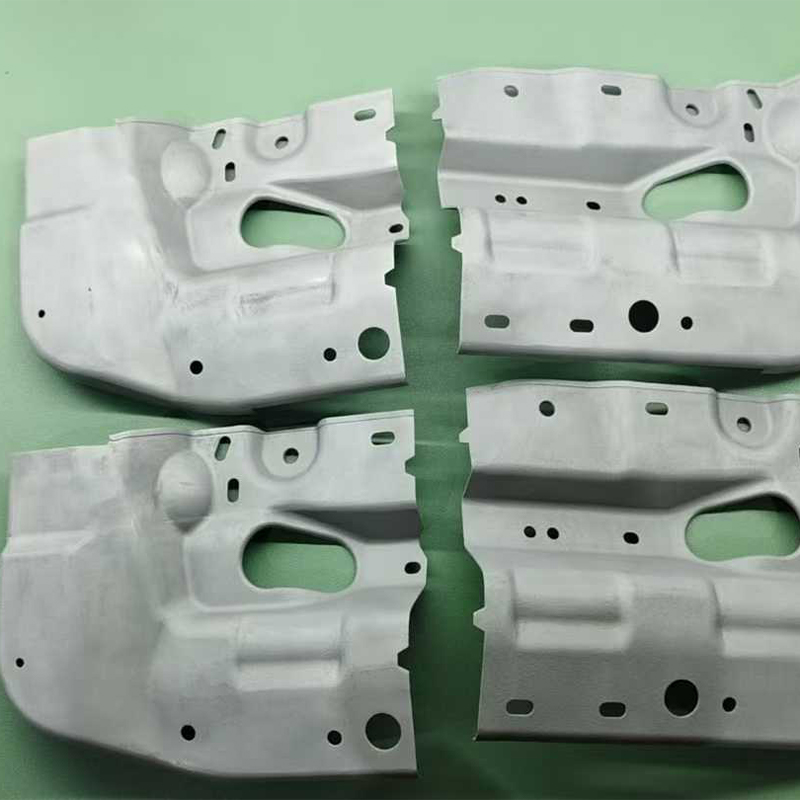
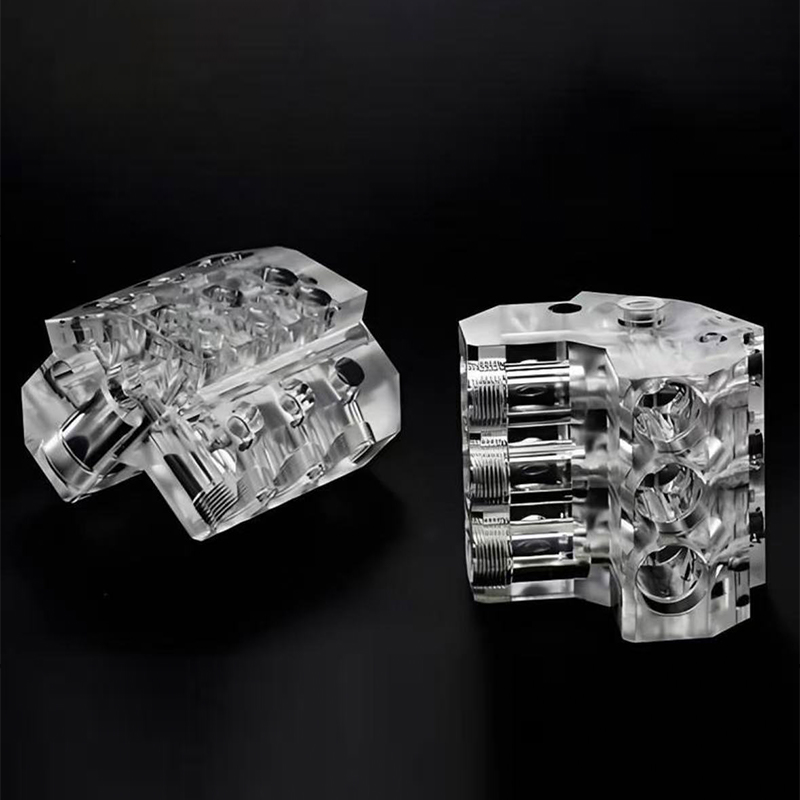
Jakmile je návrh ověřen, ať už jako obrobený prototyp nebo tištěná předloha, může čínský výrobce zakázkového vakuového lití přeměnit tento jediný schválený vzorek na konzistentní šarži bez nákladů nebo doby přípravy tvrdých nástrojů. Proces začíná vzorovým vzorem, nejčastěji precizně opracovaným nebo pryskyřičným tištěným dílem dokončeným na přesný povrch, jaký výrobní díl vyžaduje, protože silikonová forma věrně reprodukuje každý detail této předlohy, včetně jakékoli nedokonalosti.
Proč je výběr polyuretanové pryskyřice důležitý
Čínský výrobce vakuového lití silikonových forem má na skladě řadu polyuretanových pryskyřic navržených tak, aby simulovaly specifické výrobní plasty: tuhé třídy podobné ABS pro kryty, flexibilní třídy podobné pryži pro těsnění a rukojeti, třídy plněné sklem pro tuhost a průhledné třídy pro světlovody a čočky. Polyuretanové vakuové lití může také obsahovat prvky, které by byly obtížné ve formovaném výrobním dílu jako jsou vícenásobné tvrdoměry odlévané do jediné součásti postupným litím nebo kovové vložky umístěné ve formě před zavedením pryskyřice.
Kompresní lisované silikonové díly jako doplňková cesta
Tam, kde je součást skutečně komponentou ze silikonového kaučuku spíše než simulací tuhého plastu, používá čínský výrobce speciálních kompresních silikonových dílů zcela jiný proces: surový silikonový kaučuk se umístí do zahřáté kovové dutiny formy a vytvrdí se pod tlakem, čímž se vytvoří těsnění, těsnění, klávesnice, rukojeti a další elastomerní díly s materiálovými vlastnostmi pravého silikonu, spíše než pryskyřice, která pouze připomíná plast. Tato cesta se obvykle volí, když se díl musí v provozu opakovaně ohýbat, odolávat širokému teplotnímu rozsahu nebo poskytovat skutečné elastomerové těsnění, což jsou aplikace, kde by simulace polyuretanového vakuového lití časem neobstála.
Efektivita nákladů napříč velikostmi dávek: Zobrazení sloupcového grafu
Sloupcový graf níže ukazuje relativní úsilí na díl pro FDM, CNC obrábění a vakuové lití v pěti velikostech dávek, s použitím indexové stupnice, kde nižší je efektivnější, aby se ukázalo, jak se nejúčinnější trasa posouvá s rostoucím objemem.
Tento sloupcový graf činí vzor křížení spíše konkrétní než abstraktní. V jednom kuse je FDM jednoznačně nejefektivnější cestou, protože nevyžaduje žádné programování, žádné upínání a vůbec žádné investice do nástrojů. O deset kusů se již tyto tři cesty znatelně sblížily, přičemž vakuové lití zaplnilo velkou část mezery, protože cena formy se začala rozšiřovat na více dílů. Po třiceti kusech sedí tři sloupce těsně vedle sebe a označují přechodovou zónu, kde správná volba závisí více na toleranci a požadavcích na materiál než na hrubé účinnosti. O sto kusů se vakuové lití stalo pro tento konkrétní profil součásti výrazně méně efektivní než FDM nebo CNC, což připomíná, že bod křížení se posouvá s velikostí a složitostí součásti spíše než podle jednoho univerzálního čísla. Při třech stech kusech zůstávají CNC obrábění a FDM životaschopné, zatímco vakuové lití pro tento profil by bylo obvykle nahrazeno rozhovorem o výrobních nástrojích , která leží mimo rozsah čtyř zde porovnávaných procesů.
Porovnání schopností napříč všemi čtyřmi trasami
Radarová tabulka níže hodnotí FDM tisk plastů, CNC frézování, CNC soustružení a vakuové lití podle pěti kritérií, která se neustále opakují ve skutečných konverzacích o zdrojích, na stupnici od jedné do pěti.
Čtyři překrývající se tvary vyprávějí souvislý příběh, který byl jednou přečten vedle sebe. FDM dosahuje nejdále směrem k rychlosti a geometrické svobodě jednoho kusu, což potvrzuje svou roli jako nejrychlejší způsob, jak držet složitý tvar bez jakéhokoli nářadí. CNC soustružení se zřetelně rozšiřuje směrem ke kontrole tolerancí, což odráží jeho přirozenou výhodu v diametrální přesnosti pro rotační prvky, zatímco se snižuje na geometrickou svobodu, protože je zásadně omezeno na tvary vyrobitelné rotací. CNC frézování zaujímá širokou a vyváženou stopu napříč tolerancí, povrchovou úpravou a rozsahem materiálů, což je přesně důvod, proč zůstává výchozí volbou pro obecné přesné součásti. Vakuové lití silně táhne směrem ke škálovatelnosti dávek a povrchové úpravě, zatímco se prudce stahuje zpět rychlostí jednoho kusu, čímž odpovídá jeho identitě jako multiplikačního procesu postaveného na již ověřeném dílu. Absence jediného dominantního tvaru na tomto grafu je ústřední lekcí celého srovnání : návrh, který začíná jako koncepční model FDM, prochází CNC frézováním nebo soustružením pro funkční ověření a končí jako dávka vakuově odlévaná jednoduše následuje přirozenou cestu, pro kterou byl každý proces vytvořen.
O společnosti Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
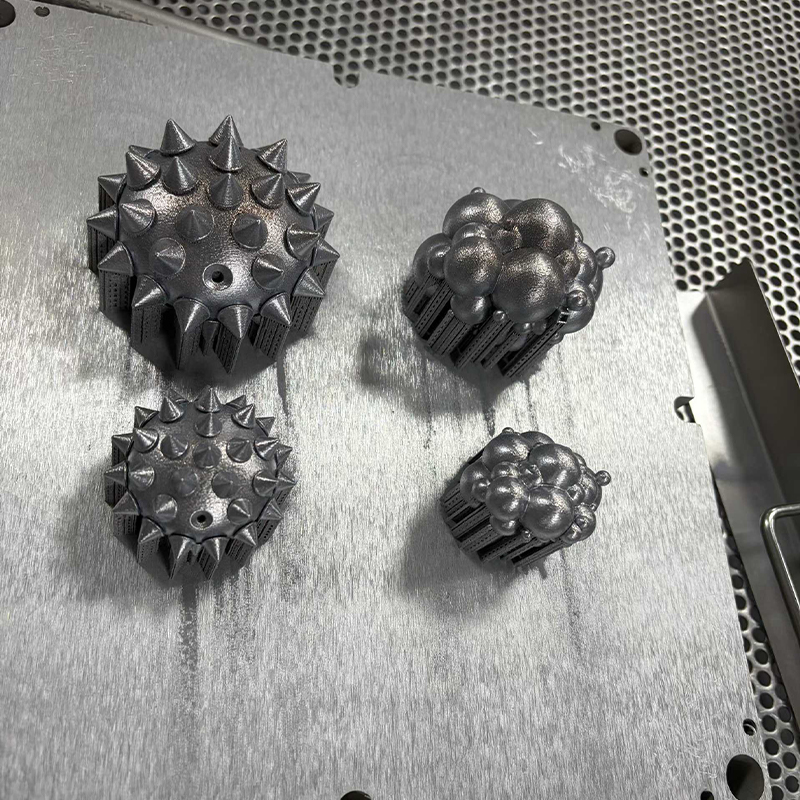
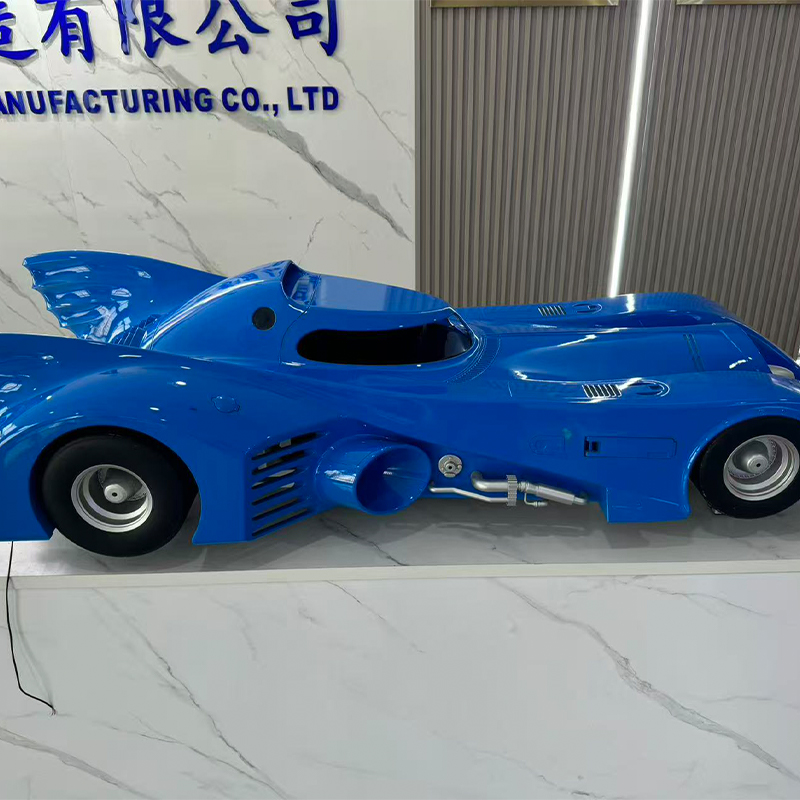
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. je průkopníkem v oblasti průmyslových inovací a výroby. Náš tým odborníků proměňuje nápady klientů v praktické, estetické návrhy produktů. Nabízíme 3D tisk na pryskyřici, nylon, kov a další materiály a máme pokročilé obrábění. Replikace silikonových forem umožňuje nízkonákladovou a vysoce přesnou malosériovou výrobu. Povrchové úpravy jako lakování zlepšují vzhled produktu. S naší jednorázovou službou mohou klienti dokončit proces návrhu až po produkt na jedné platformě, což šetří čas a náklady. Naším cílem je být spolehlivým dlouhodobým partnerem pro průmyslový rozvoj.
V rámci této struktury FDM plastový tisk podporuje nejranější koncepční iterace, přesné CNC frézování a soustružení ověřuje a vyrábí funkční kovové a plastové komponenty, vakuové lití a lisované silikonové díly rozšiřují ověřený design do konzistentní malé šarže a povrchová úprava dodává každý díl ve stavu, který jeho zamýšlená aplikace vyžaduje. Každá fáze běží na stejném souboru součásti a stejném technickém bodu kontaktu , což je to, co ve skutečnosti odlišuje platformu na jednom místě od kolekce samostatně spravovaných dodavatelů.
Příprava součásti pro frézování, soustružení nebo odlévání
Dobře připravený soubor zkracuje čas citování a snižuje riziko chybně interpretovaného požadavku. Níže uvedený seznam obsahuje detaily, které přímo ovlivňují to, zda se frézovaný, soustružený nebo odlévaný díl vrátí přesně tak, jak bylo zamýšleno.
- Vždy, když se jedná o přesný prvek, poskytněte nativní soubor nebo soubor STEP spíše než export sítě.
- Vyjmenujte dvě nebo tři funkce, které skutečně řídí přizpůsobení nebo funkci, spíše než označovat každý rozměr jako kritický.
- Uveďte základní schéma, které díl použije ve své konečné sestavě.
- Přesně specifikujte jakost materiálu, protože hliník 6061 a 7075 nebo nerez 303 a 316 se při stejné dráze nástroje chovají velmi odlišně.
- Uveďte množství nyní a očekávané množství v následujících měsících, protože se mění, zda je efektivnější frézování, soustružení nebo vakuové lití.
Dodavatel, který obdrží tyto informace v první zprávě, může obvykle vrátit smysluplnou cenovou nabídku a komentář k vyrobitelnosti ve stejný den, místo aby procházel řadou objasňujících otázek, než skutečná konverzace vůbec začne.
Často kladené otázky
Q1: Kdy bych měl u prototypu zvolit tisk FDM místo CNC obrábění?
Zvolte FDM, pokud je prioritou rychlost a geometrická složitost spíše než přísná tolerance nebo specifický certifikovaný materiál. FDM vyniká ve vnitřních dutinách, organických tvarech a rychlých iteracích návrhu, kde se součást může měnit třikrát za týden. Jakmile se konstrukce stabilizuje a součást potřebuje specifický konstrukční materiál, úzkou toleranci nebo hotový vzhled, stává se vhodnější cestou CNC obrábění.
Q2: Jaký je rozdíl mezi tříosým a pětiosým CNC frézováním v praxi?
Tříosé frézování posouvá řezný nástroj ve třech lineárních směrech a efektivně zpracovává většinu ploché a kapsové geometrie, ale vyžaduje přemístění součásti, aby dosáhla prvků na jiných plochách. Pětiosé frézování přidává simultánní rotační pohyb, což umožňuje nástroji dosáhnout složených úhlů a více ploch bez přemístění součásti. Praktickou výhodou je, že prvky obráběné v jedné pětiosé sestavě si udržují těsnější vzájemný vztah než stejné prvky obráběné v několika tříosých sestavách.
Q3: Proč je CNC soustružení obecně přesnější než frézování pro válcové prvky?
Soustružením se obrobek nepřetržitě otáčí proti řeznému nástroji, což vytváří přirozeně stejnoměrný, soustředný povrch bez diskrétních segmentů dráhy nástroje, které by vyžadovalo frézování kruhového prvku. Tento přístup kontinuálního řezu snižuje chybu polohování, která se hromadí, když se fréza přibližuje k zakřivenému povrchu z více úhlů, což je důvod, proč jsou tolerance průměru na soustružených dílech obvykle těsnější než ekvivalentní frézované prvky.
Q4: Jak se vakuové lití liší od lisovaných silikonových dílů?
Vakuové lití nalévá polyuretanovou pryskyřici do silikonové formy, aby simuloval vzhled a mechanické chování výrobních plastů, jako je ABS nebo polypropylen, a volí se, kdy bude finální díl skutečně vyroben z tuhého nebo polotuhého plastu. Kompresní silikonové díly používají originální silikonovou pryž vytvrzovanou za tepla a tlaku v kovové formě a jsou vybrány, když samotný díl potřebuje být skutečný elastomer, jako je těsnění, těsnění nebo rukojeť, které se musí opakovaně ohýbat a odolávat širokému teplotnímu rozsahu.
Q5: Kolik nastavení vyžaduje typický složitý obrobený díl?
Na standardním tříosém stroji součást s prvky na více plochách běžně vyžaduje dvě až čtyři samostatná nastavení, z nichž každé zahrnuje přemístění a opětovné odkazování součásti. Na pětiosém stroji lze dosáhnout mnoha stejných funkcí v jediném nastavení, což snižuje jak uplynulou dobu obrábění, tak akumulovanou polohovou chybu mezi prvky. Správný počet nastavení pro daný díl závisí na jeho konkrétní geometrii a měl by být projednán s dodavatelem před konečnou cenovou nabídkou.
Q6: Jaké informace bych měl uvést při žádosti o cenovou nabídku na frézování nebo soustružení?
Zahrňte soubor STEP, 2D výkres s vyznačením kritických rozměrů a jejich tolerancí, přesný požadovaný druh materiálu, požadovanou povrchovou úpravu a množství potřebné nyní spolu s jakýmkoli očekávaným budoucím objemem. Zaznamenání provozního prostředí součásti, včetně vystavení teplotám a jakéhokoli chemického kontaktu, také pomáhá dodavateli potvrdit, že výběr materiálu je vhodný před zahájením obrábění, spíše než poté, co již byla uříznuta první dávka.
-
 Standardní FDM materiály 3D tisková služba (PLA, PETG, ABS)
-
 Služba 3D tisku PPS+CF materiálem vyztuženým uhlíkovými vlákny
-
 Služba 3D tisku PAHT+CF High Temp Nylon Carbon Fiber Materials
-
 Služba 3D tisku HT-PLA pro vysokoteplotní materiály PLA
-
 Vakuové lití materiálu podobného PP
-
 Vakuové lití materiálu podobného ABS
Kontaktní informace
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
PŘIDAT
-

Budova 7, č. 188, Hongni Section of Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang Province, Čína
autorská práva © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Výrobci integrované inteligentní výrobní platformy OEM/ODM
