- Služby 3D tisku

- Služby CNC obrábění

- Služby vakuového lití

- Služby povrchové úpravy

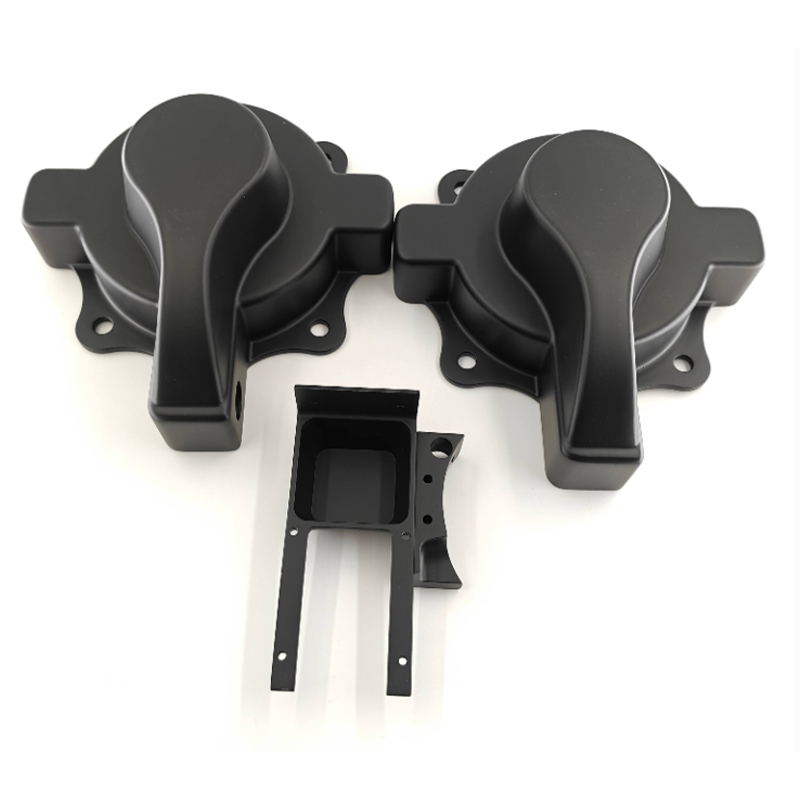
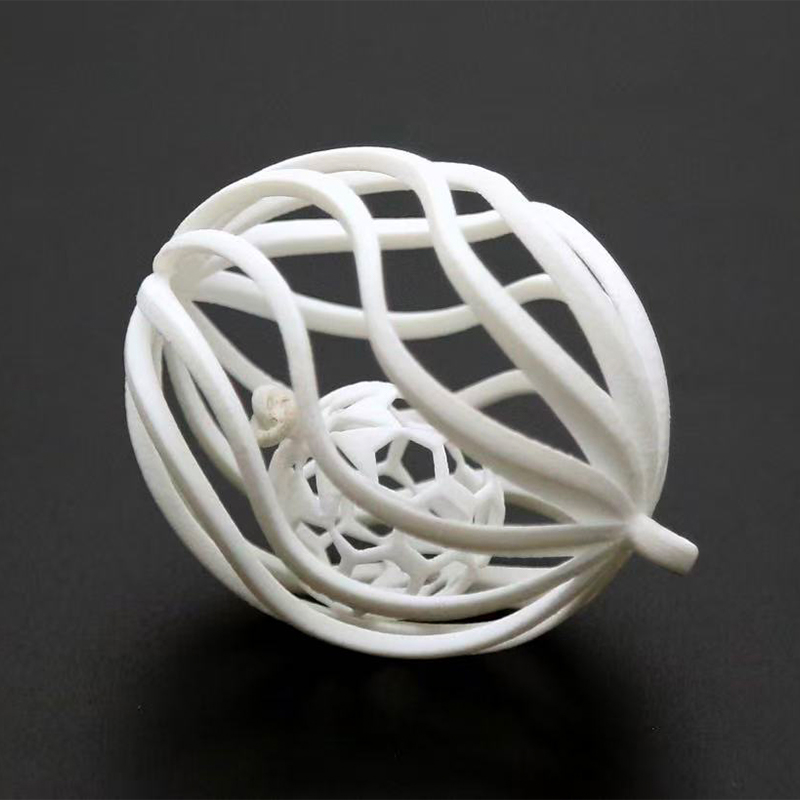
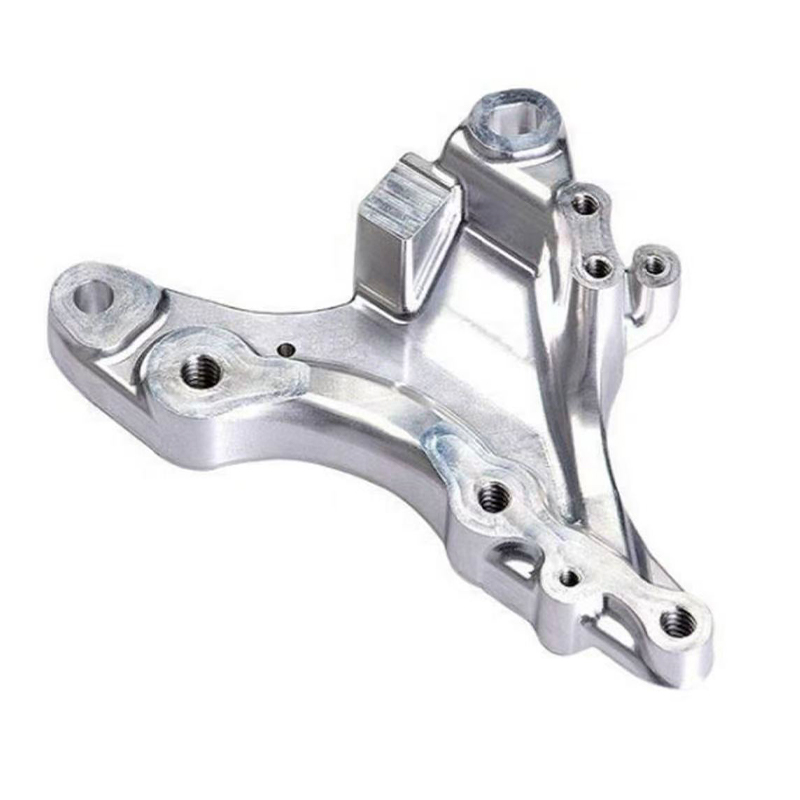
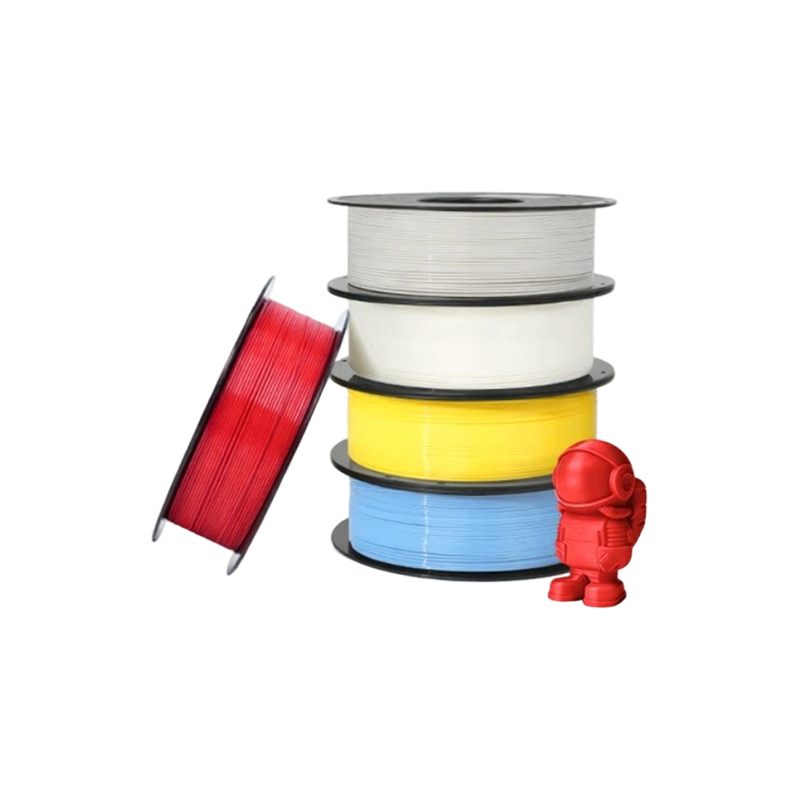
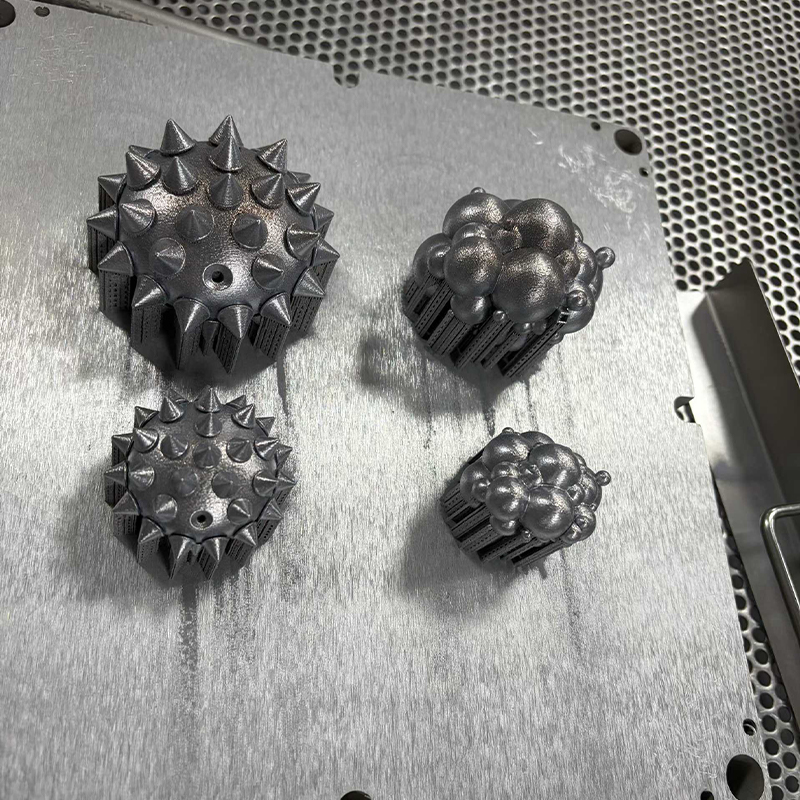
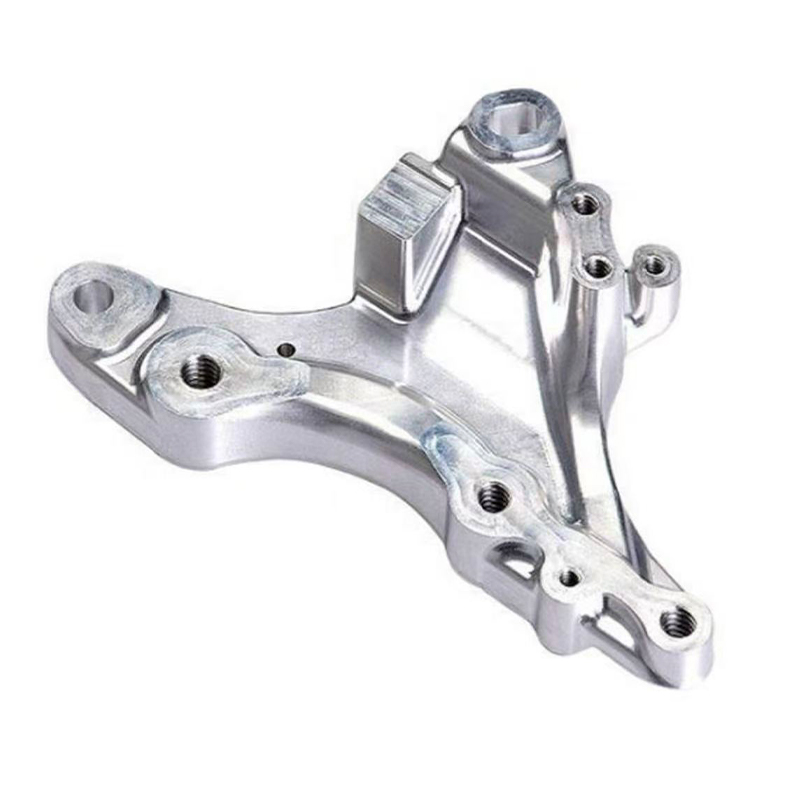
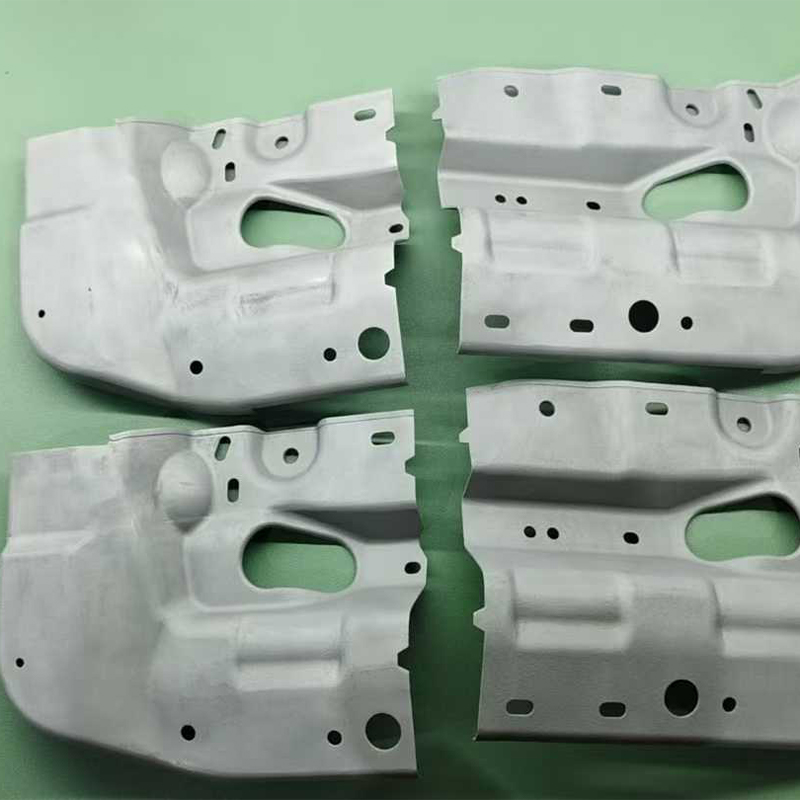
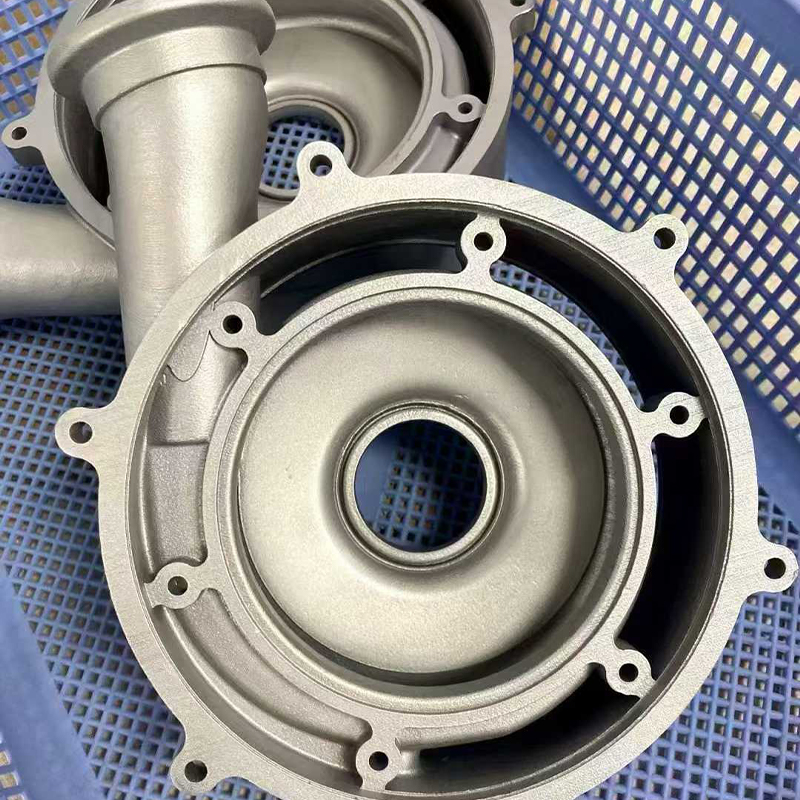
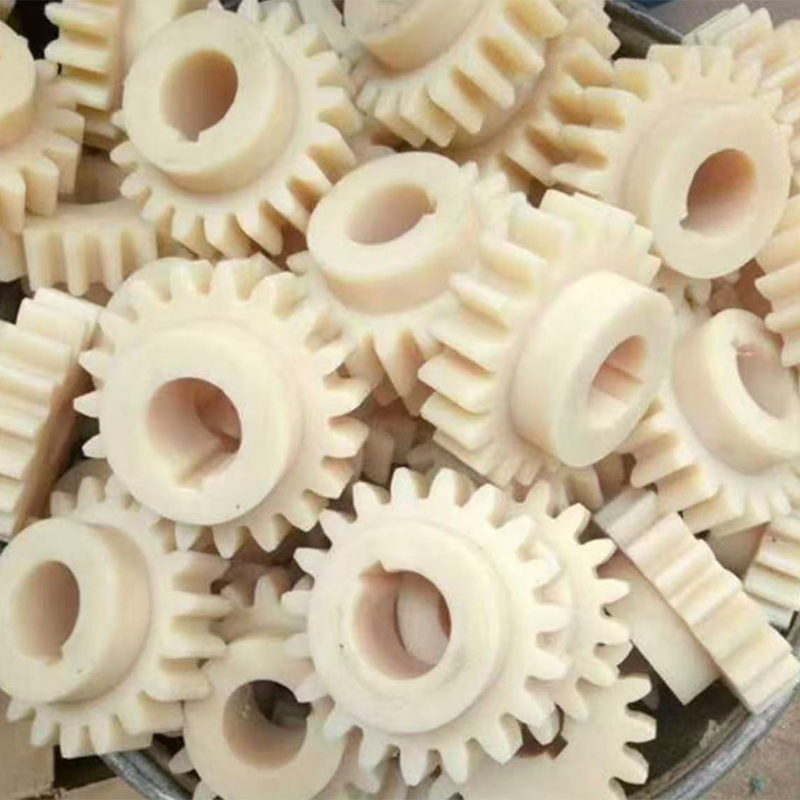
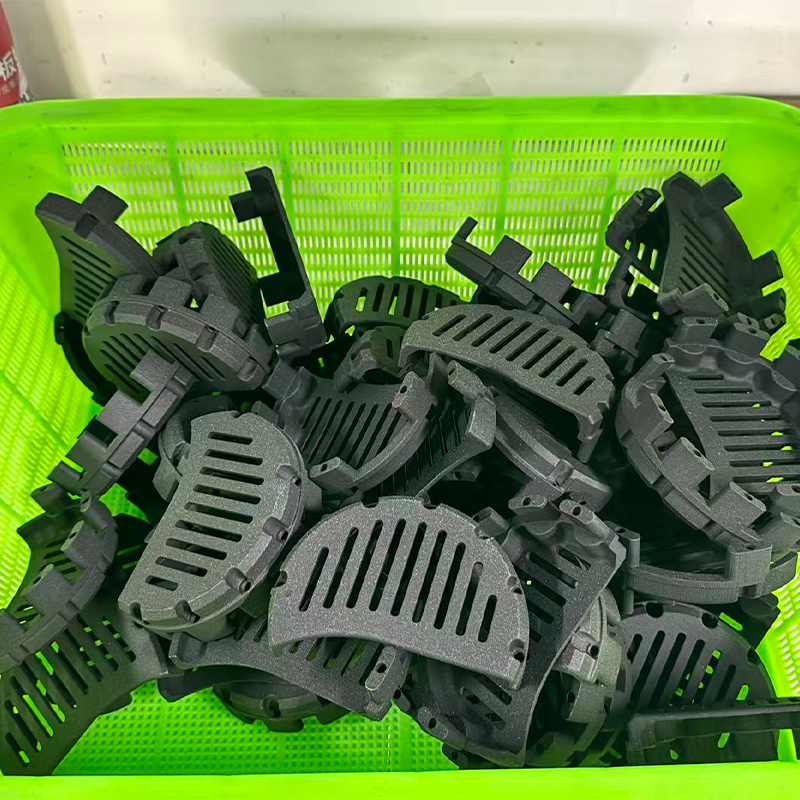
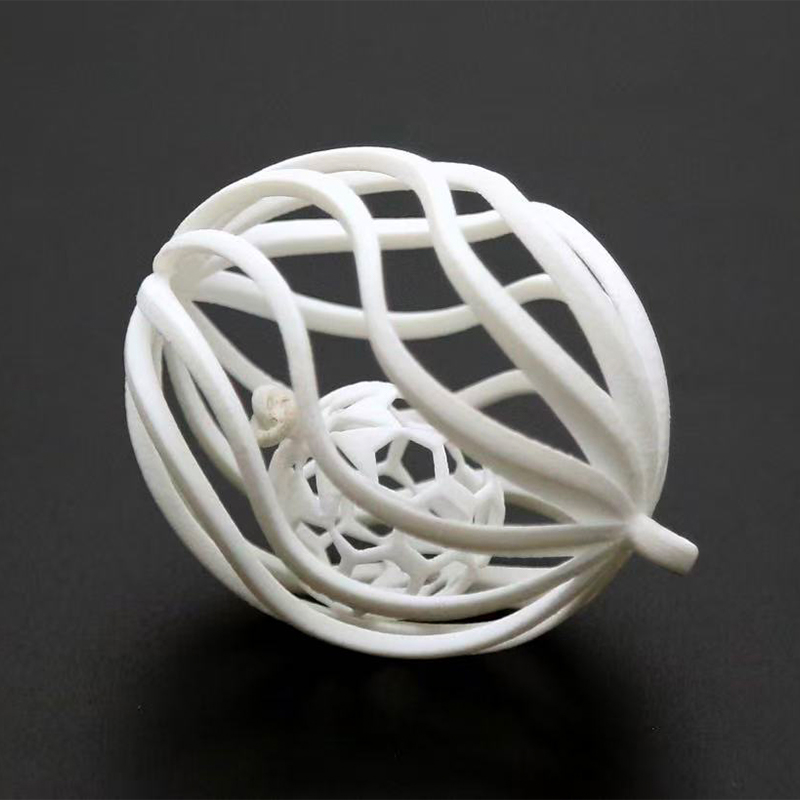
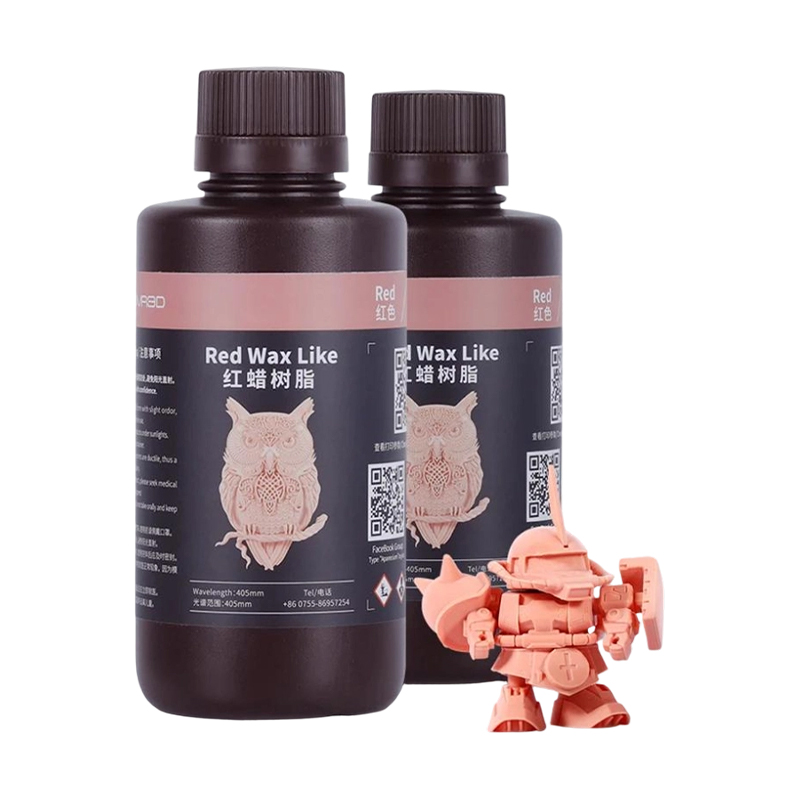
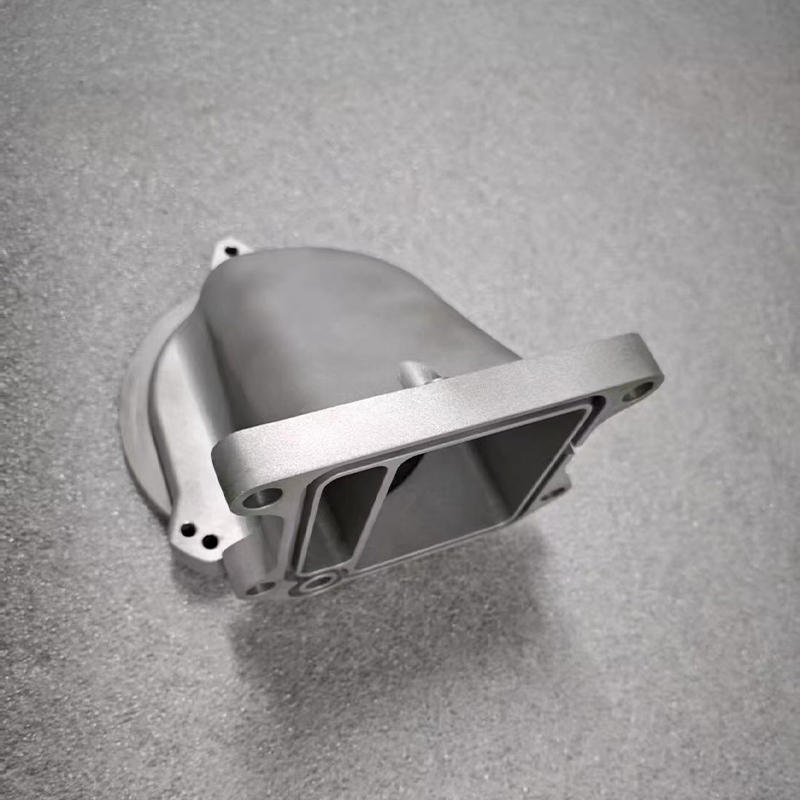
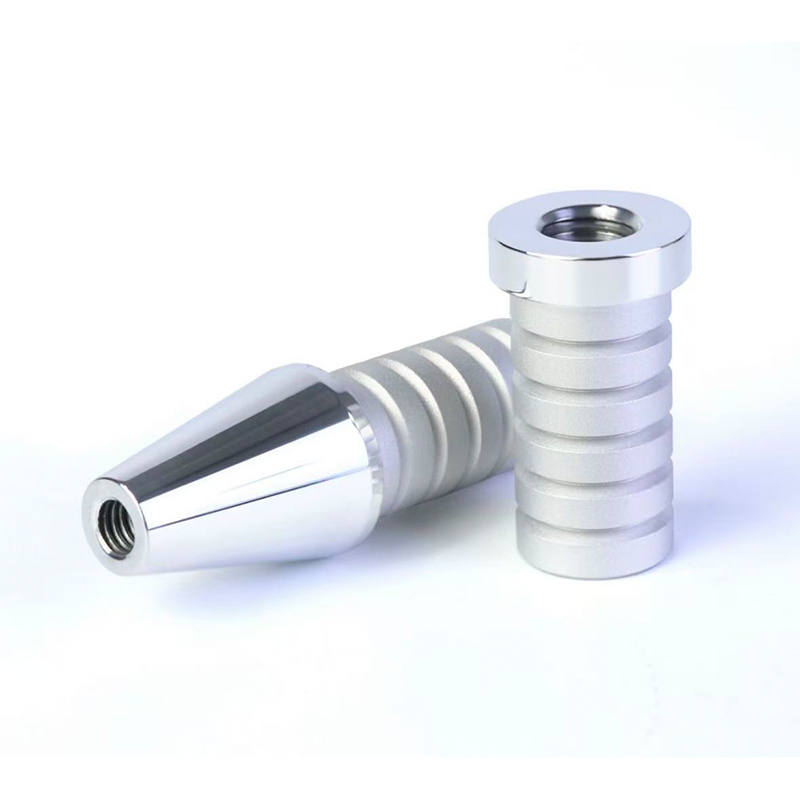
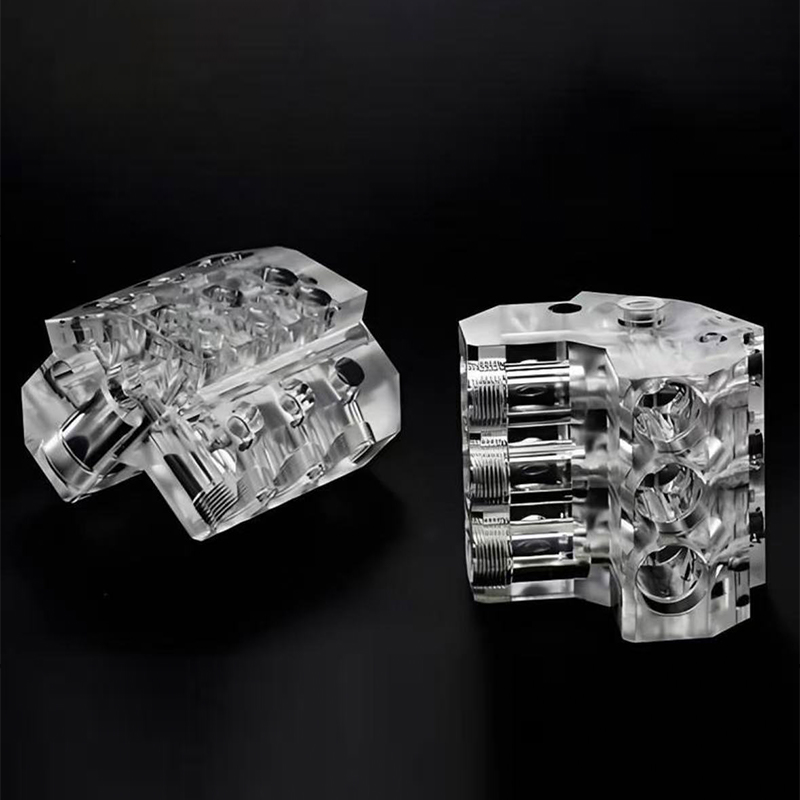
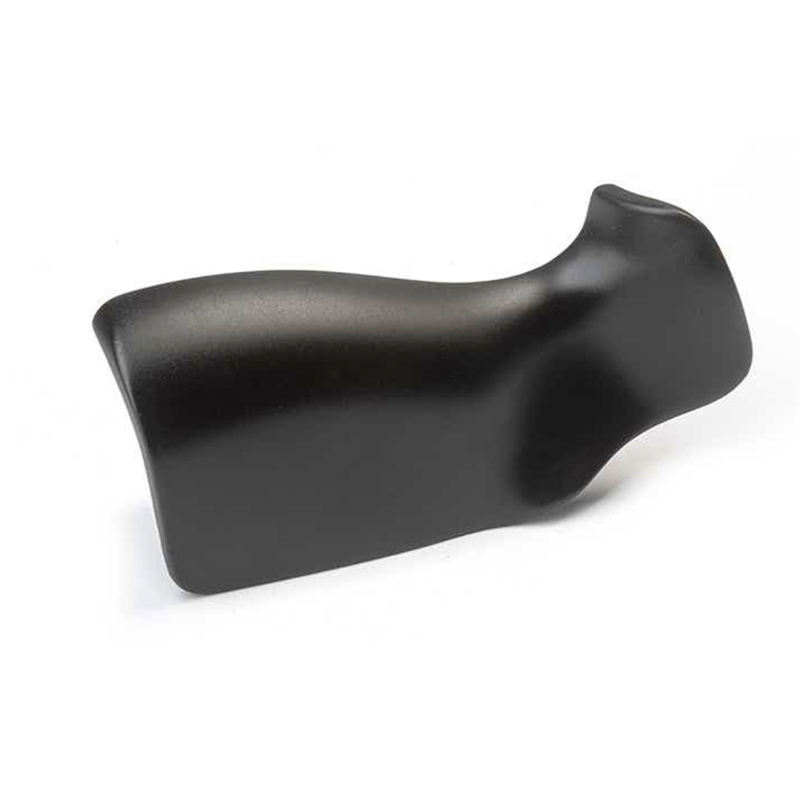
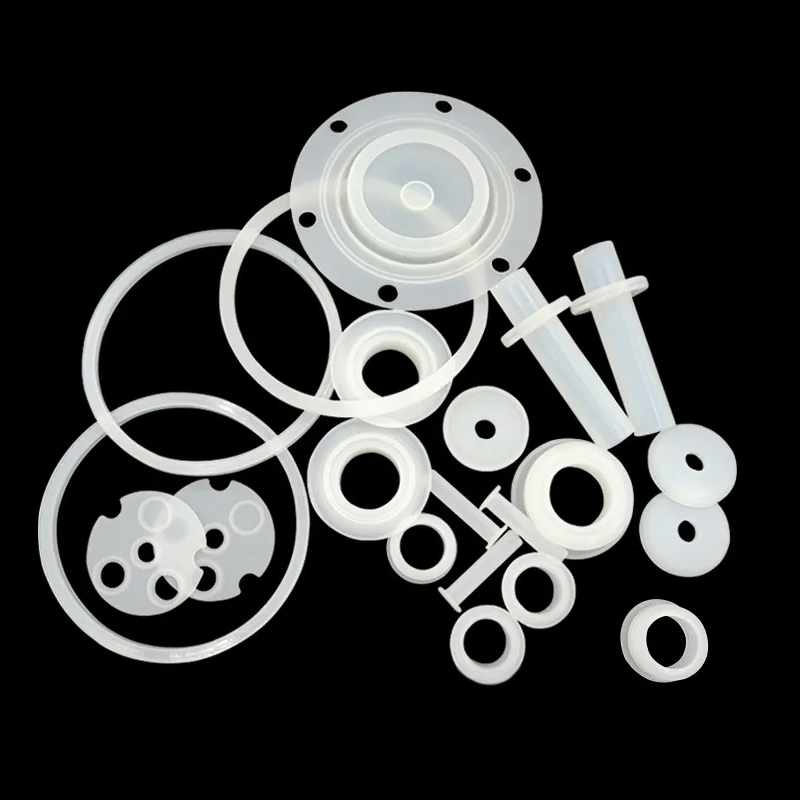
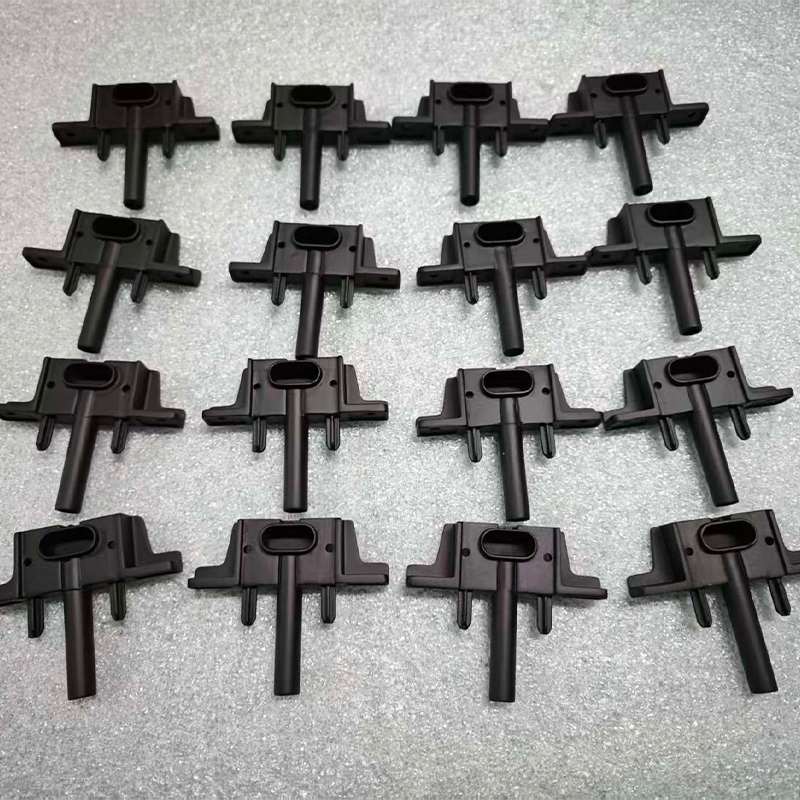
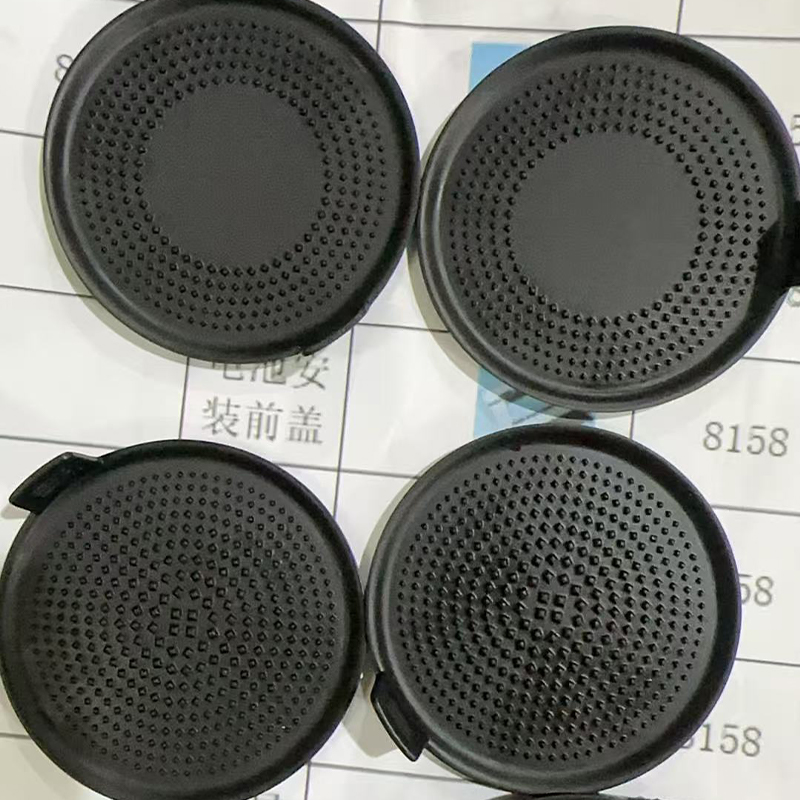
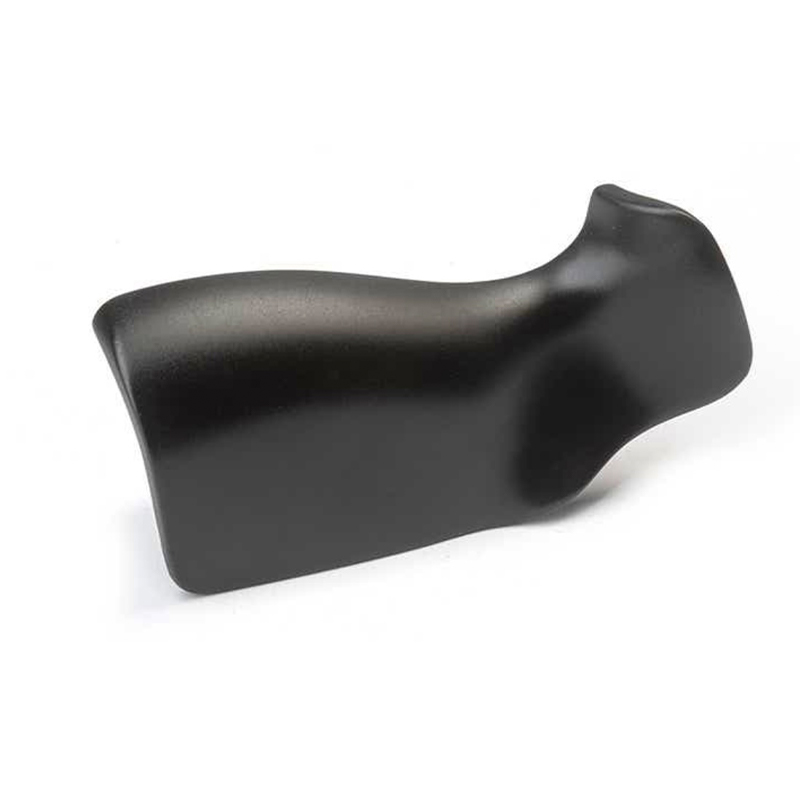
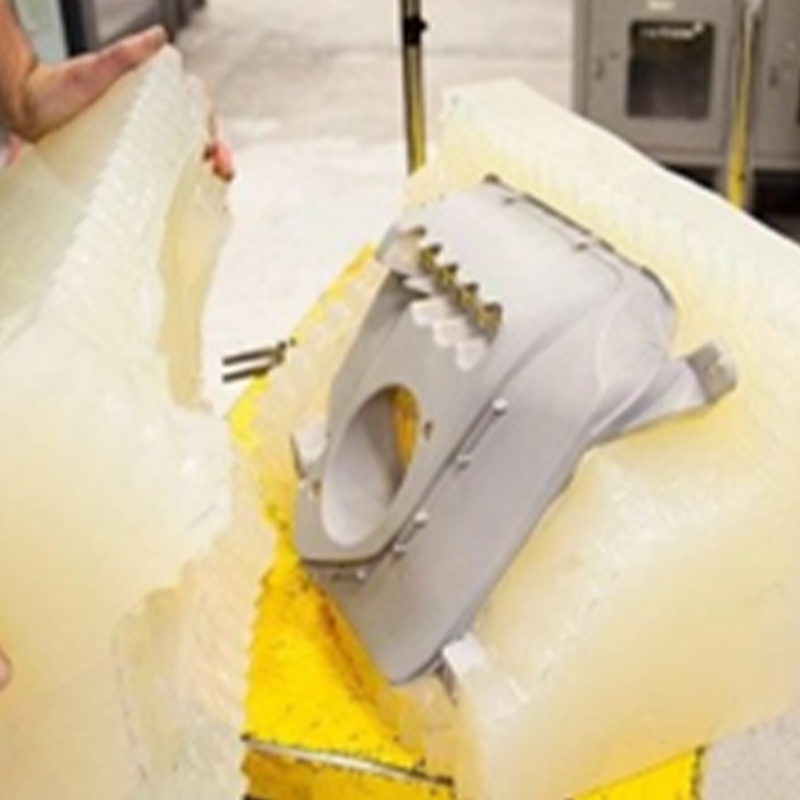
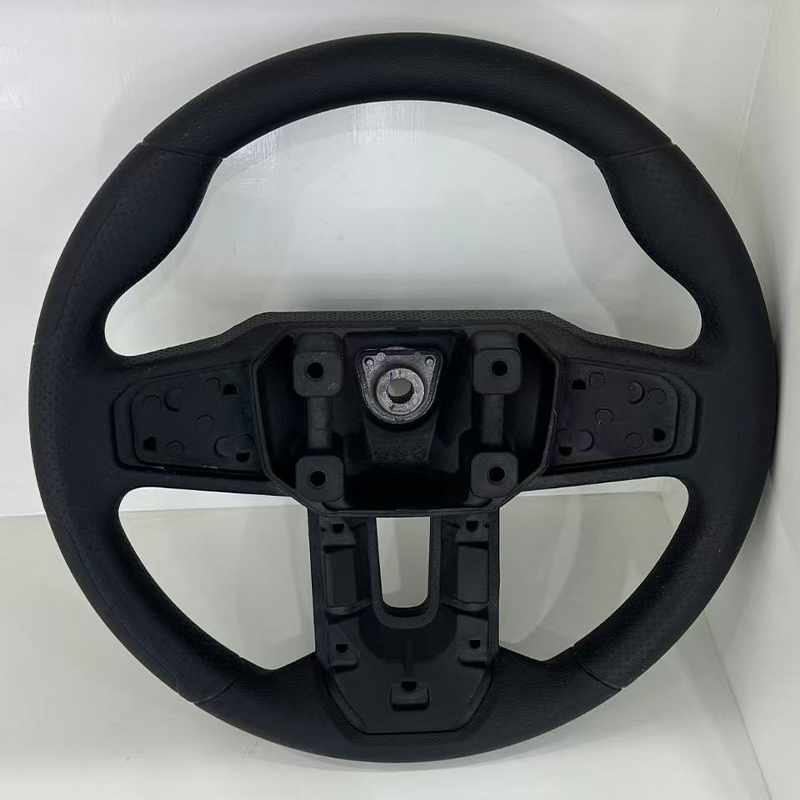
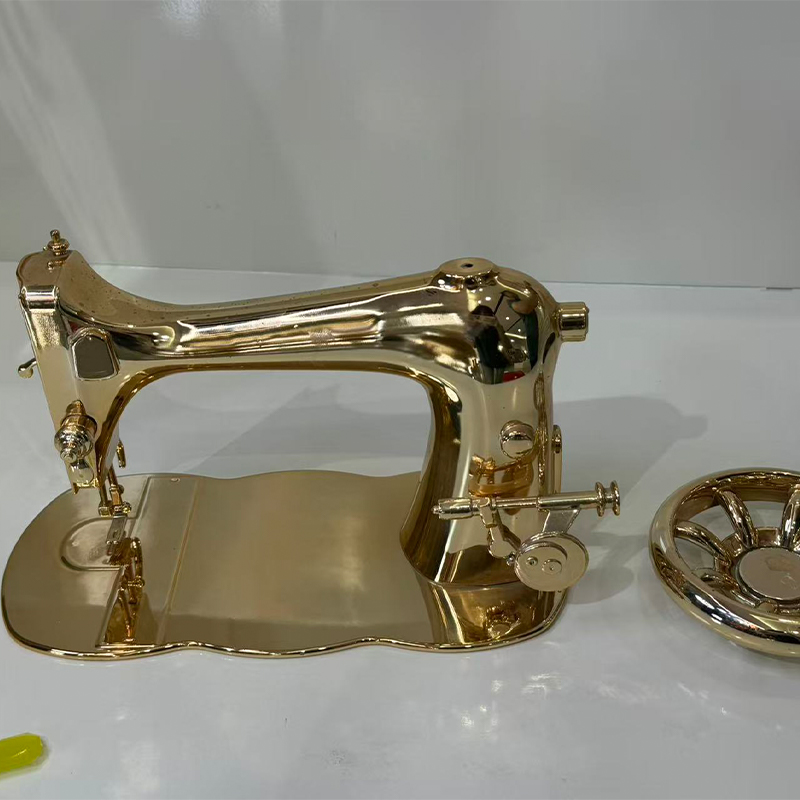
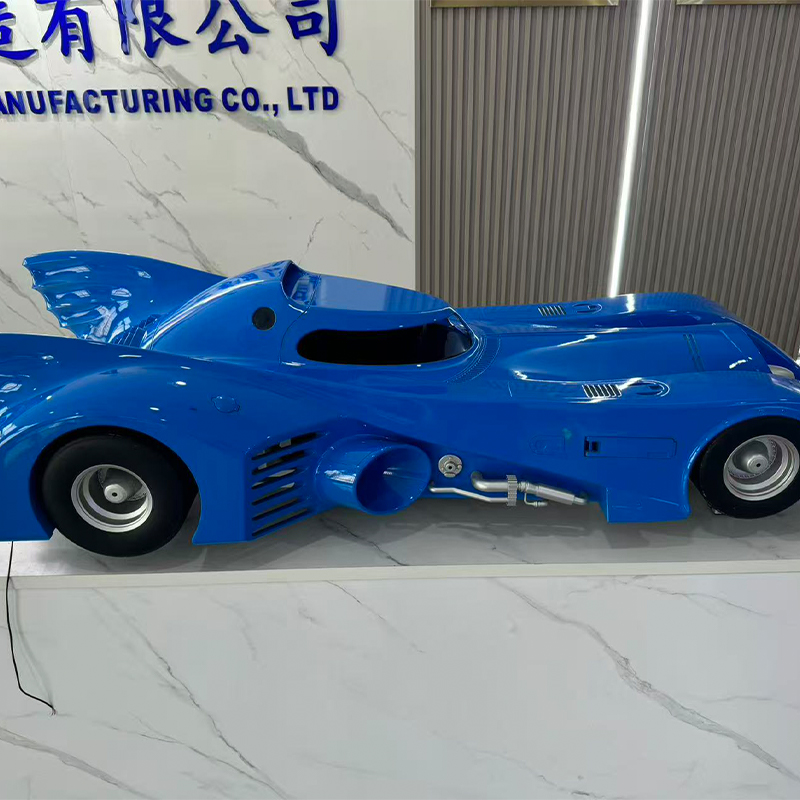
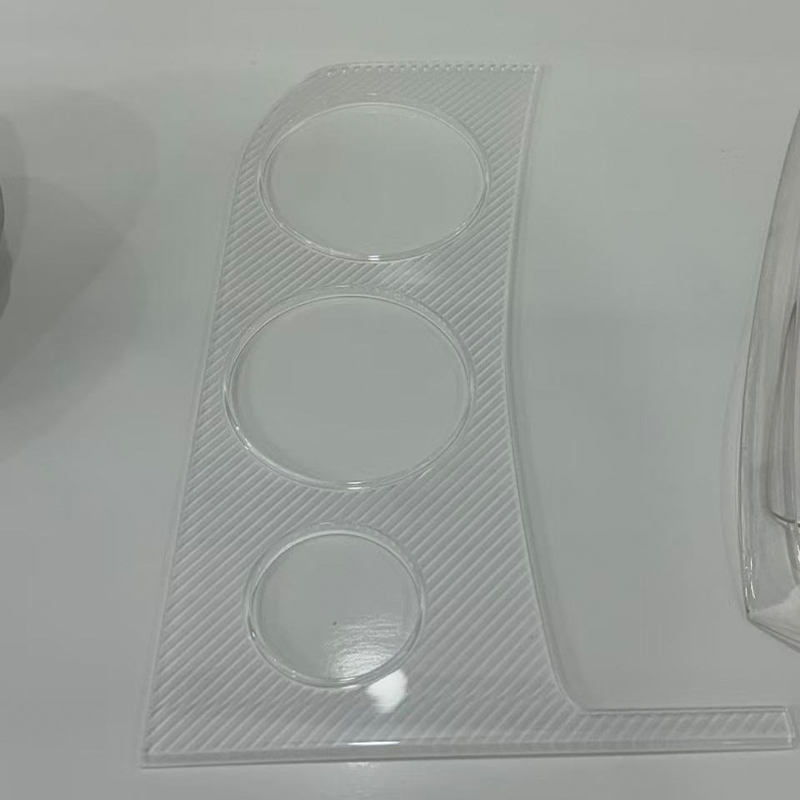
Čína SLA, DLP, SLS a SLM 3D tisk a továrna na vakuové lití
Přímá odpověď: Přizpůsobení tiskové technologie požadavkům na součást
Pokud porovnáváte SLA, DLP, SLS a SLM před zadáním objednávky s továrnou China SLA Resin 3D Printing Service Factory nebo továrnou SLS Nylon 3D Printing Service v Číně, rozhodnutí se omezí na tři otázky položené v tomto pořadí: jakou povrchovou úpravu díl potřebuje, aby stroj opustil, jaké mechanické zatížení ve skutečnosti unese a kolik kusů je potřeba tento měsíc v porovnání s letošním rokem. SLA a DLP pryskyřicové procesy vítězí v hladkosti povrchu a rozměrové věrnosti, SLS nylon vítězí ve funkční odolnosti bez podpůrných struktur a SLM kov vítězí v dílech, které musí vydržet skutečné mechanické a tepelné zatížení . Vakuové lití sedí vedle všech tří jako můstek k šaržím dvaceti až dvou set kusů, jakmile byl vzor vzoru ověřen, a povrchová úprava je krokem, který změní jakýkoli z těchto výstupů na součást, která vypadá a funguje jako hotový výrobek.
Užitečná zkratka pro první specifikaci: zvolte SLA nebo DLP, když bude díl posuzován okem nebo bude opatřen těsnou vůlí, zvolte SLS nylon, když se dílem bude opakovaně manipulovat, upíná se nebo montuje, zvolte SLM kov, když je díl vystaven teplu, tlaku nebo strukturálnímu zatížení, které plast nemůže přežít, a zvolte vakuové odlévání ve chvíli, kdy se z jediné ověřené předlohy musí stát desítky identických kopií. Čínský vlastní výrobce 3D tisku SLA Resin, který také provozuje DLP, SLS, SLM, vakuové lití a povrchové úpravy pod jednou střechou, odstraňuje potřebu žonglovat se samostatnými dodavateli pro každou fázi tohoto rozhodování.
Zbytek tohoto článku podrobně popisuje každou technologii, porovnává je s kritérii, která ve skutečnosti řídí rozhodování o zdrojích, a vysvětluje, jak vakuové odlévání a povrchová úprava dokončují cestu od jediného vytištěného prototypu k dávce dílů produkční kvality.
SLA Resin 3D Printing: Standard pro hladké a přesné prototypy
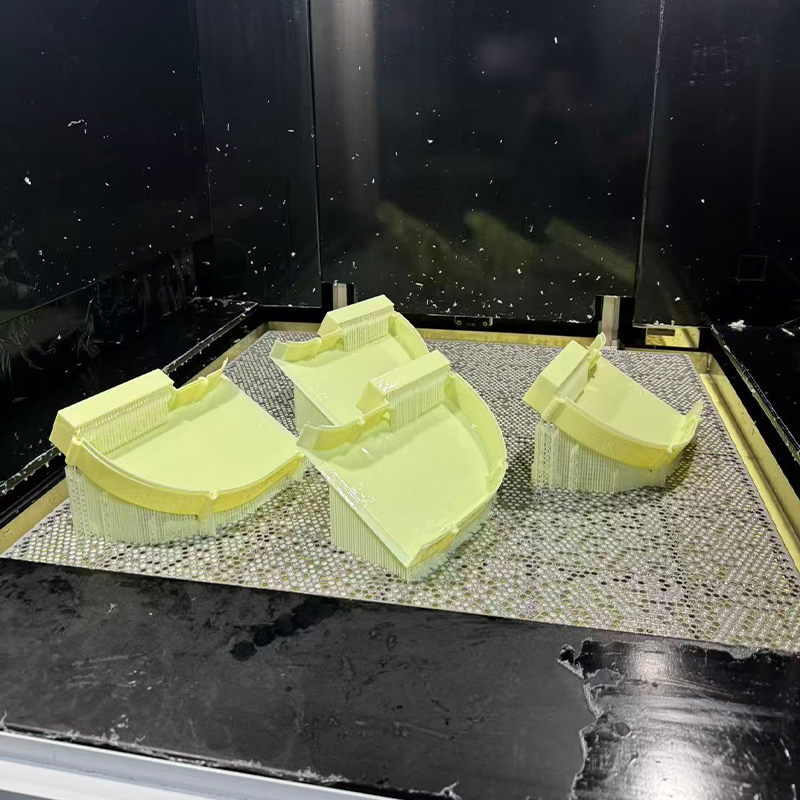
Stereolitografie vytvrzuje tekutou pryskyřici vrstvu po vrstvě pomocí laseru trasovaného přes stavební plochu, což vytváří některé z nejhladších povrchů, které jsou k dispozici v jakémkoli procesu 3D tisku. Služba sla 3D tisku je obvykle první zastávkou pro modely vzhledu, průhledná pouzdra, zacvakávací kryty a hlavní vzory určené pro vakuové lití, protože povrch opouštějící stroj se již blíží k finální úpravě, kterou ostatní procesy dosáhnou až po sekundárním broušení.
Kde si své místo získává SLA resinový tisk
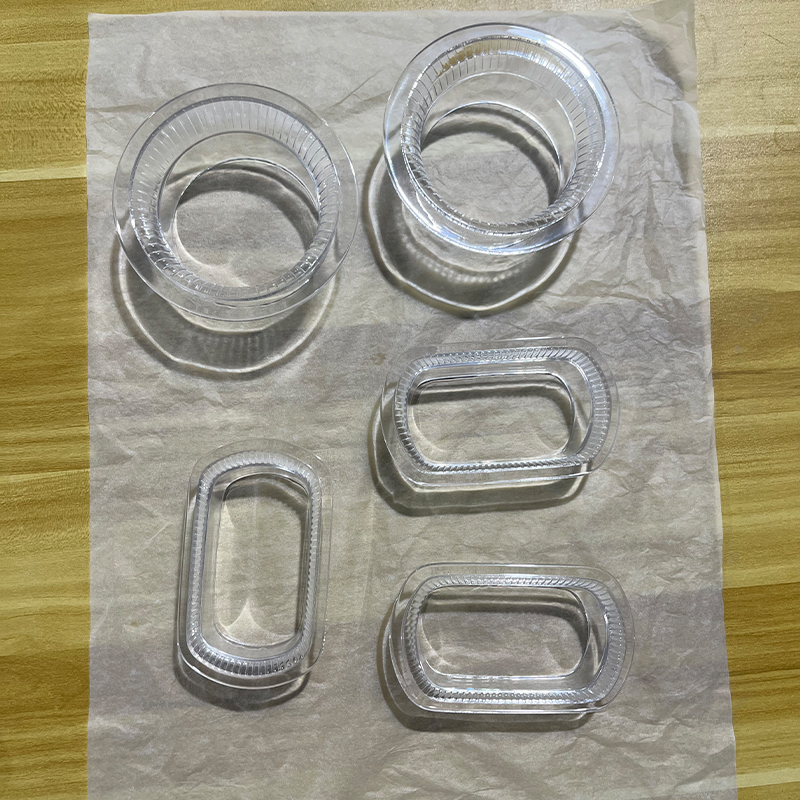
Dodavatel China SLA Resin 3D Printing Service Dodavatel běžně skladuje standardní, houževnaté, průhledné a tepelně odolné skupiny pryskyřic, z nichž každá je formulována pro jiný následný účel. Standardní pryskyřice upřednostňují jemné detaily a jsou výchozí pro hodnocení návrhů. Pevné a odolné pryskyřice zužují mezeru pomocí technických termoplastů a zacvaknutí obleku a lehkého funkčního testování. Transparentní pryskyřice umožňují kontrolu vnitřních prvků bez dělení součásti, což je cenné pro fluidní a světelné návrhy. Žáruvzdorné druhy drží svůj tvar za teplých podmínek a jsou obvyklou volbou, když se pryskyřičný díl musí zdvojnásobit jako krátkodobá předloha formy, protože předloha musí vydržet opakované cykly odlévání silikonu bez změkčení.
Běžné jsou výšky vrstev mezi 0,025 mm a 0,1 mm dobře opracovaný díl SLA lze brousit a natřít základním nátěrem na povrch nerozeznatelný od vstřikovaného vzorku jakmile projde povrchovou úpravou. To je přesně důvod, proč se sla resinový tisk tak často spojuje s vakuovým litím: tištěný díl není konečným produktem, je to předloha, která definuje každou následující kopii.
DLP Resin 3D Printing: Rychlost a opakovatelnost pro běh prototypů
Digital Light Processing vytvrzuje celý průřez pryskyřice v jediném záblesku promítaného světla, místo aby ji sledoval bod po bodu, což poskytuje čínskému výrobci DLP Resin 3D Printing Service smysluplnou výhodu rychlosti u dílů s malým půdorysem a významnou výškou. Vzhledem k tomu, že každá vrstva vytvrzuje v jedné expozici bez ohledu na to, kolik detailů obsahuje, je DLP zvláště efektivní pro malé, geometricky složité komponenty vyráběné ve skromných množstvích, a proto je úzce spojeno se službou prototypu 3D tisku, která potřebuje rychle obrátit iterace návrhu.
DLP sdílí chemickou chemii pryskyřice SLA, a tedy velkou část její kvality povrchu, ale tyto dvě technologie jsou optimalizovány pro různé tvary sestavení: SLA se škáluje elegantněji na velké ploché stavební ploše, zatímco DLP se škáluje efektivněji ve vertikálním směru pro menší díly. Schopný poskytovatel služeb 3D prototypování přiřadí úlohu kterémukoli ze dvou strojů, který vyhovuje jeho geometrii, místo aby pro každý požadavek použil jednu technologii.
Typické DLP aplikace
- Malá pouzdra konektorů a spony vyžadující jemný závit nebo zacvakávací detaily.
- Součásti pro zubní lékařství, naslouchátka a šperky, které vyžadují povrchovou strukturu na úrovni mikronů.
- Cykly iterativního návrhu, kdy musí být vytištěno a porovnáno několik revizí během jednoho pracovního dne.
- Hlavní vzory pro malé lité součásti, které budou replikovány vakuovým litím v dávkách.
Čínský dodavatel prototypu 3D tisku na bázi pryskyřice DLP, který také obrábí a dokončuje díly, může přenášet DLP master přímo do vakuového lití bez předávání, což je místo, kde služba prototypu 3D tiskárny přestává být samostatným krokem a stává se součástí nepřetržité výrobní cesty.
Porovnání SLA a DLP na metrikách, na kterých záleží
Kupující se často ptají, zda je lepší volbou SLA nebo DLP, aniž by si uvědomovali, že oba patří do stejné rodiny vytvrzovacích pryskyřic a liší se hlavně tím, jak je světlo aplikováno. Sloupcový graf níže hodnotí obě technologie podle pěti praktických kritérií na stupnici od jedné do deseti na základě typického výkonu v dobře řízeném produkčním prostředí.
Z tohoto srovnání vyčnívá pět bodů. Velká rychlost na ploché ploše upřednostňuje SLA, protože jeho laser dokáže obkreslit celou širokou platformu v jednom průchodu bez penalizace za rozlišení, které DLP čelí, když jeho pevný projektor musí škálovat přes velké pole. Vertikální rychlost malých dílů upřednostňuje DLP z opačného důvodu: malý půdorys znamená, že každá vrstva problikne téměř okamžitě bez ohledu na to, jak vysoký díl roste. Jemné detaily povrchu jsou v podstatě svázány, protože oba jsou omezeny stejnou chemií pryskyřice a srovnatelnou velikostí bodu nebo pixelu při typickém nastavení. Velký objem sestavy jednoznačně upřednostňuje SLA, jehož laserový přístup je mnohem ekonomičtější než systém založený na projektoru na větší platformy. Opakovatelnost dávek mírně upřednostňuje DLP, protože identické části jsou vnořeny napříč pevným projekčním polem s menšími odchylkami polohy než laser zametající širokou oblast. Žádná technologie není kategoricky lepší; správná volba zcela závisí na velikosti dílu a tvaru šarže , což je důvod, proč seriózní prototypová dílna pro služby 3D tisku udržuje oba typy strojů k dispozici, místo aby vynucovala každou úlohu přes jednu platformu.
SLS Nylon 3D tisk: Funkční díly bez nosných konstrukcí
Selektivní laserové slinování spojuje práškový nylon s laserem uvnitř vyhřívaného práškového lože a netavený prášek kolem každé části působí jako vlastní podpora během vytváření. Tato jediná skutečnost mění vše na tom, co může služba 3D tisku z nylonu vyrobit: vnitřní kanály, vzájemně propojené sestavy, tenká žebra a živé panty mohou být vnořeny a vytištěny dohromady bez jediné nosné konstrukce, kterou by bylo možné následně odstranit.
Chování materiálu, které je důležité pro skutečné díly
PA12 zůstává tahounem pro sls nylonový tisk, nabízí dobrou rovnováhu tuhosti, odolnosti proti nárazu a chemické odolnosti pro všeobecné funkční použití. PA11 nabízí větší prodloužení před zlomením, což vyhovuje zaklapávacím prvkům a dílům, které se při provozu opakovaně ohýbají. Nylonové třídy plněné sklem a uhlíkem podstatně zvyšují tuhost a rozměrovou stabilitu, což je důležité pro přípravky, přípravky a držáky, které musí držet přesné datum pod upínací silou. Protože 3D nylonové díly vycházejí ze stroje s dostatečně izotropními mechanickými vlastnostmi ve většině rovin lze s nimi zacházet jako s opravdovými funkčními prototypy spíše než jako s modely zobrazení, za předpokladu, že orientace dílu během sestavování byla zohledněna pro zatížení, které skutečně uvidí.
Zabudovaný povrch má charakteristickou lehce zrnitou matnou texturu od okolního prášku. U dílů směřujících k lakované nebo kosmetické úpravě je tato textura odstraněna během povrchové úpravy otryskáním, vyhlazením párou nebo ručním broušením před nanesením jakéhokoli povlaku.
SLM Metal 3D Tisk: Geometrie, kterou obrábění nedosáhne
Selektivní laserové tavení plně roztaví kovový prášek vrstvu po vrstvě a vytvoří husté, funkční kovové části přímo z digitálního souboru. Operace průmyslového kovového 3D tisku si zachovává geometrii, kterou řezný nástroj fyzicky nemůže dosáhnout: konformní chladicí kanály, které sledují obrys dutiny formy, vnitřní mřížkové struktury, které snižují hmotnost a přitom si zachovávají tuhost, a topologicky optimalizované dráhy zatížení, které směrují materiál pouze tam, kde analýza napětí říká, že patří.
Materiály a disciplína následného zpracování
China SLM Metal 3D Printing Service Factory obvykle zpracovává hliníkové slitiny pro lehké konstrukční díly, třídy nerezové oceli pro součásti odolné proti korozi, nástrojové oceli pro vložky forem, které vyžadují konformní chlazení, a titan pro aplikace s vysokou pevností a nízkou hmotností. To, co odděluje vlastní kovový 3D tisk provedený správně od pouze dekorativní schopnosti, je sekvence, která následuje po sestavení: uvolnění pnutí, když je díl stále připojen ke stavební desce, pečlivé odstranění drátem EDM nebo pásové pily z desky, odstranění podpěry a dokončovací obrábění každé těsnicí plochy, ložiskového otvoru a závitového prvku. Součást SLM, která nebyla na svých funkčních plochách opracována, by nikdy neměla být instalována jako přesná součást , bez ohledu na to, jak přesný je nezpracovaný tisk.
U větších součástí se k velkoplošnému kovovému 3D tisku obecně přistupuje pečlivou orientací součástí a tam, kde je to nutné, segmentací a spojováním, protože konstrukční komory s kovovým práškem jsou ze své podstaty menší než polymerní systémy. Společnosti zabývající se 3D tiskem kovů, které také provozují CNC oddělení, mohou dokončit strojní obrábění segmentové kovové sestavy na konečnou toleranci ve stejném zařízení, kde byla vytištěna, a vyhnout se tak druhému nákladnímu rameni u částečně hotového drahého kovového dílu.
Čtyři tiskové technologie vedle sebe
Níže uvedená tabulka shrnuje praktické obálky SLA, DLP, SLS a SLM tak, jak jsou obvykle dodávány, aby podpořila výběr technologie prvního průchodu před zahájením podrobného plánování procesu.
| Technologie | Typická výška vrstvy | Zastavěná plocha | Materiální rodina | Nejvhodnější použití |
|---|---|---|---|---|
| SLA | 0,025–0,1 mm | Ra 3–6 µm | Standardní, tuhá, transparentní, žáruvzdorná pryskyřice | Vzhledové modely, mistři forem |
| DLP | 0,025–0,1 mm | Ra 3–6 µm | Standardní a inženýrská pryskyřice | Malé detailní části, rychlá iterace |
| SLS | 0,06–0,12 mm | Ra 10-15 µm | PA12, PA11, plněný nylon | Funkční díly, složité sestavy |
| SLM | 0,02–0,06 mm | Ra 8-20 µm | Hliník, nerez, nástrojová ocel, titan | Nosné a tepelně odolné díly |
Vzor napříč stolem je konzistentní: rozlišení a kvalita povrchu se pohybují jedním směrem, jak se materiál pohybuje od pryskyřice ke kovu, zatímco funkční schopnosti se pohybují druhým směrem. SLA a DLP sedí na jemném konci pro povrchovou úpravu, ale na měkkém konci pro mechanické zatížení, SLS sedí uprostřed s opravdovou funkční odolností a SLM sedí na vzdáleném konci, kde proces plastů prostě nemůže následovat. Žádná technologie v této tabulce nepřevyšuje ostatní v každém sloupci , což je přesně důvod, proč čínský dodavatel služeb průmyslového 3D tisku, který provozuje všechny čtyři, ponechává všechny možnosti otevřené pro klienta, jehož část se vyvine z modelu přezkoumání návrhu v nosnou produkční komponentu.
Vakuové lití: Znásobení předlohy do šarže připravené na výrobu
Vakuové lití, známé také jako replikace silikonových forem, zabírá prostor mezi jediným ověřeným prototypem a kompletním výrobním nástrojem. China Vacuum Casting Services Factory vezme vzor, nejčastěji vyrobený tiskem SLA nebo DLP nebo přesným obráběním, a zapouzdří jej do tekutého silikonu, který vytvrdí každý detail povrchu. Vytvrzená forma se rozřízne podél plánované dělicí linie a do výsledné dutiny se pod vakuem nalijí polyuretanové pryskyřice navržené tak, aby simulovaly ABS, polypropylen, pryž nebo průhledný akrylát, čímž se eliminuje zachycený vzduch, který by jinak zanechával v hotovém odlitku dutiny.
Spojnicový graf níže sleduje průměrný počet zbývajících použitelných kopií, když jsou po sobě jdoucí odlitky vytahovány z jedné formy, což ilustruje, proč se formy obvykle vyřazují a nahrazují, než aby se na neurčito tlačily.
Tato křivka vysvětluje standardní plánovací pravidlo používané v celém odvětví. Rozměrová věrnost zůstává extrémně blízko předlohy po dobu prvních deseti až patnácti odlitků, a proto jsou rané kopie z formy k nerozeznání od samotného vzoru předlohy. Pokles se znatelně zrychluje po patnáctém odlití, protože silikon začíná ztrácet pružnost a ostré vnitřní rohy se s každým cyklem vyjímání mírně zakulacují. Přibližně při odlévání pětadvaceti se věrnost obvykle natolik snížila, že operace uvědomující si kvalitu vyřadí formu, spíše než aby riskovaly, že se součásti, které jsou mimo toleranci, dostanou ke klientovi. To je důvod, proč je plánována stokusová objednávka kolem čtyř až pěti paralelních forem, než aby jedna forma běžela do vyčerpání , protože paralelní chod forem udržuje každý odlitek v oblasti s vysokou věrností této křivky. Praktickou výhodou pro kupující je, že cenové nabídky šarže vakuového lití by měly uvádět, kolik forem bude použito, nikoli pouze celkový počet kusů, protože tento detail určuje rozměrovou konzistenci šarže jako celku.
Služby povrchové úpravy: Přeměna surového dílu na hotový produkt
Každý výše popsaný proces zanechává součást s charakteristickou surovou texturou a žádný z nich není obvykle dodáván v tomto surovém stavu koncovému zákazníkovi. Výrobce služeb povrchové úpravy v Číně převádí vytištěný, odlévaný nebo obrobený polotovar na díl, který odpovídá jeho zamýšlenému vzhledu a požadavkům na funkční povrch, a tato fáze by měla být specifikována se stejnou přesností jako jakákoli rozměrová tolerance.
Dostupné možnosti povrchové úpravy pro tištěné, lité a obráběné díly
- Broušení a ruční leštění k odstranění vrstev vrstev z dílů SLA, DLP a SLS před nátěrem.
- Tryskání perličkami a pískem pro jednotnou matnou texturu na nylonových a kovových částech.
- Vyhlazení párou pro nylonové díly vyžadující utěsněný povrch s nízkým třením.
- Lakování stříkáním přizpůsobené dodané barevné referenci v lesklých, saténových, matných nebo soft-touch systémech.
- Eloxování hliníkových dílů SLM vyžadujících odolnost proti korozi a stálou barvu.
- Galvanické pokovování a vakuové pokovování pro reflexní dekorativní povrchy na plastových nebo kovových podkladech.
- Tamponový tisk, sítotisk a laserové značení pro loga, legendy a kódy sledovatelnosti.
Čínský dodavatel povrchových úprav CNC dílů, který také provozuje tiskové, odlévací a obráběcí linky, může provést díl touto fází, aniž by jej přenesl na externího dodavatele, což je nejdůležitější pro kosmetické sestavy, kde se barva a lesk musí shodovat u dílů vyrobených různými procesy. Maskování závitů, otvorů pro ložiska a těsnicích ploch před povrchovou úpravou je jediným nejběžnějším problémem kvality při povrchové úpravě , protože typický nátěr nebo pokovovací film přidává 30 až 60 mikronů na tloušťce, která uzavírá funkční vůli, pokud je prvek ponechán nechráněný.
Výběr trasy podle velikosti dávky: Rámec rozhodování
Objem je často tím nejdůležitějším faktorem při výběru mezi přímým tiskem a vakuovým litím, více než samotný materiál nebo geometrie. Níže uvedený graf znázorňuje průměrné náklady na díl, vyjádřené spíše jako relativní index než jako měnu, proti velikosti šarže pro čtyři tiskové technologie a vakuové lití.
Vzor křížení v tomto grafu je jedinou nejužitečnější informací pro rozhodnutí o velikosti dávky. Při jedné dávce je vakuové lití na vrcholu stupnice úsilí, protože celý krok výroby formy je účtován proti jedinému kusu, což potvrzuje, že by nikdy neměl být zvolen jako skutečně jednorázový. Zhruba o deset kusů již křivka vakuového lití prudce poklesla a s rostoucím objemem pokračuje v poklesu rychleji než jakákoliv tisková technologie, až pod hranici SLA a DLP pryskyřičného tisku daleko před hranicí padesáti kusů. Kov SLM sedí konzistentně nad křivkami pryskyřice a nylonu u každé zobrazené velikosti šarže, což odráží dodatečné následné zpracování, které vyžaduje každý kovový tisk bez ohledu na množství. Nylon SLS zůstává nejplošší a nejnižší křivkou v téměř celém sortimentu, což je jeho hlavní komerční výhoda: předvídatelné úsilí na díl bez nutnosti investic do nářadí při jakémkoli objemu. Bod přechodu mezi přímým tiskem a vakuovým litím se obvykle pohybuje mezi patnácti a třiceti kusy , což je rozsah, ve kterém by většina kupujících měla aktivně porovnávat obě trasy, spíše než výchozí podle té, kterou použili naposledy.
Porovnání možností v celém rozsahu napříč všemi pěti trasami
Radarová tabulka níže hodnotí SLA/DLP pryskyřici, SLS nylon, SLM kov a vakuové odlévání podle pěti kritérií, která se neustále opakují v konverzacích o zdrojích, na stupnici od jedné do pěti, aby podpořily srovnání jedním pohledem napříč každou trasou uvedenou v tomto článku.
Toto překrytí zviditelní kompromisy napříč všemi pěti kritérii najednou. SLA a DLP tvoří tvar protažený směrem k povrchové úpravě a rychlosti jednoho kusu, což potvrzuje jejich roli nejrychlejší cesty k reprezentativnímu prototypu, ale nejslabší z hlediska mechanické funkčnosti. SLM metal silně táhne směrem k mechanické zátěži a sortimentu materiálů a zároveň ubírá na škálovatelnosti dávek a rychlosti výroby jednoho kusu, což odráží skutečnost, že každá kovová konstrukce nese značné pevné následné zpracování bez ohledu na to, jak jednoduchý je díl. SLS nylon vytváří nejvyváženější, středně velký polygon ze skupiny, což je v souladu s jeho rolí spolehlivé střední cesty pro funkční díly, které je třeba vyrábět opakovaně bez křehkosti pryskyřice nebo kovové režie. Vakuové lití se zřetelně táhne směrem ke škálovatelnosti dávek a povrchové úpravě, přičemž se snižuje rychlost výroby jednoho kusu, což přesně odpovídá jeho identitě jako multiplikačního procesu spíše než procesu prvního sestavení. Žádný tvar nepokrývá celý graf , což je nejjasnějším důkazem toho, že skutečně užitečný dodavatelský vztah závisí na přístupu ke všem čtyřem tiskařským technologiím plus odlévání a konečná úprava, spíše než na odborných znalostech pouze v jedné.
O společnosti Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. je průkopníkem v oblasti průmyslových inovací a výroby. Náš tým odborníků proměňuje nápady klientů v praktické, estetické návrhy produktů. Nabízíme 3D tisk na pryskyřici, nylon, kov a další materiály a máme pokročilé obrábění. Replikace silikonových forem umožňuje nízkonákladovou a vysoce přesnou malosériovou výrobu. Povrchové úpravy jako lakování zlepšují vzhled produktu. S naší jednorázovou službou mohou klienti dokončit proces návrhu až po produkt na jedné platformě, což šetří čas a náklady. Naším cílem je být spolehlivým dlouhodobým partnerem pro průmyslový rozvoj.
V rámci této struktury slouží pryskyřičný tisk SLA a DLP nejranějším konverzacím o designu, nylon SLS nese funkční prototypy a maloobjemové díly pro koncové použití, SLM metal přebírá geometrii a zátěžové případy, které žádný jiný proces nedosáhne, vakuové lití rozmnožuje ověřenou předlohu na šarži připravenou k výrobě a povrchová úprava dodává každý díl ve stavu, jaký jeho koncový trh očekává. Každá fáze sdílí stejný soubor součásti, stejný záznam kvality a stejné technické kontaktní místo , což je spíše praktický význam jednotné platformy než marketingový popis platformy.
Zadání zakázky, aby byla vybrána správná technologie
Dobře specifikovaný požadavek odstraní většinu dohadů z výběru technologie a níže uvedená sekvence odráží informace, které technik skutečně potřebuje, než doporučí SLA, DLP, SLS, SLM nebo vakuové lití.
- Jasně uveďte účel dílu: vizuální kontrola, kontrola lícování, funkční test nebo komponenta pro konečné použití.
- Specifikujte množství, které je potřeba nyní, a množství, které bude pravděpodobně potřeba během následujících šesti měsíců.
- Identifikujte všechny prvky, které musí být vodotěsné, nosné, průhledné nebo vystavené teplu.
- Všimněte si, zda díl musí odpovídat stávajícímu standardu barvy, textury nebo lesku.
- Označte jakoukoli vnitřní geometrii, jako jsou kanály nebo mřížky, ke které řezný nástroj nemá přístup.
- Potvrďte provozní prostředí, včetně teplotního rozsahu a vystavení chemikáliím nebo slunečnímu záření.
China Custom DLP Resin 3D Printing Factory nebo dodavatel kovů SLM, který obdrží tyto informace předem, může s důvěrou doporučit trasu, než aby implicitně zvolil jakýkoli stroj, který je náhodou volný. Rozhodnutí o technologii by se mělo řídit požadavky součásti, nikoli naopak a dodavatel, který si klade tyto otázky před uvedením cenové nabídky, prokazuje přesně tuto disciplínu.
Často kladené otázky
Q1: Jaký je hlavní praktický rozdíl mezi tiskem SLA a DLP?
Oba vytvrzují kapalnou pryskyřici a produkují srovnatelnou kvalitu povrchu, ale odlišně se usazují. SLA využívá laser, který sleduje každou vrstvu bod po bodu, což je efektivně škálovatelné napříč velkými platformami pro ploché sestavení. DLP promítá celou vrstvu najednou, což je rychlejší pro malé části s významnou výškou, protože doba sestavení závisí spíše na počtu vrstev než na množství detailů na vrstvu. V praxi zvolte SLA pro větší nebo širší díly a DLP pro malé, detailní komponenty vyráběné ve skromných sériích.
Q2: Mohou být nylonové díly SLS použity jako finální výrobní komponenty, nebo jsou to pouze prototypy?
Nylonové díly SLS se běžně používají jako finální výrobní komponenty, zejména u jakostí plněných sklem nebo uhlíkem, které dodávají tuhost a rozměrovou stabilitu. Slouží dobře jako držáky, pouzdra, potrubí, přípravky a přípravky v mnoha průmyslových odvětvích. Hlavními hledisky jsou povrchová textura, kterou lze vylepšit tryskáním nebo vyhlazováním párou, a dlouhodobé vystavení ultrafialovému světlu nebo trvale zvýšené teplotě, přičemž obojí by mělo být před konečnou specifikací porovnáno se specifickým materiálovým listem.
Otázka 3: Proč je třeba kovový díl SLM po výstupu z tiskárny opracovat?
Kovový tisk ve skutečném provedení dosahuje dobré, ale nikoli kvality obráběcí tolerance funkčních prvků, a jeho povrchová úprava, i když je přijatelná pro mnoho geometrií, je obecně příliš drsná pro těsnění čel, ložiskových otvorů nebo přesných závitů. Dokončovací obrábění po odstranění pnutí a odstranění podpory přináší tyto specifické vlastnosti do tolerance a povrchové úpravy, kterou aplikace skutečně vyžaduje, přičemž komplexní vnitřní geometrie zůstává přesně tak, jak je vytištěna. Tato kombinace je důvodem, proč seriózní dodavatelé kovového tisku provozují spíše obráběcí oddělení, než aby expedovali díly přímo z konstrukční desky.
Q4: Při jaké velikosti šarže je vakuové lití účinnější než přímý tisk?
Křížení se obvykle pohybuje mezi patnácti a třiceti kusy, v závislosti na velikosti součásti a geometrické složitosti. Pod tímto rozsahem převažuje fixní úsilí při stavbě formy její přínos. Kromě toho jsou náklady na formu rozloženy do dostatečného množství dílů, takže vakuové lití se stává efektivnější cestou a její výhoda stále roste s rostoucí velikostí šarže směrem k bodu, kdy by byl výrobní nástroj nakonec oprávněný.
Q5: Kolik dílů lze vyrobit z jedné vakuové licí formy, než kvalita klesne?
Rozměrová věrnost zůstává blízko původní předlohy po dobu zhruba prvních patnácti odlitků a poté klesá, jak silikon postupně ztrácí pružnost a ostré vnitřní rohy měknou. Většina provozů, které dbají na kvalitu, vyřadí formu kolem dvaceti až pětadvaceti odlévacích značek, spíše než aby riskovali, že díly spadnou mimo toleranci. U větších zakázek je vyrobeno několik forem ze stejné matrice a běží paralelně, přičemž každý odlitek zůstává v oblasti s vysokou věrností této křivky.
Q6: Mění povrchová úprava rozměry tištěné nebo odlévané součásti?
Ano, a to je jeden z nejčastěji přehlížených detailů ve specifikaci. Broušení odstraňuje malé, obecně kontrolovatelné množství materiálu, zatímco lakování stříkáním a pokovování přidávají tloušťku materiálu, typicky v rozmezí 30 až 60 mikronů na povrch v závislosti na nátěrovém systému. Jakýkoli prvek s těsnou funkční vůlí, jako je vrtání ložiska, závitový otvor nebo těsnicí plocha, by měl být zamaskován před nátěrem nebo obroben po dokončení, spíše než ponechán absorbovat jakoukoli tloušťku filmu, kterou proces nanese.
Kontaktní informace
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
PŘIDAT
-

Budova 7, č. 188, Hongni Section of Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang Province, Čína
autorská práva © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Výrobci integrované inteligentní výrobní platformy OEM/ODM
