- Služby 3D tisku

- Služby CNC obrábění

- Služby vakuového lití

- Služby povrchové úpravy

Polyetheretherketonový 3D tisk: Řízení procesu, náklady a průvodce dodavatelem
Součást PROHLÉDNĚTE může vypadat bezchybně, když opustí tiskárnu, a stále nedosahuje výkonu v provozu, pokud polymer nikdy nedosáhne správného semikrystalického stavu. Polyetheretherketonový 3D tisk je méně o nakládání vysokoteplotního vlákna a více o řízení tepla pomocí sušení, vytlačování, chlazení, žíhání a kontroly. Proces je životaschopný pro náročné díly, ale pouze tehdy, když dodavatel považuje teplotu a krystalinitu za měřitelné výstupy procesu spíše než za nastavení tiskárny.
Toto rozlišení je důležité ve fázi nabídky. PROHLÉDNĚTE je drahý technický termoplast a vysokoteplotní vytlačování materiálu probíhá pomalu. Kupující, který porovnává pouze cenu za krychlový centimetr, bude postrádat větší nákladové faktory: dobu vyhřívání komory, strategii podpory, žíhání, přídavky na obrábění, kontrolu a riziko zmetkovitosti. Kupující, který porovnává pouze datový list, zmešká procesní mezeru mezi testovacím kupónem a skutečným držákem, těsněním, izolátorem nebo opotřebitelným dílem.
Praktickou odpovědí je začít funkcí součásti, nikoli názvem polymeru. Pokud součást vyžaduje širokou chemickou odolnost, vysoké trvalé teplo, odolnost proti opotřebení a tuhost při zvýšené teplotě, PEEK si zaslouží seriózní hodnocení. Pokud součást potřebuje především tepelnou odolnost a tuhost v suchém prostředí, může předvídatelnější program poskytnout vysokoteplotní směs uhlíkových vláken, cesta s přísadou kovu nebo obrobený design. Zbytek této příručky vysvětluje, kde si 3D tisk polyetheretherketonů vydělává na své náklady a kde se stává drahým nesouladem.
Polyetheretherketonový 3D tisk: Co proces skutečně vyžaduje
PEEK je semikrystalický termoplast s vysokým bodem tání a silným profilem vlastností. Při tisku vytlačováním materiálu se polymer zahřeje vysoko nad jeho bod tání, nanese se vrstva po vrstvě a poté se ochladí za řízených podmínek. Přesný profil závisí na kvalitě pryskyřice, geometrii trysky, geometrii součásti a tiskárně, ale obecný směr je jasný: PEEK potřebuje horkou trysku, horkou sestavovací komoru a disciplinovanou strategii chlazení. Stroj, který může dosáhnout teploty trysky, ale nedokáže udržet teplo v komoře, bude mít potíže s výrobou konzistentních dílů.
To je důvod, proč polyetheretherketonový 3D tisk patří do jiné kategorie než tisk PLA, PETG nebo dokonce standardní nylon. Vlákno může vyžadovat vysušení před použitím, povrch stavby musí snášet vysokou teplotu a atmosféra v komoře by měla být po celou dobu stavby stabilní. Průvan, otevřená dvířka a krátké cykly předehřívání mohou vytvářet teplotní gradienty, které se později projeví jako deformace, špatné spojení vrstev nebo nekonzistentní krystalinita. Tyto vady nemusí být na vnější straně dílu viditelné.
Častou chybou je zaměřit se pouze na teplotu trysky. Tryska taví polymer, ale komora a profil chlazení ovlivňují, jak polymer tuhne. Pomalé, řízené chlazení obecně podporuje krystalinitu. Rychlé ochlazení může zanechat materiál ve více amorfním stavu, což může snížit chemickou odolnost a rozměrovou stabilitu. Někteří dodavatelé tisknou PEEK při nižší teplotě komory a spoléhají na žíhání po tisku k vytvoření krystalinity. To může fungovat, ale přesune to riziko do kroku žíhání a vyžaduje ověřený cyklus pro geometrii součásti.
Existuje také rozměr nákladů na hardware. Vysokoteplotní tiskárny používají robustnější ohřívače, izolaci, motory a termoregulátory než standardní stroje. Tyto náklady se vrátí díky strojovému času, nikoli pouze materiálu. Pro kupujícího je důsledek jednoduchý: požádejte o skutečné okno procesu, nejen o název materiálu. Zeptejte se, jak dodavatel ověřuje rovnoměrnost komory, jak zvládá tepelnou roztažnost během dlouhé stavby a jak zaznamenává cyklus žíhání.
Proč krystalinita rozhoduje o tom, zda díl PEEK funguje
PEEK může existovat v amorfní a semikrystalické formě. V tištěné části není poměr mezi nimi laboratorní kuriozitou. Ovlivňuje tuhost, rozměrovou stabilitu, chemickou odolnost a způsob, jakým se součást chová při trvalém zatížení. Pro náročné aplikace je obecně preferována semikrystalická struktura, protože uspořádané oblasti přispívají k pevnosti a odolnosti. Amorfní nebo částečně krystalická část může být jednodušší na výrobu, ale může selhat v přesných podmínkách, kde je zvolen PEEK.
Rychlost chlazení je hlavní pákou. Pokud se uložený polymer v horké komoře pomalu ochladí, polymerní řetězce mají čas se zorganizovat. Pokud se rychle ochladí, struktura je zmrazena v méně uspořádaném stavu. Geometrie součásti je také důležitá. Tenké stěny, ostré rohy a velké ploché oblasti ztrácejí teplo různou rychlostí, takže jeden výtisk může obsahovat zóny s různou tepelnou historií. To je jeden z důvodů, proč díly PEEK často vyžadují velké poloměry, postupné přechody tloušťky a dobře naplánovanou orientaci sestavení.
Žíhání je druhá páka. Tepelný cyklus po tisku může zvýšit krystalinitu a zmírnit zbytkové napětí, ale může také způsobit deformaci, pokud se součást zahřeje nebo ochladí příliš rychle nebo pokud není správně podepřena. Správný cyklus závisí na tloušťce řezu, geometrii a ověřovacích datech dodavatele. Obecná receptura zkopírovaná z datového listu materiálu není plánem řízení procesu. Dobří dodavatelé přivážou žíhací cyklus k dílu, zaznamenají skutečnou rampu a namáčení a po cyklu zkontrolují kritické rozměry.
U kupujících by se v konverzaci o kvalitě měla objevit krystalinita. Zeptejte se, zda to dodavatel měří, jak často a na jakém vzorku. Diferenciální skenovací kalorimetrie může poskytnout indikaci krystalinity, zatímco kontroly hustoty a mechanické kupóny mohou podpořit stejný závěr z jiného úhlu. Ne každá práce vyžaduje úplnou laboratorní zprávu, ale součást PEEK pro chemické služby, vysoké teplo nebo funkci související s bezpečností by se neměla spoléhat pouze na vizuální kontrolu.
Proces 3D tisku PEEK: sušení, vytlačování, chlazení a žíhání
Robustní polyetheretherketonový 3D tiskový postup je řetězec ovládacích prvků. Každý krok chrání ten další. Přesné parametry patří dodavateli materiálu a platformě tiskárny, ale sekvence je dostatečně konzistentní, aby se dala použít jako kontrolní seznam pro nákup.
- Potvrďte třídu pryskyřice a šarži. PEEK není jediné zboží. Třídy se liší viskozitou, obsahem plniva, barvou a zamýšleným zpracováním. Zaznamenejte dávku a udržujte ji sledovatelnou až k sestavení.
- Vysušte a chraňte vlákno. Vlhkost a kontaminace mohou vytvářet dutiny, povrchové defekty a nekonzistentní vytlačování. Dodržujte plán sušení dodavatele pryskyřice a udržujte materiál během stavby v suchém stavu.
- Předehřejte komoru a stabilizujte stroj. Horká tryska nestačí. Komora, stavební deska a okolní hardware potřebují čas, aby dosáhly stabilního stavu před první vrstvou.
- Tisk s ověřeným profilem. Teplota trysky, výška vrstvy, šířka vytlačování, chlazení a rychlost by měly pocházet z profilu kvalifikovaného pro daný materiál a geometrii, nikoli z pokusu a omylu na straně kupujícího.
- Ovládejte chlazení a stavte riziko přerušení provozu. Dlouhé stavby potřebují stabilní napájení, tepelnou kontrolu a plán pro pauzy. Studený průvan nebo neplánovaná pauza mohou vytvořit slabou vrstvu, kterou je později obtížné odhalit.
- Žíhejte a kontrolujte. Cyklus po tisku by měl být zdokumentován. Kritické rozměry, hmotnost, stav povrchu a případné zkušební kupony by měly být zkontrolovány podle schváleného plánu.
Dvě procesní volby si zaslouží včasnou diskusi. První je orientace stavby. Části PEEK jsou často anizotropní, protože vazba mezi vrstvami není totožná s pevností ve vrstvě. Pokud největší zatížení probíhá napříč směrem vrstvy, návrh může vyžadovat jinou orientaci, silnější sekci nebo sekundární operaci. Druhým je přídavek na obrábění. Mnoho dílů PEEK je vytištěno v blízkosti čistého tvaru a poté obrobeno na kritických rozhraních, protože samotný tisk nemusí ekonomicky udržet každou toleranci.
Dalším praktickým rizikem je odstranění podpory. PEEK je houževnatý a podpůrné struktury lze jen obtížně odstranit bez označení povrchu. Nosný materiál, vrstva rozhraní a způsob odstranění by měly být dohodnuty před stavbou. U utěsněných nebo chemicky exponovaných dílů by se měl kupující také zeptat, zda podpěry nezanechávají otevřené cesty nebo poškození povrchu, které by mohlo ovlivnit výkon.
PEEK vs PPS-CF vs PAHT-CF: Praktické srovnání materiálů
Většina projektů PEEK ve skutečnosti nepožaduje PEEK jako název. Požadují kombinaci tepelné, chemické odolnosti, tuhosti, chování při opotřebení a rozměrové stability. To otevírá srovnání s jinými vysoce výkonnými trasami. Níže uvedená tabulka je plánovací pomůcka, nikoli materiálový list; porovnává relativní procesní zátěž tří tras, které kupující často společně přezkoumávají.
Skóre odrážejí, kolik tepelné kontroly, sušicí disciplíny a pozornosti po zpracování má každá cesta tendenci vyžadovat v nastavení zakázkové výroby. Měly by být použity k vytvoření rámce rozhovoru s dodavatelem, nikoli k nahrazení testování aplikací.
Relativní procesní požadavek na vysokoteplotní polymerní cesty
Orientační plánovací skóre, neměřené materiálové vlastnosti
Vyšší skóre znamená větší nároky na tepelnou a procesní kontrolu v typické vlastní sestavě. Obrázek může změnit geometrie, platforma tiskárny a požadavky na ověření.
Tabulka je užitečná, protože odděluje materiálové možnosti od výrobní zátěže. PEEK je na vrcholu stupnice zátěže, takže by měl být vyhrazen pro části, kde kombinace jeho vlastností dělá skutečnou práci. PPS-CF je často praktičtější cestou pro chemicky vystavené držáky, přípravky a součásti, které vyžadují vysoké teplo a tuhost, bez úplného procesního řetězce PEEK. PAHT-CF se snadněji zpracovává a může vyhovovat konstrukčním pouzdrům, přípravkům a lehkým držákům, kde je trvalá teplota nižší.
U týmů, které porovnávají prototypy a malosériovou výrobu, by rozhodnutí mělo zahrnovat konečnou úpravu a strategii tolerance. Díl PPS-CF nebo PAHT-CF může tisknout rychleji a obrábět snadněji, ale stále potřebuje správnou tloušťku stěny, orientaci vláken a plán kontroly. PEEK může ospravedlnit svou cenu v těsnění, pouzdru, chemickém přípravku nebo vysokoteplotním izolátoru, kde je selhání drahé. Špatné srovnání je samotná cena za díl; správné srovnání jsou celkové náklady na ověřený díl.
| Ohleduplnost | PEEK | PPS-CF | PAHT-CF |
|---|---|---|---|
| Tepelná odolnost | Velmi vysoká | Vysoká | Střední až vysoká |
| Chemická odolnost | Velmi vysoká | Vysoká | Mírný |
| Obtížnost procesu | Velmi vysoká | Vysoká | Mírný |
| Žíhání pozornosti | Obvykle vyžadováno | Často doporučováno | Často doporučováno |
| Typický střih | Těsnění, průchodky, chemické přípravky, vysokotepelné izolátory | Chemicky exponované konzoly, části čerpadel, armatury | Pouzdra, přípravky, lehké konstrukční díly |
| Relativní cena materiálu | Vysokáest | Střední až vysoká | střední |
Pro chemicky exponované držáky a přípravky, kde je PEEK nadměrně specifikován, je cesta PPS-CF praktickou vysokoteplotní alternativou. Nabízí užitečnou rovnováhu tuhosti, tepelné odolnosti a zralosti procesu pro zakázkové díly, které nepotřebují plnou obálku vlastností PEEK.
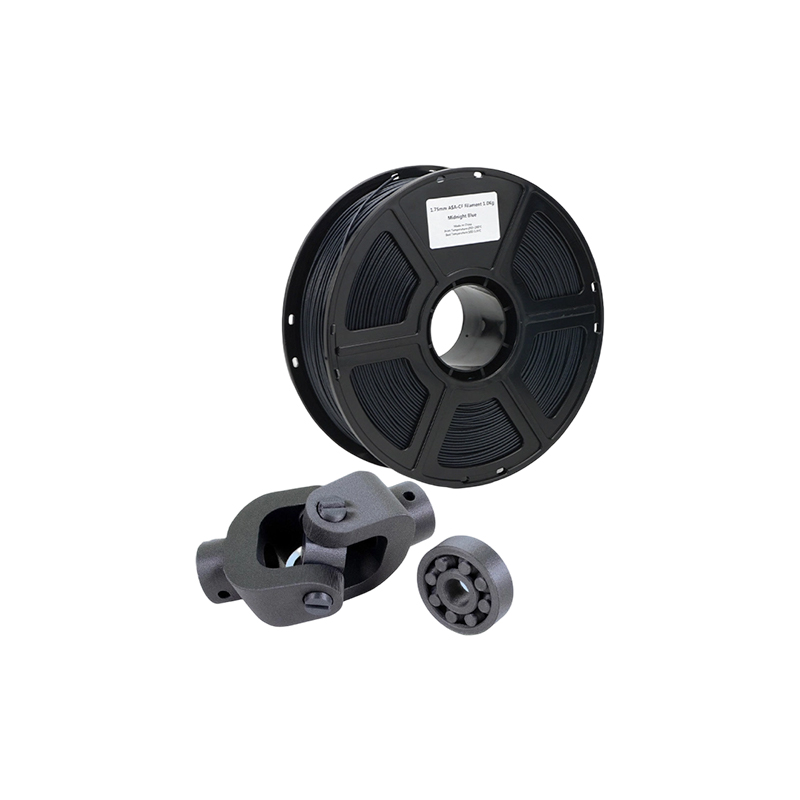 3D tisk z uhlíkových vláken PPS CF pro funkční díly Možnost vysokoteplotního materiálu FDM pro chemicky exponované držáky a přípravky vyžadující tuhost, tepelnou odolnost a procesní zralost bez překročení specifikace na úrovni PEEK. Zobrazit produkt →
Konečná volba by měla být provedena s výkresem, servisním prostředím a plánem ověřování. Materiál, který se snadněji tiskne, může stále selhat, pokud návrh ignoruje směr vrstvy nebo chemickou expozici. Materiál, který se obtížněji tiskne, může být stále méně rizikovou volbou, pokud aplikace skutečně potřebuje jeho vlastnosti. Proto je výchozím bodem srovnávací tabulka materiálů, nikoli objednávka.
Pravidla návrhu, která udržují díly PEEK mimo odpadkový koš
PEEK je tvrdý, ale neodpouští špatnou geometrii tisku. Velké ploché plochy, prudké změny tloušťky a ostré vnitřní rohy koncentrují tepelné napětí. Součást může přežít tisk a poté se během žíhání nebo obrábění pohybovat. Od začátku navrhujte tepelnou stabilitu a proces se stává předvídatelnějším.
Na vnitřních rozích použijte velké poloměry. Přechod mezi tlustými a tenkými úseky postupně. Vyhněte se dlouhým, nepodepřeným rozpětím, kde musí první vrstvy přenášet vlastní teplo. Pokud je rovná plocha kritická, zvažte spíše přídavek na obrábění než tisk konečného povrchu. Žebra mohou zlepšit tuhost, ale také vytvářejí tepelné rozdíly v hmotnosti; uspořádání žeber, které funguje při vstřikování, nemusí být nejlepší uspořádání pro vytlačování materiálu.
Před dokončením výkresu si rozmyslete směr vrstvy. Pokud součást PEEK zaznamená tahové zatížení napříč vrstvami, návrh může vyžadovat větší tloušťku sekce nebo jinou orientaci sestavy. Pokud bude součást po tisku obrobena, ponechte dostatek polotovaru pro dokončovací operaci a definujte vztažné body, které přežijí žíhání. Krásný potištěný povrch není užitečný, pokud se kritický otvor po tepelném zpracování pohybuje.
Tolerance si zaslouží samostatný rozhovor. Tisk může obsahovat praktické toleranční pásmo pro mnoho funkcí, ale chování PEEK při tepelné roztažnosti a smršťování ztěžuje úzké tolerance u dlouhých rozměrů. Když výkres vyžaduje uložení ložisek, utěsnění drážek nebo rovinnost na velké ploše, naplánujte si přesné CNC dokončování. To je často nejekonomičtější způsob, jak spojit materiálové vlastnosti PEEK s rozměrovou kontrolou obrábění.
Když tisky PEEK vyžadují úzké tolerance, přesné CNC frézování je často konečným krokem, díky kterému je návrh praktický. Může stanovit vztažné body, vyčistit kritická rozhraní a uvést součást do schváleného plánu kontroly, aniž by přinutila tiskárnu držet každou toleranci v jedné operaci.
 Přesné CNC frézování pro PEEK a formy s vysokou tolerancí Možnost obrábění pro stanovení vztažných bodů, čištění kritických rozhraní a manipulaci s velkoformátovými formami, když tištěné díly PEEK vyžadují užší tolerance. Zobrazit produkt →
Zvažte také montáž. Části PEEK mohou být spojeny vložkami, spojovacími prvky nebo lepidlem a každá metoda má teplotní limit. Konstrukce, která je stabilní při pokojové teplotě, se může po opakovaných tepelných cyklech uvolnit. Pokud bude díl utěsněn, zkontrolujte, zda tištěný povrch a značky po obrábění nevytvářejí cesty prosakování. Pokud bude klouzat nebo rotovat, zkontrolujte směr opotřebení proti orientaci vrstvy.
Co zvyšuje náklady na polyetheretherketonový 3D tisk
PEEK je drahý před spuštěním tiskárny. Náklady na materiál jsou vysoké, stroj je specializovaný a sestavení běží pomalu. To jsou pouze viditelné náklady. Realistická nabídka také odráží sušení, předehřívání komory, dlouhé obsazení stroje, žíhání, kontrolu, odstraňování podpěr a riziko zmetků. Kupující, kteří porovnávají pouze cenu filamentu, budou překvapeni rozptylem mezi dodavateli.
- Materiál a velikost šarže. Malé objednávky mohou nést materiální prémii, protože dodavatel musí otevřít, vysušit a kvalifikovat dávku pro krátkodobý provoz.
- Strojový čas. Vysokoteplotní nánosy jsou pomalé a vyhřívaná komora spotřebovává energii před nanesením první vrstvy.
- Geometrie a podpora. Vysoké díly, husté podpěry a obtížný přístup prodlužují dobu sestavení a práci po zpracování.
- Žíhání a přípravky. Řízený tepelný cyklus může vyžadovat vyhrazená zařízení, aby se zabránilo zkreslení.
- Přídavek na obrábění. Téměř síťový tisk plus CNC dokončovací práce mohou být předvídatelnější než tisk na konečnou toleranci.
- Inspekce. Rozměrové zprávy, sledovatelnost materiálu a testovací kupóny zvyšují náklady, ale snižují riziko přijetí dílu, který nelze ověřit.
- Sešrotovat a přepracovat. PEEK netoleruje zkratky procesů. Dodavatel, který nabízí ceny bez šrotovného, může náklady získat jinde.
Konverzace o nákladech by proto měla začít žádostí a kritérii přijetí. Pokud je součástí nekritický přípravek, může stačit jednodušší plán kontroly. Pokud je součástí chemické těsnění nebo vysokotepelný izolátor, jsou náklady na validaci součástí produktu. Dobrý dodavatel oddělí jednorázové inženýrství, náklady na stavbu, dokončení a kontrolu, aby kupující viděl, kam peníze jdou.
Objem mění rovnici, ale neodstraňuje zátěž procesu. PEEK není materiál, kde velká zakázka automaticky zlevní. Dodavatel může před změnou měřítka potřebovat vyhrazené přípravky, sledovatelnost šarží a stabilní profil tisku. U maloobjemových zakázkových prací je praktickým cílem nejprve opakovatelnost, poté zlepšení ceny pomocí vnořování, rozvržení sestavení a efektivity dokončování.
Kdy má služba 3D tisku PEEK smysl a kdy ne
Služba 3D tisku PEEK má největší smysl, když je součást geometricky složitá, objem je malý až střední a aplikace vyžaduje kombinaci tepelné, chemické odolnosti a mechanického výkonu materiálu. Funkční prototypy, malé výrobní série, náhradní díly a návrhy s vnitřními kanály nebo konsolidované sestavy jsou přirozenými kandidáty. Tisk může také zkrátit cestu od iterace návrhu k testovatelnému dílu, pokud je alternativou dlouhá forma nebo obráběcí program.
Má to menší smysl, když je díl jednoduchý, velký a geometricky šetrný k obrábění. Obyčejný blok, kroužek nebo deska mohou být rychlejší a ekonomičtější ve tvaru materiálu PEEK, zvláště když jsou vyžadovány úzké tolerance. Tisk se také nehodí, když design vyžaduje povrchovou úpravu, která by vyžadovala rozsáhlou ruční práci, nebo když bude součást vystavena podmínkám mimo vhodnost PEEK, jako je trvalé vystavení ultrafialovému záření bez ochrany. PEEK je pevný materiál, ale není to univerzální materiál.
Otázka objemu je důležitá. Při velmi malém objemu se tisk vyhne nástroji a může rychle dodat složitý tvar. Při vyšším objemu se může ekonomika posunout směrem k lisování, obrábění nebo jinému procesu, v závislosti na geometrii a toleranci. Správná odpověď není pravidlo založené na jedné veličině. Jde o srovnání celkových nákladů, doby realizace, rizika a hodnoty svobody návrhu.
Pro přípravky, pouzdra a lehké konstrukční díly, kde je trvalá teplota nižší než rozsah PEEK, může být PAHT-CF praktičtější vysokoteplotní cestou z nylonových uhlíkových vláken. Může snížit procesní zátěž a zároveň poskytnout užitečnou tuhost a tepelný výkon pro mnoho průmyslových dílů.
 Vysokoteplotní 3D tisk z nylonových uhlíkových vláken PAHT CF Praktická cesta FDM pro lehké konstrukční přípravky a pouzdra vyžadující tuhost a tepelný výkon pod rozsahem PEEK, se silným poměrem pevnosti k hmotnosti. Zobrazit produkt →
Dobrý poskytovatel služeb vám řekne, kdy PEEK není nejlepší využití rozpočtu. To není prodejní selhání; je to známka toho, že dodavatel žádost posuzuje. Pokud jsou tyto možnosti relevantní, požádejte o pohled vedle sebe na PEEK, vysokoteplotní směs a obrobenou nebo kovovou trasu. Nejlepší trasa je ta, která splňuje funkci s nejmenším počtem nekontrolovaných rizik.
Kontroly kvality na vyžádání od výrobce 3D tisku PEEK
Kontrola kvality pro PEEK by měla být úměrná riziku. U chemického těsnění, vysokotepelného izolantu nebo nosné konzoly nestačí vizuální kontrola. Kupující by si měl vyžádat důkaz, že materiál, stroj a tepelný cyklus byly řízeny. Přesný balíček se může lišit, ale kategorie jsou konzistentní.
- Sledovatelnost materiálu. Měla by být k dispozici třída, šarže, certifikát dodavatele a historie skladování. Pokud dodavatel nemůže šarži identifikovat, je obtížné obhajovat majetkové nároky.
- Záznam o sušení a skladování. Jednoduchý protokol může ukázat, že vlákno bylo vysušeno a chráněno před stavbou.
- Sestavit záznam. Tiskárna, tryska, výška vrstvy, teplota komory, orientace sestavení a jakékoli přerušení by měly být zdokumentovány.
- Záznam o žíhání. Rychlost náběhu, teplota namáčení, doba zdržení, rychlost chlazení a použitý přípravek by měly být sledovatelné k dílu nebo šarži.
- Rozměrová zpráva. Kritické vlastnosti by měly být měřeny po žíhání a konečné úpravě, nikoli dříve.
- Validace materiálu. Údaje o hustotě, krystalinitě nebo mechanickém kuponu mohou podpořit procesní tvrzení, zejména pro nový materiál nebo kritickou aplikaci.
- Nedestruktivní recenze. Vizuální kontrola, hromadná kontrola a tam, kde je to oprávněné, CT nebo ultrazvuková kontrola mohou odhalit vnitřní dutiny nebo defekty vrstvy.
Zeptejte se, jak dodavatel řeší neúspěšnou stavbu nebo neúspěšnou kontrolu. Část PEEK, která je po žíhání mimo toleranci, by neměla být tiše přepracována bez nového plánu kontroly. Kupující by měl vědět, zda byla součást sešrotována, přepracována nebo přijata s odchylkou. Tato úroveň disciplíny je cennější než lesklá brožura.
Ke kvalitní konverzaci patří i důvěrnost. Části PEEK se často objevují při vývoji nových produktů a výkresy mohou odhalit funkci sestavy. Dodavatel, který se zabývá globální prací OEM, by měl mít jasný přístup k řízení souborů, přístupu a projektové komunikaci. Kupující by neměl mít na výběr mezi transparentností procesu a ochranou duševního vlastnictví.
Kde se Jiaheng hodí do vysoce výkonného stavebního programu
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. působí spíše jako partner pro přesnou výrobu na jednom místě než jako jednoprocesová tiskárna. Publikovaný rozsah služeb zahrnuje 3D tisk, CNC obrábění, vakuové lití a replikaci a povrchovou úpravu. Tato kombinace je užitečná, když se hodnocení PEEK změní v širší program s prototypy polymerů, kovovými držáky, silikonovými kopiemi forem a kosmetickými úpravami.
Publikovaná řada 3D tisku zahrnuje pryskyřici SLA, pryskyřici DLP, nylon SLS, kov SLM a plasty FDM. V rámci FDM stránky materiálů zahrnují standardní PLA, PETG a ABS, plus vysokoteplotní možnosti jako HT-PLA, PAHT-CF a PPS-CF. Řada SLS zahrnuje černý nylon, bílý nylon a nylon se skleněným vláknem. Řada SLM zahrnuje hliníkovou slitinu, nerezovou ocel, titanovou slitinu a nástrojovou ocel. Tyto cesty nenahrazují ověřený proces PEEK, ale poskytují kupujícímu praktické alternativy, když aplikace nepotřebuje celou obálku PEEK.
U programu, který začíná požadavkem podobným PEEK, je prvním krokem oddělení nezbytných vlastností od preferovaného materiálu. Pokud je nezbytná chemická odolnost a trvalé teplo, může zůstat referenčním materiálem PEEK. Pokud součást potřebuje hlavně tuhost, tepelnou odolnost a lehkou strukturu, může stačit PPS-CF nebo PAHT-CF. Pokud součást vyžaduje pevnost nebo tepelnou vodivost na úrovni kovu, může být lepší cestou SLM titan nebo nerezová ocel. Pokud design vyžaduje hladký kosmetický povrch nebo barevně sladěný kryt, možnosti povrchové úpravy se stanou součástí plánu.
Jiaheng také podporuje CNC frézování, CNC soustružení a přesné CNC frézování, což je důležité pro díly PEEK, které po tisku potřebují těsné rozhraní. Vakuové lití a replikace silikonových forem mohou podporovat výrobu mostů nebo maloobjemových kopií, pokud to materiál a geometrie umožňují. Nátěr, lakování, laserové gravírování, leštění, pískování, galvanické pokovování, eloxování a úprava průhledných dílů doplňují stránku následného zpracování. Hodnota není v tom, že každý projekt využívá všechny služby; spočívá v tom, že předávání mezi tiskem, obráběním, dokončováním a kontrolou lze řídit na jednom místě.
Protože PEEK není uveden mezi publikovanými stránkami materiálů, kupující s povinným požadavkem PEEK by to měl zvýšit dříve. Tým může zkontrolovat kresbu, teplotu, chemickou expozici, toleranci a objem a poté potvrdit, zda je PEEK tou správnou volbou, nebo zda je praktičtější srovnatelná cesta. Tato konverzace je užitečnější než nutit každou vysoce výkonnou součást do jednoho názvu materiálu.
Sourcing PEEK 3D Printed Parts: Výrobce, dodavatel nebo velkoobchod?
Slova výrobce, dodavatel a velkoobchod se při získávání zdrojů často používají zaměnitelně, ale pro zakázkovou součást PEEK znamenají různé věci. Výrobce řídí tisk, tepelný cyklus, obrábění a proces kontroly. Dodavatel může koordinovat práci, ale není vlastníkem procesu. Velkoobchodník je důležitější pro standardní tvary zásob, vlákna nebo součásti katalogu než pro zakázkový tištěný díl s validačním záznamem. U kritické komponenty PEEK by měl kupující vědět, kdo skutečně řídí proces.
To neznamená, že dodavatel nemůže být užitečný. Schopný dodavatel dokáže řídit komunikaci, kvalitní dokumentaci, logistiku a více procesů. Riziko se objeví, když kupující předpokládá, že dodavatel je výrobce, a pak zjistí, že záznam procesu je řízen třetí stranou. Zeptejte se přímo: kdo součást tiskne, kdo ji žíhá, kdo ji obrábí a kdo podepisuje protokol o kontrole? Pokud se odpověď mění v každém kroku, musí být jasná odpovědnost za kvalitu.
Dobrá žádost o cenovou nabídku na 3D tisk PEEK by měla obsahovat výkres, funkci dílu, provozní teplotu, chemickou expozici, očekávanou životnost, kritické rozměry, požadavky na povrch, úroveň kontroly a cílové množství. Mělo by také uvádět, zda je PEEK povinný nebo zda může dodavatel navrhnout alternativu. Tento poslední bod může výrazně ušetřit čas a náklady.
U globálních programů OEM přidejte komerční požadavky včas: Incoterms, balení, označování, důvěrnost a kontrola změn. Nízkou cenu za kus může smazat zásilka, která dorazí bez správné dokumentace nebo díl, který nelze dohledat k jeho materiálové šarži. Rozhodnutí o zdroji by mělo být založeno na celkovém dodaném balíku, nikoli na samotném řádku nabídky.
Aplikace, kde si 3D tisk PEEK vydobyl své místo
PEEK je často hodnocen v automobilovém, leteckém, ropném a plynárenském průmyslu, polovodičích, lékařských zařízeních, robotice a průmyslových strojích. Společnou nití není jediné odvětví; je to kombinace tepla, chemikálií, opotřebení a hmotnosti. Část, která vidí pouze vzduch pokojové teploty, nemusí PEEK potřebovat. Díl, který vidí horkou kapalinu, opakované čištění nebo trvalé zatížení při zvýšené teplotě, má silnější pouzdro.
V automobilovém a průmyslovém vybavení lze PEEK zvážit pro součásti pod kapotou, těsnění, pouzdra, otěrové podložky a přípravky, které čelí teplu nebo chemikáliím. V ropě a plynu může u těsnění, izolátorů a součástí vrtů záležet na chemické odolnosti a rozměrové stabilitě, ačkoli požadavky na validaci jsou přísné. Při výrobě polovodičů a elektroniky se PEEK může objevit při manipulaci s destičkami, testovacích přípravcích a izolačních dílech, kde záleží na tvorbě částic a chemické expozici. V lékařském vybavení se PEEK používá v nástrojích a součástech zařízení, ale aplikace pro kontakt s pacientem nebo implantovatelné aplikace vyžadují regulační cestu, která je oddělená od procesu tisku.
Robotika a programy dronů nebo eVTOL často začínají redukcí hmotnosti. PEEK může být užitečný tam, kde vysokoteplotní polymerová část musí být také pevná a chemicky odolná, ale není to automaticky nejlehčí nebo nejekonomičtější volba. Pro daný držák nebo pouzdro může být lepší vysokoteplotní směs z uhlíkových vláken, část s přísadou kovu nebo obrobená hliníková konstrukce. Správná odpověď závisí na dráze zatížení, tepelné expozici a objemu výroby.
Spotřební elektronika je další oblastí, kde by měl být výběr materiálu zpochybněn. PEEK může poskytnout tepelnou odolnost a rozměrovou stabilitu ve vnitřních přípravcích, ale kosmetické kryty často vyžadují povrchovou úpravu a kontrolu barvy, což může být snazší s jinými polymery. Pokud je součástí funkční vnitřní součást, může být PEEK odůvodněno. Pokud se jedná o viditelnou skořepinu, mohou náklady na konečnou úpravu a riziko povrchových vad převážit nad materiálovým přínosem.
Běžným režimem selhání je specifikovat PEEK pro každou vysoce výkonnou aplikaci bez kontroly skutečného stavu služby. Lepší přístup je uvést požadavky, seřadit je a otestovat dvě nejlepší cesty materiálu. To je více práce na předním konci, ale snižuje to možnost drahého dílu, který řeší špatný problém.
FAQ: Polyether Ether Keton 3D tisk
Je polyetheretherketonový 3D tisk možný na běžné stolní tiskárně?
Obvykle ne. PEEK potřebuje vysokoteplotní hotend, vyhřívanou komoru, stavební povrch, který toleruje teplo, a strategii řízeného chlazení. Standardní stolní tiskárna může dosáhnout vysoké teploty trysky na papíře, ale často nedokáže udržet teplotu komory nebo zvládnout tepelné zatížení pro spolehlivou sestavu. I na schopném stroji proces vyžaduje ověřený profil a žíhání po tisku.
Jaké teploty trysky a komory potřebuje PEEK?
Přesné hodnoty závisí na jakosti a tiskárně, ale PEEK je zpracován výrazně nad standardní technické plasty. Teploty trysek se běžně pohybují nad 350 C a teploty v komoře jsou často v rozmezí 150 C až 200 C. Některé procesy používají nižší teplotu v komoře a spoléhají na žíhání. Kupující by měli požádat o ověřené okno dodavatele spíše než o jediné číslo zkopírované z datového listu.
Proč PEEK potřebuje po tisku žíhání?
Žíhání může zvýšit krystalinitu a zmírnit zbytkové napětí z vytváření vrstvy po vrstvě. To může zlepšit rozměrovou stabilitu a podpořit profil vlastností, který aplikace očekává. Riziko spočívá v tom, že špatně kontrolované žíhání může součást zdeformovat. Cyklus by měl být přizpůsoben geometrii a tloušťce stěny s kontrolou rozměrů po cyklu.
Je 3D tištěný PEEK stejně pevný jako obrobený PEEK?
Ne automaticky. Vysunutí materiálu vytváří hranice vrstev, takže součást může být anizotropní. Potištěný a žíhaný díl PEEK může fungovat dobře při kompresi nebo ve směrech zarovnaných s vrstvami, ale nemusí odpovídat obráběnému dílu ve všech směrech. U vysoce zatížených dílů by návrh měl zohledňovat orientaci vrstvy a může vyžadovat obrábění, silnější sekce nebo jiný proces.
Lze díly PEEK obrábět po 3D tisku?
Ano. Mnoho vysoce výkonných dílů je vytištěno v blízkosti čistého tvaru a poté obrobeno na kritických rozhraních. To může zlepšit toleranci, rovinnost a povrchovou úpravu. Plán obrábění by měl zohledňovat stav napětí tištěného materiálu a cyklus žíhání a konečná kontrola by měla proběhnout po všech tepelných a obráběcích krocích.
Kolik stojí 3D tisk PEEK?
Bez geometrie a úrovně ověření neexistuje žádná užitečná jednotná cena. Materiál, strojní čas, odstranění podpory, žíhání, obrábění, kontrola a riziko zmetkovitosti, to vše přispívá. Malá jednoduchá část a velká kritická část se mohou značně lišit. Nejlepším přístupem je citovat díl s jasným plánem kontroly a samostatným příplatkem na inženýring a konečnou úpravu.
Jsou potraviny PEEK bezpečné nebo biokompatibilní?
Nepovažujte „PEEK“ za všeobecný souhlas. Aplikace pro styk s potravinami a lékařské aplikace závisí na konkrétní jakosti, přísadách, zpracování, čištění a regulační cestě. Tištěný díl může mít také vlastnosti povrchu a poréznosti, které se liší od obráběného nebo lisovaného dílu. Tyto aplikace vyžadují vyhrazenou kontrolu souladu, nikoli pouze název materiálu.
Jaký je rozdíl mezi PEEK a PPS-CF pro 3D tisk?
PEEK obecně nabízí vyšší strop vlastností, zejména pokud jde o tepelnou a chemickou odolnost, ale také vyžaduje větší kontrolu procesu a náklady. PPS-CF je vysokoteplotní směs uhlíkových vláken, která může být praktickou volbou pro přípravky, držáky a chemicky exponované díly, které nepotřebují plný PEEK obal. Správná volba závisí na podmínkách služby a plánu ověřování.
Jak si mám vyžádat cenovou nabídku od výrobce 3D tisku PEEK?
Pošlete výkres, funkci, provozní teplotu, chemickou expozici, kritické rozměry, požadavky na povrch, úroveň kontroly a cílové množství. Uveďte, zda je PEEK povinný nebo zda lze navrhnout alternativy. Zeptejte se, kdo řídí tisk, žíhání, obrábění a kontrolu. Tyto informace vytvoří užitečnější nabídku než samotná kresba.
Poskytuje Jiaheng 3D tisk PEEK?
PEEK není uveden mezi stránkami publikovaných materiálů. Dostupné cesty zahrnují SLS nylon, PPS-CF, PAHT-CF, další FDM plasty, SLA a DLP pryskyřice, SLM kovy, CNC obrábění, vakuové lití a povrchové úpravy. Pokud je PEEK povinný, sdílejte požadavky na aplikaci, aby tým mohl potvrdit, zda se hodí, nebo zda je praktičtější srovnatelná cesta.
Pokračujte ve zkoumání výrobní trasy
Pokud porovnáváte požadavek PEEK s jinými vysoce výkonnými cestami, pomůže vám vidět celý procesní rozsah, než bude rozhodnuto o materiálu. Jednotná výrobní platforma může porovnat polymerový tisk, tisk kovů, CNC dokončování a povrchovou úpravu v rámci jedné kvalitní konverzace.
Nejužitečnějším dalším krokem je umístit výkres a provozní podmínky vedle sebe. To dává dodavateli dostatek informací k tomu, aby bez uhádnutí doporučil PEEK, vysokoteplotní směs, kovovou cestu nebo obrobený design. To také dává kupujícímu jasný základ pro srovnání ceny, dodací lhůty a rizika.
Polyetheretherketonový 3D tisk je silnou volbou pro správnou součást, ale není to zkratka kolem inženýrství. Materiál odměňuje řízené sušení, stabilní teplo komory, promyšlenou orientaci, dokumentované žíhání a kontrolu po tepelném zpracování. Trestá domněnky. Dodavatel, který dokáže vysvětlit tyto kontroly, je cennější než ten, který jednoduše uvádí PEEK na stránce materiálu.
Pro kupující je praktickou cestou definovat funkci, seřadit požadavky a porovnat alespoň dvě cesty. PEEK může být správnou odpovědí pro chemické těsnění, vysokoteplotní izolátor nebo opotřebitelný díl. PPS-CF, PAHT-CF, nylon SLS, kov SLM, přesné CNC nebo jejich kombinace mohou být lepší odpovědí pro držák, pouzdro, přípravek nebo prototyp. Cílem není vyhnout se PEEK. Cílem je použít jej tam, kde jeho vlastnosti řeší skutečný problém a kde lze proces validovat.
Kontaktní informace
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
PŘIDAT
-

Budova 7, č. 188, Hongni Section of Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang Province, Čína
autorská práva © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Výrobci integrované inteligentní výrobní platformy OEM/ODM
